
レーザー錆除去機:レーザー洗浄の仕組み
レーザー錆除去機は、レーザーパルスを照射することで錆を除去します。暗い酸化層がレーザー光を吸収して蒸発させ、その下の明るい金属部分はほとんどの光を反射するため、錆は除去されません。このプロセスでは砂、化学薬品、水を使用しないため、研磨材を購入したり、後片付けをする必要もありません。パルス式機械は精密部品の錆を優しく除去し、連続波式機械は頑固な錆を除去して塗装を最も効率的に行うことができます。
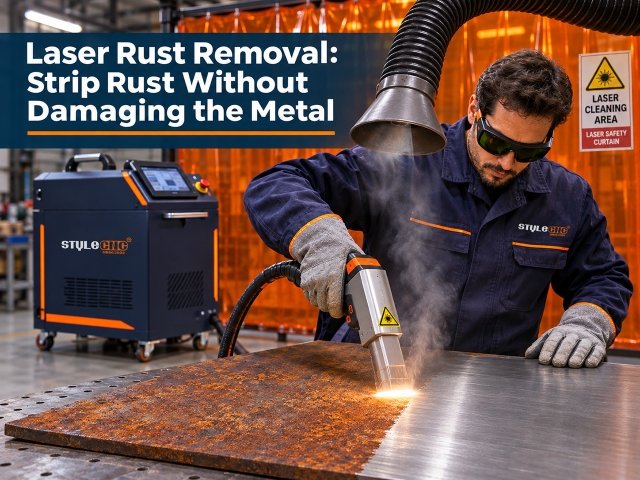
レーザー錆除去機は、レーザーパルスを照射することで錆を除去します。暗い酸化層がレーザー光を吸収して蒸発させ、その下の明るい金属部分はほとんどの光を反射するため、錆は除去されません。このプロセスでは砂、化学薬品、水を使用しないため、研磨材を購入したり、後片付けをする必要もありません。パルス式機械は精密部品の錆を優しく除去し、連続波式機械は頑固な錆を除去して塗装を最も効率的に行うことができます。
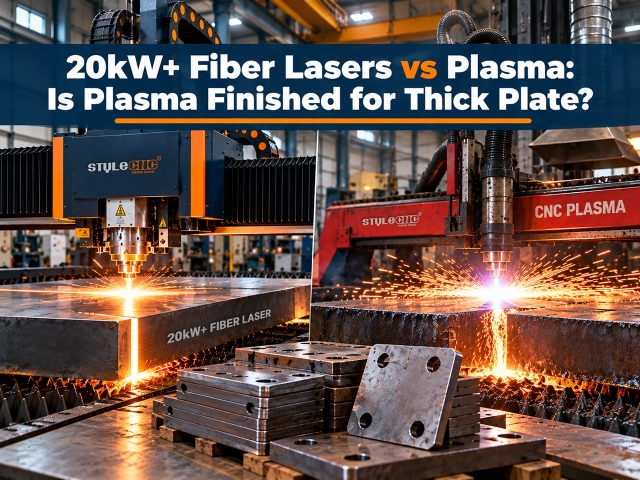
プラズマ技術は終わったわけではないが、その領域は縮小している。現在では、20kWのファイバーレーザーが、炭素鋼やステンレス鋼を約20mmまで切断する場合、300Aのプラズマシステムよりも優れた切断性能を発揮する。また、30~40kWのレーザーは、20~50mmの切断範囲において、よりきれいな切断面と少ない二次加工で、その差を縮めつつある。プラズマ技術は、設備投資コスト、極厚板の切断、そして粗い構造切断と低い初期投資が精度よりも重視される工場においては、依然として優位性を持っている。
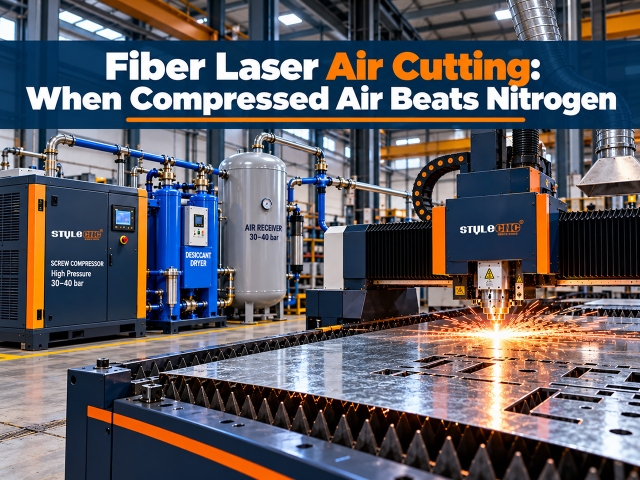
ファイバーレーザーによる空気切断では、アシストガスとして、ボンベ入りの窒素の代わりに、乾燥・ろ過された圧縮空気(通常16バールまで)を使用します。薄板から中厚板の軟鋼、亜鉛メッキ鋼板、薄板アルミニウムを切断でき、ガスコストは切断1分あたり約0.01ドルから0.03ドルです。一方、窒素の場合は0.20ドルから0.40ドルかかります。デメリットとしては、ステンレス鋼の切断面にわずかな酸化による変色が見られるため、コスト面では空気切断が有利ですが、明るく溶接に適した切断面が必要な場合は窒素切断が依然として有利です。
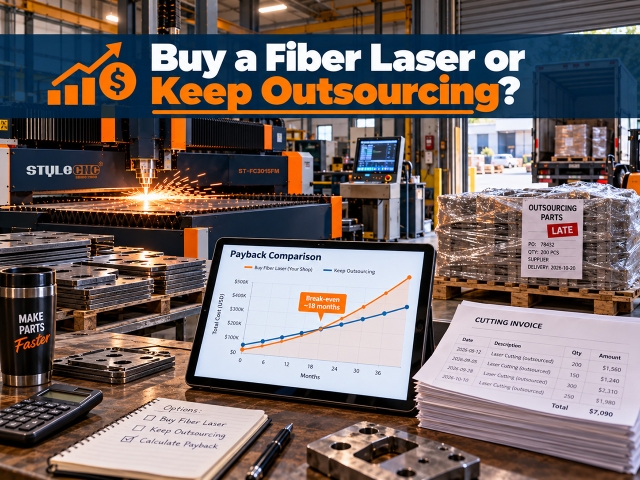
レーザー切断を社内で行うことは、通常、外部委託に月5,000米ドル以上を費やすようになると、費用対効果が向上します。このレベルになると、約90,000米ドルで設置したファイバーレーザーは、通常1~2年半で投資回収できます。これは、社内での運用コストが、外部委託業者の時間当たりの料金の4分の1程度で済むことが多いためです。月2,000米ドル以下であれば、外部委託の方が通常は安価です。
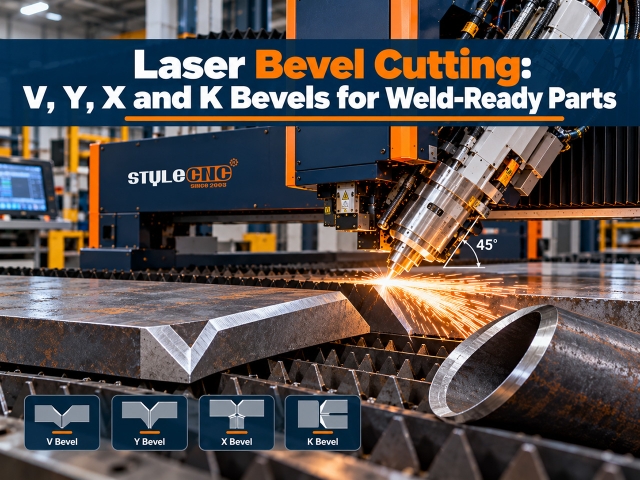
レーザーベベルカットは、レーザービームを通常±45度まで傾けることで、部品の端を溶接に適した角度で切断します。 3D ベベルヘッドは、輪郭切断と同じ工程でV、Y、X、Kのベベル加工が可能で、溶接準備で通常必要となる研削やフライス加工といった別工程が不要になります。厚さ約25~40mmまでの板材や、パイプおよび構造接合部の管端部加工に最適です。
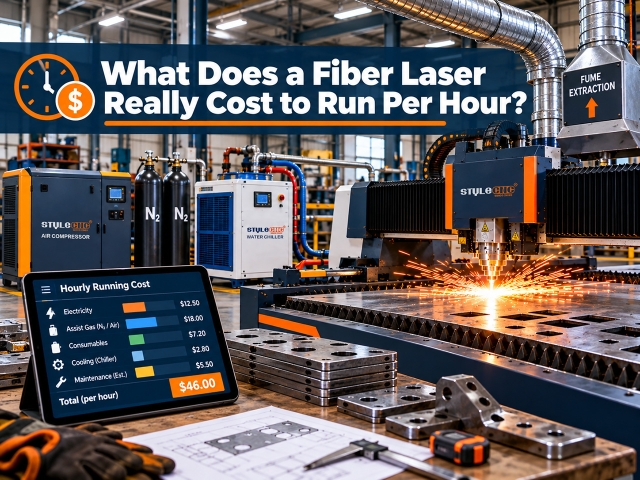
ファイバーレーザー切断機の稼働コストは、オペレーターの人件費を含めて、通常1時間あたり30ドルから65ドル程度です。人件費を除くと、電気代、アシストガス代、消耗品代、メンテナンス費用は、レーザー出力とガスの種類によって異なりますが、1時間あたり約6ドルから40ドル程度になります。電気代が最も安く、1時間あたり2ドルから7ドル程度です。窒素ガス代と人件費が最も高額です。
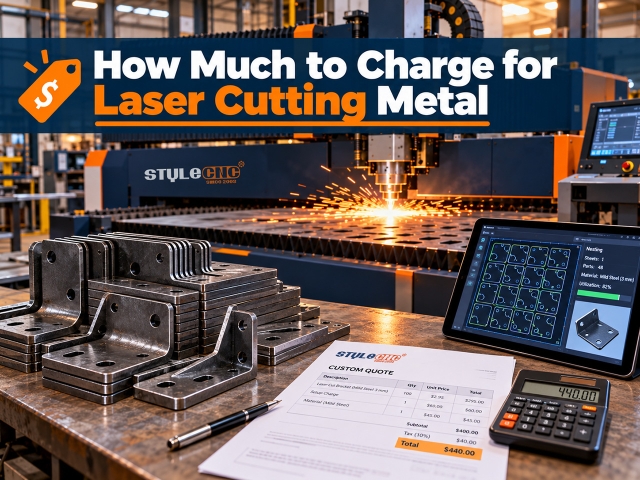
金属のレーザー切断の価格設定は、(機械時間 × 自社の料金) + (材料費 × 利益率) + セットアップ料金とし、最低注文料金を最低価格として設定します。料金は競合他社を模倣するのではなく、自社のコストに基づいて設定してください。一般的な小規模ファイバーレーザー加工工場では、損益分岐点は機械時間あたり約60~70米ドルで、利益率を加えると90米ドル以上になります。
CNC木工旋盤の価格は、小型ホビー用機で約200米ドルから、中型旋盤で1,200米ドルから3,600米ドル、自動単軸・二軸生産機で2,800米ドルから11,180米ドル、フルサイズの四軸彫刻機では13,000米ドルに達します。価格は軸数、ベッド容量、自動化レベルによって決まり、適切な価格帯は1日の加工個数によって決まります。
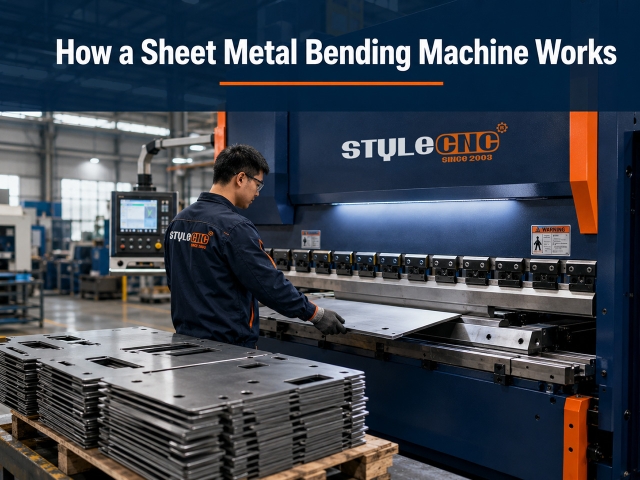
板金曲げ加工機は、パンチを金型に押し付けたり、クランプで固定した端に板材を折り曲げたりすることで、平らな金属板を角度のついた形状に成形します。製造工程において、曲げ加工は切断・曲げ加工のワークフローの後半部分にあたります。まずレーザー加工機またはプラズマ切断機で正確な平板状のブランク材を切断し、次に曲げ加工機でそれらを成形して完成品にします。

テーブル脚旋盤は、家具の脚の製造用に構成されたCNC木工旋盤です。正方形の硬材のブランクを、描かれた輪郭線に基づいて、テーパー、プロファイル、または彫刻を施した脚に加工します。数分ごとに1本の脚が作られ、セット内のすべての脚は同じ形状になります。単純なテーパーは単軸機で加工でき、プロファイル加工は単軸または二軸機で加工でき、溝付きまたはロープツイストの脚には、彫刻スピンドルを備えた四軸機が必要です。
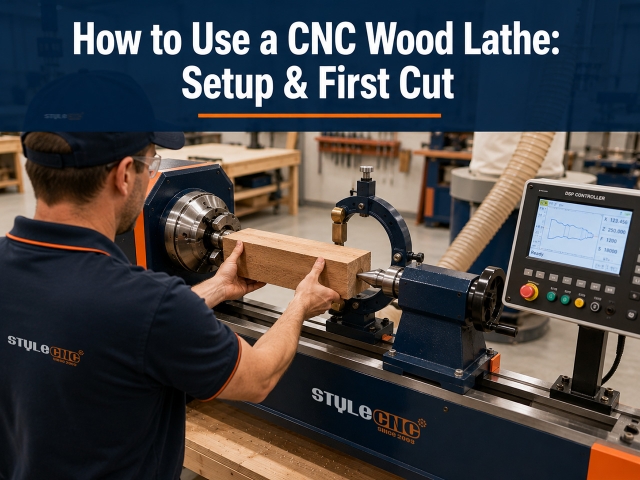
CNC木工旋盤を使用するには、加工対象物よりわずかに長い、まっすぐで四角いブランク材を用意し、それを駆動チャックと心押し台の中心の間に挟み込み、細長い部分の下に振れ止め台を配置し、コントローラに半形状をロードまたは描画し、荒削り加工でブランク材を丸め、次にプログラムされた曲線に沿って仕上げ加工を行います。ほとんどの問題は、プログラムではなく、ブランク材の品質、サポート、または刃の状態に起因するものです。
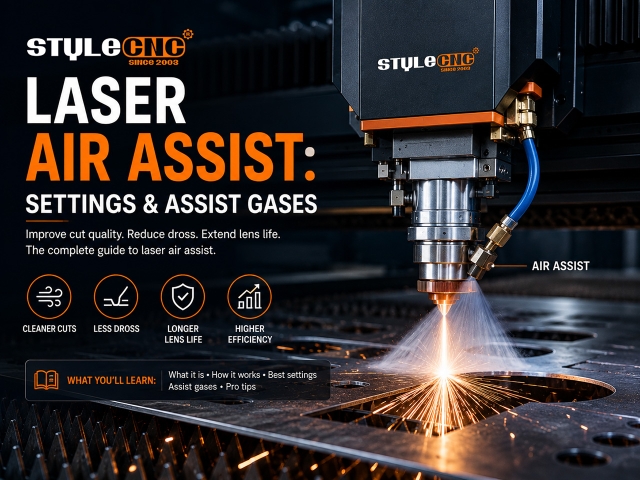
エアアシストは、レーザーノズルを通して切断点にガス流を押し出します。煙や溶融した破片を除去し、レンズを保護し、炎を抑制し、エッジの品質を向上させます。標準的な開始圧力:彫刻の場合は0.2~1バール、 CO2 切断用ガスとしては6~16バール、繊維金属切断用ガスとしては6~16バール。
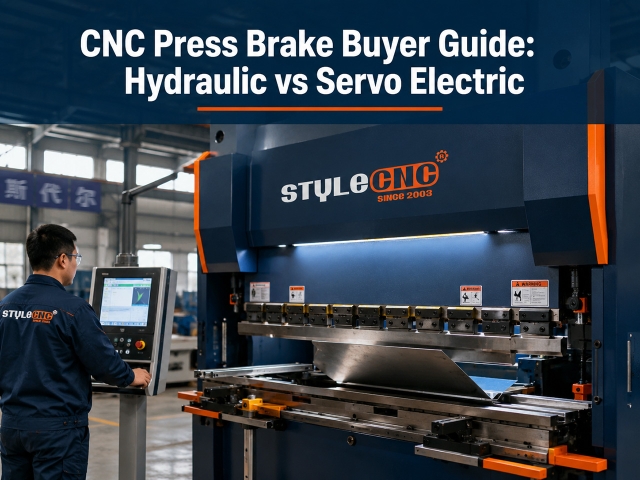
CNCプレスブレーキは、コンピューター制御下で上パンチを下ダイに押し付けることで板金を曲げ加工します。油圧式モデルは厚板や高荷重加工に適しており、サーボ電動式モデルは薄板加工においてより高い精度と50~70%の省エネルギーを実現します。材料の厚さ、部品の公差、1日の曲げ加工量に合わせて駆動方式を選択してください。
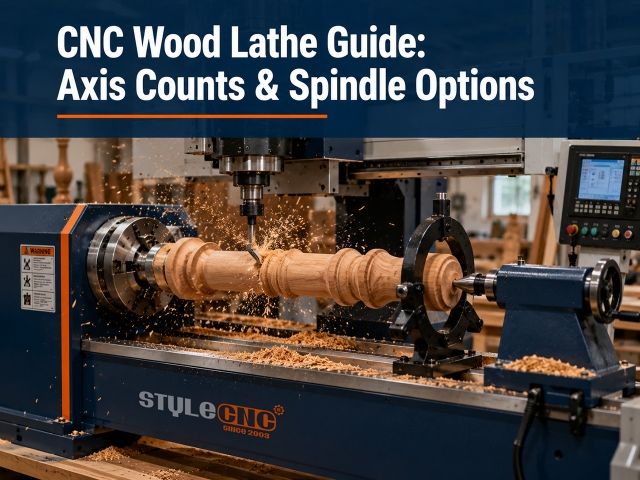
CNC木工旋盤は、手持ちの彫刻刀や型紙ではなくCAD図面をトレースすることで、角材や丸材を自動的に加工して完成形状に仕上げます。加工能力は軸数によって決まります。単軸および二軸の機械は丸軸を高速に加工できますが、彫刻軸を備えた四軸機械は、溝、螺旋、表面彫刻を同じサイクルで追加できます。
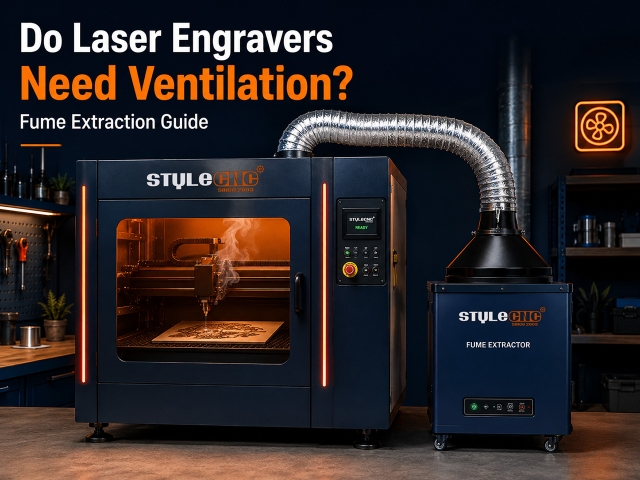
はい。レーザー加工では必ず微粒子やガスが発生するため、換気は必須であり、オプションではありません。密閉されたダクトを通して筐体を屋外に排気するか、HEPAフィルターと活性炭フィルターを備えた排気装置を通して空気を循環させてください。筐体の容積から空気流量を算出してください。デスクトップ型の場合は約150 CFM、キャビネット型の場合は300~500 CFMが目安です。 CO2 マシン。
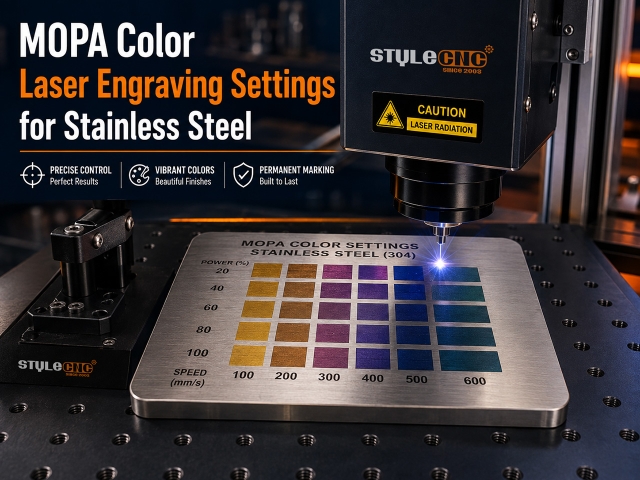
MOPAファイバーレーザーは、薄い酸化膜を成長させることでステンレス鋼を着色します。酸化膜の厚さによって光が屈折し、特定の色になります。 20W 光源の場合、ゴールドは230kHzで短パルス時に約550mm/s、ディープブルーは80kHzで長パルス時に約250mm/sとなります。正確な値は機器によって異なるため、まずはカラーテストマトリックスを実行してください。
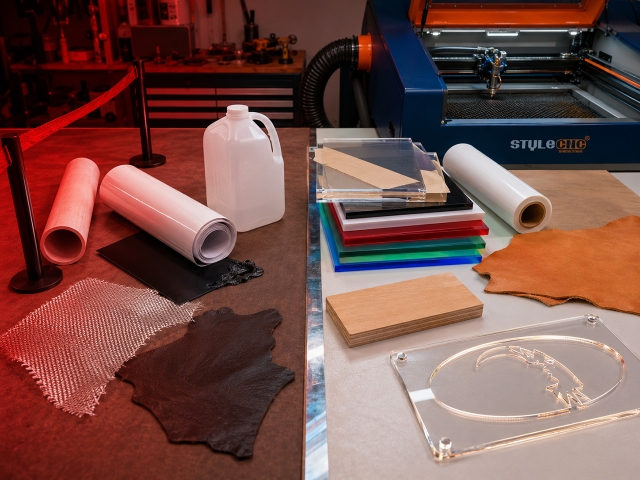
絶対にレーザーカットしてはいけない素材:PVCとビニール(塩素ガスが発生し、塩酸になる)、ABS(シアン化水素を放出する)、HDPE(発火して溶ける)、厚手のポリカーボネート(変色して燃える)、PTFE/テフロン(有毒なフッ素化合物)、グラスファイバーとエポキシ複合材(有毒な樹脂ガス)、クロムなめし革(発がん性のあるクロムガス)、そして正体不明のプラスチック。これらの素材には安全な代替品があり、キャストアクリルや植物タンニンなめし革などが代表的です。
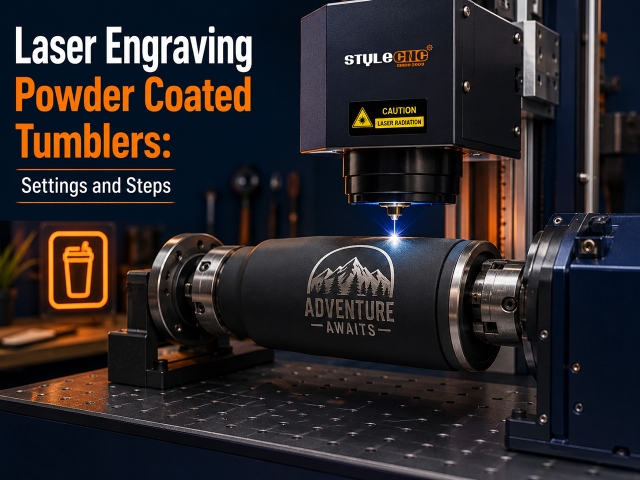
粉体塗装されたタンブラーは、コーティングを削り取って下の明るいステンレス鋼を露出させることで彫刻されます。開始点: 30W ファイバーは50~70パーセントの効率で600~900mm/秒の速度で伝送され、 60W CO2 回転軸上で常に曲線の頂点に焦点を合わせ、300~400mm/sの速度で20~35パーセントの傾斜角で走行する。
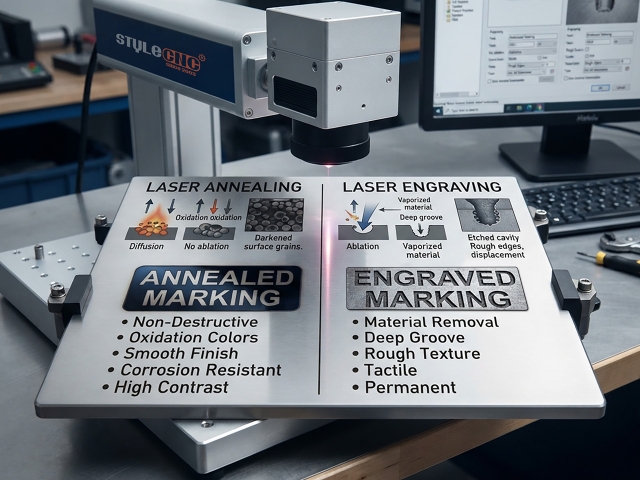
レーザーアニーリングはステンレス鋼を加熱して滑らかな黒色の酸化物層を形成し、何も除去せず耐食性を損なうことなく、彫刻は測定可能な深さを削り、エッチングはその中間に位置する。 30W ファイバー光源、アニーリングは150 mm/s付近で50~70パーセント、40~60 kHzで開始し、ビームは1~3 mmデフォーカスされる。
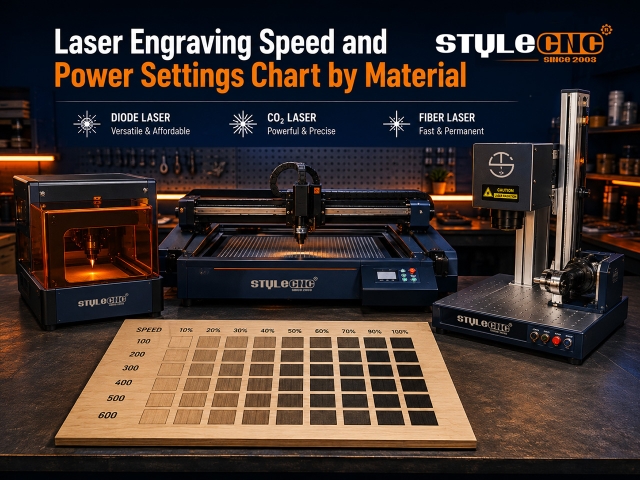
レーザー彫刻の設定は、レーザーの種類、定格出力、および材料によって異なります。一般的な開始点: ダイオードレーザーは、木材を 3000 ~ 6000 mm/分、出力 40 ~ 70 パーセントで彫刻します。 CO2 レーザーは300~500mm/秒の速度で12~25%の歪み率で動作し、ファイバーレーザーは300~900mm/秒の速度で金属にマーキングします。生産前に必ず小型のテストグリッドで値を確認してください。