タンブラー用ブランクは、市場に出回っている他のどのブランクよりも多くの表面タイプがあり、それぞれに異なる数値が必要です。このガイドでは、コーティングと機械ごとに設定を分類し、キャリパーから最終ワイプまでの回転式セットアップの手順を説明します。
コーティングに実際に何が起こるのか
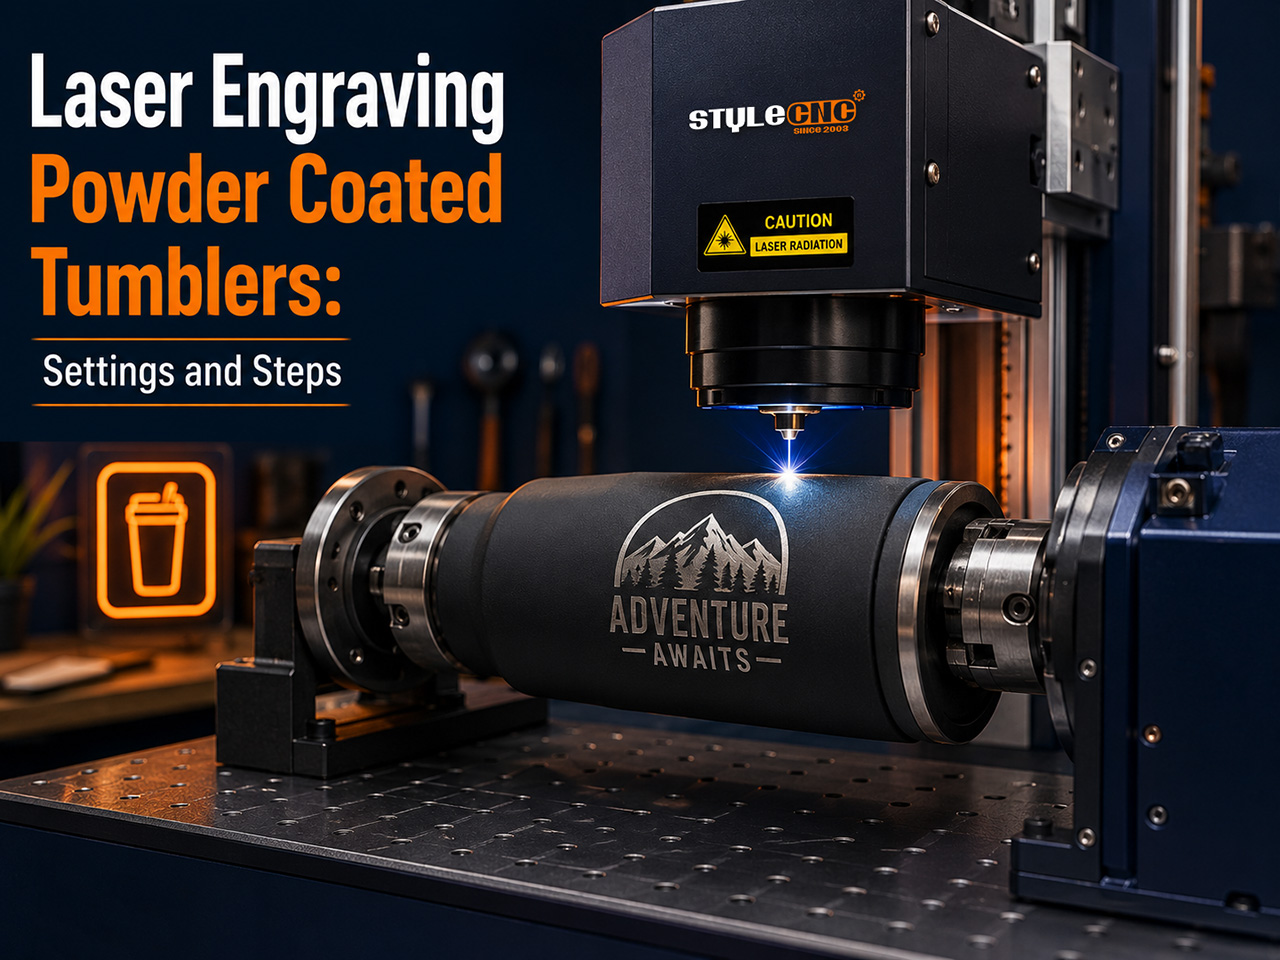
ビームは厚さ約60~120ミクロンのコーティング層を蒸発させ、その下の明るいステンレス鋼を露出させるため、コントラストが自然に生まれます。上層はコーティングの色、下層は銀色になります。何も添加されていないため、これらの跡は剥がれることがありません。
裸鋼へのマーキングは、物理法則が異なります。この場合、レーザーは表面を除去するのではなく、表面を酸化させて暗色または着色された膜を形成します。そのため、設定もそれに合わせて変更する必要があります。
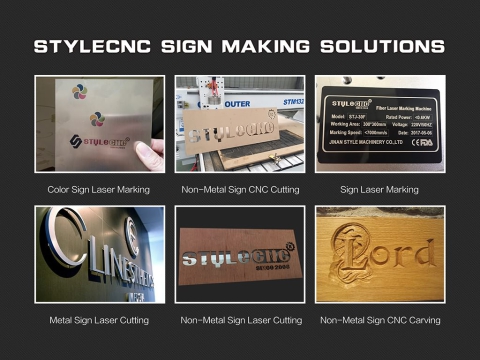
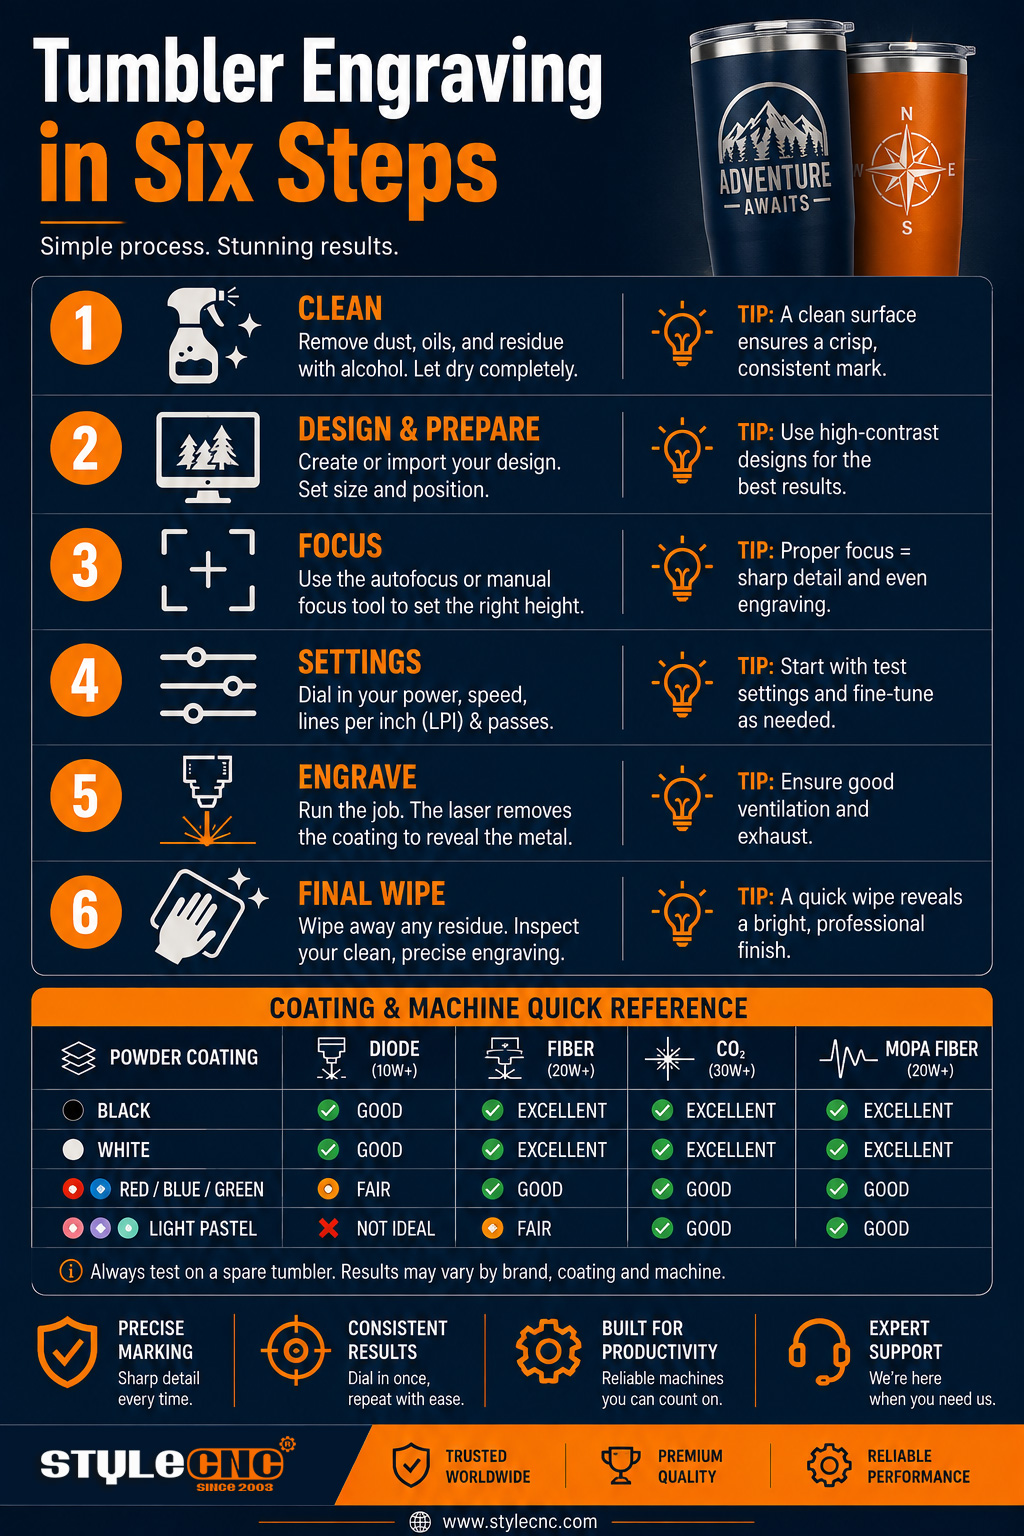
どちらのジョブも、セットアップの背後で毎日実行されます STYLECNC's イエティ、ランブラー、タンブラーの刻印入りソリューションそして、下の図表は2つの家族を分けて表示しています。
Surface 用のマシンを選択してください
繊維源は万能です。コーティングを素早く剥がし、スプレーなしでむき出しのステンレス鋼にマーキングし、チャックロータリーと自然に組み合わせられるため、 ファイバーレーザーマーキングマシン ほとんどの専用タンブラー設置場所のアンカーとして機能します。
CO2 コーティングされたカップにも適しており、木製やアクリル製のカップにも使用できますが、金属むき出しの場合は最初にマーキング剤を塗布する必要があります。 レーザー彫刻機シリーズ タンブラー加工と平面加工が同じ工房で行われている場合。
ダイオードマシンは、予算内で趣味のペースでコーティングされたブランクを処理できます。裸の鋼にフルカラーを印刷するには、 MOPAカラーソース 酸化物の色合いを成長させるが、標準的な固定パルスではそれができない。
表面と機器別の設定チャート
以下のウィンドウは、回転式ミラーを取り付け、曲線の頂点に焦点を合わせ、工場出荷時のコーティングが施されていることを前提としています。ブランクのベース部分でクリーンテストを行った後、上方向に調整してください。
| 表面タイプ | ファイバーレーザー 30W | CO2 レーザ 60W | ダイオードレーザー 10W |
| サイズ測定 | 速度(mm/s)、出力(%)、周波数(kHz) | 速度(mm/s)、出力(%) | 速度 mm/分、出力 % |
| 粉体塗装の除去 | 50-600-90070%30~60kHz、1~2パス | 300~400ヤード、成功率20~35%、パス1~2回 | 3000-4500まで 60-80%、1~2パス |
| エポキシ樹脂またはグリッターコート | 400-600まで 60-80%、20~40 kHz、2~4 パス | 250~350ヤード、成功率30~45%、パス2~3回 | 70-2500-350090%2~4回のパス |
| むき出しのステンレスの黒ずみ | 40-300-50060%40~60kHz、シングルパス | マーキング剤が必要です | マーキングペーストが必要です |
| むき出しの鋼板にフルカラー印刷 | MOPAソースが必要、低速グリッド | 適切ではありません | 適切ではありません |
| 昇華性ポリマーコーティング | 推奨しません、コーティングが溶けます | 推奨しません、コーティングが溶けます | 推奨しません、コーティングが溶けます |
覚えておくべき重要な数字
・一般的な20オンスのブランク紙は、直径が約74~78mmで、直径が1mmずれるだけで、印刷された文字が目に見えて歪んでしまう。
・粉体塗装の厚さは約60~120ミクロンです。粉体塗装協会は、一般的な仕上げ材の化学的性質について文書化しています。
・グリッターやエポキシ層は通常のパウダーよりも数倍厚く、必ず複数回の塗布が必要になります。
・ガルバノシステムでは、8~10mmの円弧状のセグメントによって、マーク全体が焦点ウィンドウ内に収まるように調整されます。
・高速で2回素早く通過させると、1回ゆっくり高温で通過させるよりも明るい仕上がりになります。
ステップバイステップ:無地のタンブラーから完成品まで
・ブランクをイソプロピルアルコールで拭き、その後は縁と底部だけを持ってください。皮膚の油分が表面に付着すると目立たなくなります。
・ノギスを使って正確な彫刻箇所の直径を測定し、それを回転設定に入力してください。記載されているサイズを鵜呑みにしないでください。
・カップをチャックまたはグリップテープを貼ったローラーに取り付け、軸を水平にします。 回転アタッチメントの解説 チャックバージョンの全工程を示しています。
・焦点は、テーブルではなく、ビームの真下にある曲線の頂点線に合わせます。
・作業内容を枠取り、溶接部が作品に干渉しないことを確認し、ベースまたは犠牲ブランクで軽いテストを実行します。
• 抽出が通るように彫刻する レーザー加工機用ヒューム抽出装置その後、新しいアルコールで残留物を拭き取ります。
湾曲した研磨鋼板は、目に見えない光ファイバーの波長を予測不可能な方向に散乱させるため、米国レーザー協会(LIA)のガイドラインを満たす1064nm対応の眼鏡を作業中ずっと装着しておく必要があり、作業量を増やす前にNIOSH(米国国立労働安全衛生研究所)の曝露に関する注意事項を読んでおく価値がある。
オペレーターが実際に尋ねる質問
タンブラーが主力製品の場合、どの機械を購入すべきでしょうか?
チャック回転式ファイバーソースは、コーティング除去、鋼材の露出、生産速度を1つのパッケージでカバーします。 CO2 コーティングされたカップが、木製やアクリル製の作品と同じ機械で扱われる場合に限ります。
一つのタンブラーは実際どれくらい時間がかかりますか?
光ファイバーのロゴは、設置後30秒から90秒で表示されます。 CO2 写真ラッピングは機械を10分から20分ほど保持できるため、ラッピングとロゴの見積もりは大きく異なります。
曲面上のどこに焦点を合わせれば良いですか?
ビームの真下の頂点線上にあり、テーブル上にはありません。回転によって各セグメントが同じ高さになるため、注意深く焦点を合わせることで、ラップ全体に効果があります。
ブランクを台無しにするよくある間違い
・幅広のラップを、円弧状に分割するのではなく、一度の工程で彫刻する。
・ノギスで測定する代わりに、直径を推測する。
・アルコールワイプを使わずに、肌の油分が透けて見えるようにする。
・エポキシグリッターコートを、標準的な粉体塗装設定で塗布する。
・グリップテープやストッパーなしで、むき出しのローラーの上でカップを回転させる。
・溶接線を横切るように細かい文字を印字する。
・コーティングされたカップに金属部分を露出させてセッティングし、ハロー部分を焦がす。
・排気装置を稼働させずに、屋内でアブレーションコーティングを行う。
タンブラー彫刻前チェックリスト
✓ ブランクをイソプロピルアルコールで拭き、完全に乾燥させてください。
✓ ノギスで直径を測定し、回転設定に入力します。
✓ 額装する前に、タンブラーを取り付け、水平にし、試しに回転させてください。
✓ 表ではなく、曲線の頂点に注目してください。
✓ 作業内容を枠で囲み、継ぎ目がデザインの外側にあることを確認します。
✓ ベースまたは犠牲ブランクで軽いテストパスを実行します。
✓ 作業中は、吸引装置と規定の保護メガネを装着したままにしてください。
よくある質問
以下の質問は、メーカーやマーキング関連のコミュニティで繰り返し寄せられるものです。回答は、すぐに参照できるよう簡潔にまとめています。
なぜ中央部分は鮮明なのに、両端はぼやけているのですか?
ガルバノスキャナーでは、ビームは曲線の狭い範囲にしか焦点を合わせられません。作品を8~10mmの円弧状のセグメントに分割し、回転装置でそれらのセグメント間を移動させることで、すべての領域が焦点範囲内に収まります。
タンブラーにはローラー式回転タイプとチャック式回転タイプ、どちらが適していますか?
チャックはリムをしっかりと掴み、滑りなく回転するため、ハンドル、テーパー、フルラップなど、様々な形状のカップに適しています。ローラーは安価で装填も速いですが、軽いカップはずれてしまうことがあります。タンブラーが主力製品であれば、チャックは数個のブランクを無駄にするだけで元が取れます。
新しいカップサイズに合わせて回転角度を調整するにはどうすればよいですか?
曲線の周囲に既知の高さh8の長方形を刻み込み、柔軟な巻尺でその長さを測定します。もし長方形が長すぎる場合は、入力した直径またはステップ値が大きすぎます。誤差率で補正して再度実行してください。通常、2回のテストサイクルで誤差は数ミリメートル以内になります。
なぜコーティングがきれいに剥がれずに茶色に変色したのでしょうか?
茶色のハローが発生するのは、ビームがコーティングを蒸発させるのではなく、焼き付けてしまったことを意味します。速度を上げるか出力を下げ、2回目の照射で残った部分を取り除いてください。低温で素早く照射すると明るい銀色に仕上がりますが、低温で高温でゆっくりと照射すると、エッジ部分に色が焼き付いてしまいます。
溶接部分をまたいで彫刻することはできますか?
避けた方が良いでしょう。継ぎ目が表面からわずかに突き出ているため、細かい文字がそこを横切ると継ぎ目が目立ってしまいます。ブランクを回転させて継ぎ目がアートワークの反対側に来るようにするか、意図的に縁取りを施して隠してください。ほとんどの店では、取り付け前にテープで継ぎ目を目印にしています。
露出した鋼材は後でシーリング処理する必要がありますか?
いいえ。表面はステンレス製で、それ自体が保護膜を形成しており、周囲のコーティングはそのままです。アルコールで残留物を拭き取れば、タンブラーは毎日お使いいただけます。クリアコーティングは、塩分にさらされたり、頻繁に触れたりする屋外用製品にのみ有効です。
なぜ直線が波打つように見えるのか?
カップが滑ったりぐらついたりする場合は、ローラーに滑り止めテープを貼り、チャックをしっかりと締め、軸が水平になっていることを確認し、セグメント間の回転速度を落としてください。長いタンブラーの場合は、心押し台または発泡材のサポート材を下に敷くことで、加工中に自由端が跳ね上がるのを防ぐことができます。
先細りのタンブラーはどのように扱えば良いですか?
彫刻ゾーンがビーム経路と平行になるようにロータリーをシム調整または傾け、デザイン全体にわたって焦点が一定になるようにします。角度調整可能なチャック付きロータリーを使用すれば、ノブ1つで簡単に調整できます。直径は、作品の縁ではなく、中心で入力してください。
塗料が燃えた際に発生する煙は危険ですか?
それらを危険なものとして扱ってください。アブレーション処理されたコーティングからは、室内に持ち込みたくない微粒子や化合物が放出されるため、排気装置または換気装置を屋外に設置し、筐体を密閉してください。NIOSHなどの機関が公表している暴露に関するガイダンスは、製造前に一読することをお勧めします。