2 段階のワークフローを理解することが、機械自体を理解する最も速い方法です。なぜなら、 曲げ機 この機械は、正確な平面ブランクを正確な3次元部品に加工するために存在します。この解説では、機械の種類、ブランクが切削から成形へとどのように移動するか、3つの曲げ加工方法の違い、金属が折り曲がる位置を予測する計算式、そして一般的な材料がパンチ加工時にどのように挙動するかなど、加工の全工程を網羅的に説明します。
板金曲げ加工機として認められるもの
この用語は、単一の機械ではなく、機械のファミリーを指します。プレスブレーキは主力機械であり、長いベッドに沿ってパンチをVダイに押し込みます。折り曲げ機と板金折り曲げ機は、ブランクをクランプし、ビームを回転させて端を上方に折り曲げます。これにより、シートはテーブル上で平らに保たれ、1人の作業員が扱う大きなパネルに適しています。
ボックスブレーキとパンブレーキは、クランプビームに分割されたフィンガーを追加することで、成形された側面が金型に干渉しないようにし、それによってボックスやトレイの4つの壁すべてを成形することができる。 板金曲げ加工機 全く異なるアプローチを採用し、厚い鋼板を直線で折り曲げるのではなく、ロールの間で湾曲させる。
どの機械を選ぶかは、加工する部品によって異なります。長い折り目のある形状にはプレスブレーキが適しており、特大のパネルには折り曲げ機が適しており、筐体には分割工具が適しており、円筒形部品にはロール加工機が適しています。ほとんどの加工工場は、まずプレスブレーキを導入します。これは、少ない投資で幅広い曲げ加工部品に対応できるためです。
プレスブレーキとフォルダーの選択については、もう1文ほどニュアンスを補足する必要がある。なぜなら、この2つはシートの扱い方が正反対だからだ。 プレスブレーキ フランジが上方にスイングする間、オペレーターにブランクを支えるよう指示する作業は、自重でたわむ大型の薄型パネルでは2人作業となる。一方、折り曲げ機はパネルをテーブル上に平らに保持し、折り曲げビームのみを動かすため、プレスブレーキ作業員が苦労するようなパネルでも1人のオペレーターで成形できる。建築用外装材や空調ダクト工事を行う工場では、人件費の計算だけで折り曲げ機の導入を正当化することが多い。
切断してから曲げるワークフロー
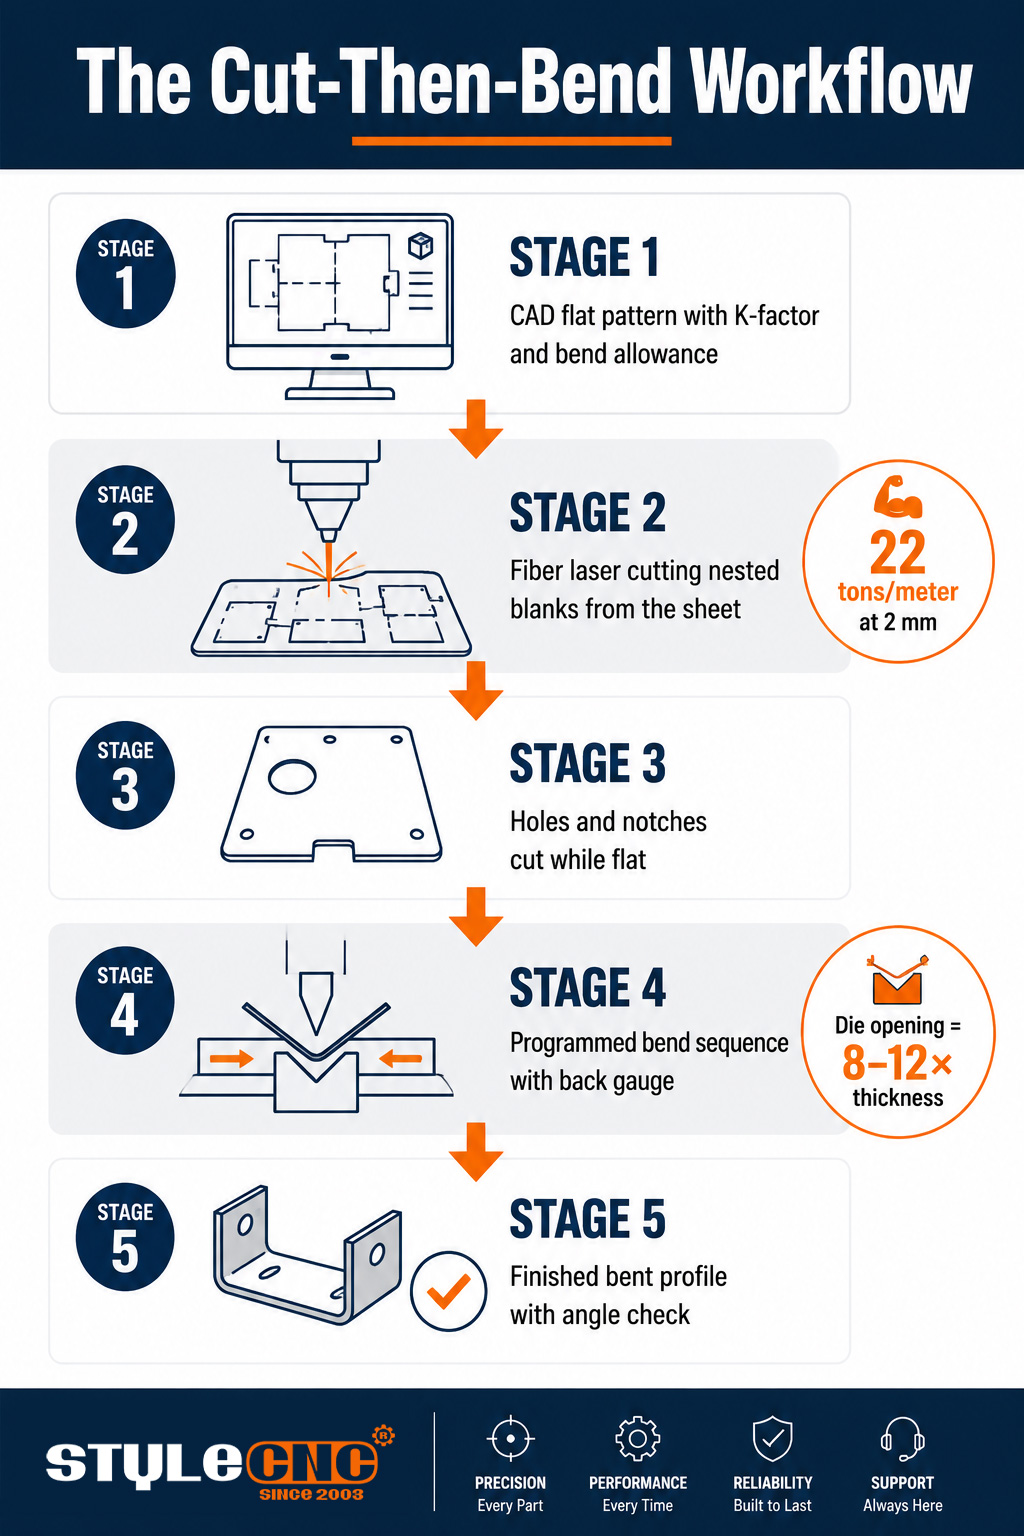
生産における曲げ加工は、曲げ加工機を使用する前から始まります。平らなブランク材は、計算された展開長さに切断され、板材がまだ平らなうちに穴や切り欠きが加工されます。そして、ようやく部品は曲げ加工機に送られます。形状を加工前に切断する方が、成形後に形状を追加するよりもはるかに安価で精度も高くなります。
ブランクの精度が曲げ精度の上限を決定する。 ファイバーレーザー切断機が曲げラインに供給 曲げコントローラーが信頼できるエッジ品質と寸法一貫性を備えたブランクを納品するため、多くの曲げ問題は実際には切断問題が隠れているのです。厚板を扱う工場では、 金属レーザー切断機(ブランク準備用) または CNCプラズマカッター 上流側では、エッジの切れ味を多少犠牲にして、難易度の高いセクションでスピードを優先する。
作業員は、材料の受け渡しを実用的な観点から検討します。例えば、このブランク材のバリのある面が金型に面して部品に跡を残すのか、あるいは、曲げ加工時に割れが生じないよう、切削プログラムで木目方向が考慮されているのか、といった点です。こうした詳細はブランク材とともに伝達され、切削段階でこれらの詳細を適切に管理できる工場では、スクラップの発生を大幅に削減できます。
バッチ処理方式により、2つの工程が経済的に連携します。ネスティングソフトウェアは、切断前に数十個の展開図を各シートに配置できるため、曲げ加工セルは材料の無駄を最小限に抑えながら、ジョブオーダー通りにブランク材を受け取ることができます。切断プログラムと曲げプログラムが同じCADモデルから作成されている場合、展開された長さ、穴の位置、曲げ線は構造上一致するため、最初の製品は通常、初回検査で合格します。
曲げ加工工程自体は、プログラムされた順序に従って行われます。コントローラは、前のフランジが工具に衝突しないように曲げの順序を決定し、バックゲージは各ストロークごとにブランクの位置を調整し、オペレーターはシミュレーションの指示に従って、曲げ加工の合間に部品を反転または回転させます。適切に順序付けられたプログラムであれば、4つの曲げ加工が必要な筐体は1分以内に完成しますが、計画が不十分なプログラムではその3倍の時間がかかります。
エアベンディング vs ボトミング vs コイニング
3つの方法すべてにおいて、パンチとダイの形状は同じです。異なるのは、パンチの移動深さと加える力です。この選択によって、必要なトン数、工具コスト、そして制御装置がどれだけのスプリングバックを抑制しなければならないかが決まります。
| 因子 | エアベンディング | ボトムング | コイニング | サイズ測定 |
|---|---|---|---|---|
| パンチトラベル | 金型底部手前で停止する | シートを金型に完全に押し込む | スタンプが材料に先端を打ち込む | 金型のV開口部に対するパンチ深さ |
| 必要トン数 | 3つの方法の中で最も低い | およそ3~5回のエアベンディング | 最大10倍のエアベンディング | 厚さとダイ幅に基づく1メートルあたりのトン数 |
| 跳ね返ります | 最大サイズ。コントローラーがそれを補うために過度に曲がる。 | 縮小。ダイの接触によって角度が設定される。 | 押し付け力でほぼ消滅 | パンチリフト後の弾性回復度 |
| ツールの柔軟性 | 1つのツールセットで様々な角度に対応可能 | ターゲット角度ごとにサイコロ1個 | 部品ごとに専用の工具を使用 | 部品構成全体における工具交換回数 |
| ベストセラー | 一般加工、混合生産 | 公差の厳しい繰り返し部品 | 薄板の臨界角 | 0.5度未満の角度を必要とする部品の割合 |
スプリングバックは、この比較の根底にある挙動です。パンチが持ち上がると、金属は弾性的に元の状態に戻り、曲げがわずかに開きます。エアベンディングはこの回復を利用して過剰に曲げることで補正するため、現代の加工現場で主流となっています。必要な工具は1セット、適度なトン数、そして材料ごとに補正計算を行うコントローラーだけです。
曲げ代、K係数、および計算例
金属は曲げ加工の外側で伸び、内側で圧縮されますが、その2つの面の間には元の長さを保つ中立軸が存在します。K係数は、この中立軸を板厚の比率(通常0.3~0.5程度)で表し、曲げ代はこの値を用いて各曲げ加工で消費される板材の量を計算します。
この計算から得られる具体的な数値は以下のとおりです。
・曲げ代は展開された平面の長さを設定するため、切断プログラムはブレーキが部品に接触する前にこの長さに依存します。
・一般的なルールでは、軟鋼の場合、割れを防ぐために最小内側曲げ半径を材料の厚さの約1倍としています。
・金型の開口幅は通常、材料の厚さの8~12倍であり、金型の幅を広げると必要なトン数を減らすことができる。
具体的なトン数の例を挙げると、その関係がより明確になります。2 mm厚の軟鋼を16 mmのVダイで曲げるには、曲げ長さ1メートルあたり約22トンの力が必要となるため、1.2メートルのフランジには約27トンの力が必要になります。3 mm厚の鋼板を24 mmのダイで曲げる場合、必要な力は1メートルあたり約33トンにまで上昇します。覚えておくべきパターンは、トン数は板厚の2乗に比例して増加するということです。そのため、2 mm厚の加工用に設計された機械では、6 mm厚の鋼板を安易に扱うことはできません。
機械フレームに印刷されたトン数表には、標準的な金型開口部ごとにこの計算式が正確に記載されており、熟練したオペレーターは記憶ではなく習慣でそれを確認します。また、この表には、加工量が機械の能力を超える場合の回避策も示されています。金型を広げることで必要なトン数を大幅に削減できますが、その代償として内径半径と最小フランジ幅が大きくなります。このトレードオフが許容できるかどうかは図面によって異なるため、トン数に関する議論は常に部品図面に戻って解決されるのです。
一般的な材料の挙動
軟鋼
トン数表の基準となるのは軟鋼です。軟鋼は、1~2度の予測可能なスプリングバック、狭い半径への対応、そしてシート間の一貫性を備えています。 鉄骨加工用途 素材がきれいで、木目方向が守られていれば、スムーズに曲げることができます。
ステンレス鋼
ステンレス鋼は、同じ厚さの軟鋼に比べて約50%多くのトン数を必要とし、さらに2~3度と大きく変形が戻ります。また、成形時に加工硬化するため、同じ箇所を2度曲げようとすると割れる危険性があります。オーバーベンドは1回目で正しくプログラムしてください。表面仕上げが重要なステンレス鋼の場合、保護フィルムと研磨された金型は、そのコストに見合うだけの価値があります。軟鋼であれば研磨で除去できる金型痕が、ステンレス鋼のブラッシング仕上げ面では永久的な傷跡となるからです。
アルミ
アルミニウムは少ない力で成形できますが、特に硬度の高い合金では、半径が厚さの1.5倍未満の場合、曲げ線に沿って亀裂が発生する可能性があり、狭い半径では成形が困難です。スプリングバックは、力が小さいにもかかわらず、軟鋼よりも大きくなります。 アルミニウム加工用途 それぞれに最小曲げ半径があり、軟質材は構造材よりもはるかに柔軟に曲がる。
一般的な曲げ欠陥とその原因
⦿ 曲げ線に沿って亀裂が発生する場合:材料に対して半径が小さすぎるか、曲げが木目方向に平行に配置されています。
⦿ バッチ全体で角度が不均一なのは、機械のエラーではなく、シート間の材料の厚さのばらつきによるものです。
⦿ 長い曲がり部分でセンターが十分に形成されていない:クラウニング補正なしでラムのたわみが発生します。
⦿ 目に見える表面に金型痕がある:仕上げが重要な部品に摩耗した工具や保護フィルムの欠落がある。
⦿ フランジの寸法がずれている: 曲げ代が間違った K 係数で計算されたため、ブランクが間違った展開長さに切断されました。
最初のカーブに入る前のワークフローチェックリスト
☑ 展開された平坦部の長さが、材料が実際に示すK係数で計算されていることを確認してください。
☑ シートが平らな状態で全ての穴と切り込みを入れ、重要な穴は曲げ線から少なくとも厚さの 2.5 倍の距離を保つようにします。
☑ 部品の形状が許す限り、曲げ加工は木目方向に対して垂直に行う。
☑ 金型開口部が厚さの 8 ~ 12 倍であり、トン数が機械の許容範囲内であることを確認してください。
☑ バッチを確定する前に、1番目の記事を実行し、角度とフランジの長さを測定します。
切断テーブルからワークフローを開始する
正確な曲げ加工は、正確なブランク材から始まります。詳しくはこちらをご覧ください。 曲げ加工ラインに対応するように設計されたファイバーレーザー切断機 お客様の材料、厚み、および1日の部品生産量に合わせた無料見積もりをご提供いたします。