2 つの駆動方式のどちらを選ぶかは、ほとんどの購入者が迷うところです。どちらの陣営も説得力のある数字を発表しているからです。このガイドでは、決定に至るまでのプロセスを順を追って説明します。 CNC曲げ機 金属加工、駆動方式が実際に現場でどのような変化をもたらすか、実際の受注状況に合わせてトン数と軸数をどのように選定するか、そして所有コストがどこに隠れているかなどを解説します。最終的には、あなたの作業に最適な機械の種類が、議論の余地なく明確になるはずです。
CNCプレスブレーキの仕組み
プレスブレーキはどれも基本的に同じ方法で金属を成形します。ラムが上パンチを下のダイに押し込み、板材はプログラムされた角度でパンチの先端に沿って折り畳まれます。コントローラーはラムの深さ、バックゲージの位置、および曲げ順序を調整し、各フランジが図面通りの位置に正確に配置されるようにします。
パンチが金型にどれだけ深く入り込むかによって、成形方法が決まります。エアベンディングでは、パンチを金型の底まで届かせずに停止させるため、使用するトン数が最小限で済み、1セットの工具で様々な角度を成形できますが、その分スプリングバックが大きくなります。ボトミングでは、シートを金型に完全に押し込むことで、より厳密な角度制御が可能になります。コイニングはさらに一歩進んで、パンチの先端を材料に数倍のトン数で押し込むことで、角度をほぼ完全に固定します。現代のほとんどの工場では、エアベンディングを標準としており、ボトミングは公差が要求される部品にのみ使用しています。
バックゲージは、購入者が見落としがちな部品です。バックゲージは、各ストロークの前にシートの位置を決定するため、軸の数によって、手動で位置を調整することなく成形できる複雑な形状が決まります。基本的なX軸はゲージフィンガーを前後に移動させ、R軸はフランジ付き部品の場合はフィンガーを上下に動かし、Z軸はオフセット曲げの場合はフィンガーを左右に移動させます。
オペレーターは、この機械が2mmのステンレス鋼を全シフトで0.5度の精度で加工できるか、あるいは4曲げエンクロージャーを実際に加工するには何ストロークかかるか、といった実用的な観点から質問する傾向があります。一貫性とサイクル数という2つの質問は、どんな仕様書よりも早く機械のクラスを区別します。 プレベンド加工用CNCプラズマカッター また、曲げる側が切断する側と歩調を合わせる必要があるため、ストローク速度は快適性というよりも生産性の問題となる。
油圧式かサーボ電動式か:最も重要な決定事項
駆動方式は、購入決定において最も重要な要素です。油圧式機械は、連続運転するポンプからの油圧を利用してラムを動かします。サーボ電動式機械は、モーターをボールねじまたはベルトに接続し、直接的な位置制御によってラムを動かします。
測定可能な差は、店舗の経済状況を変えるほど大きい。
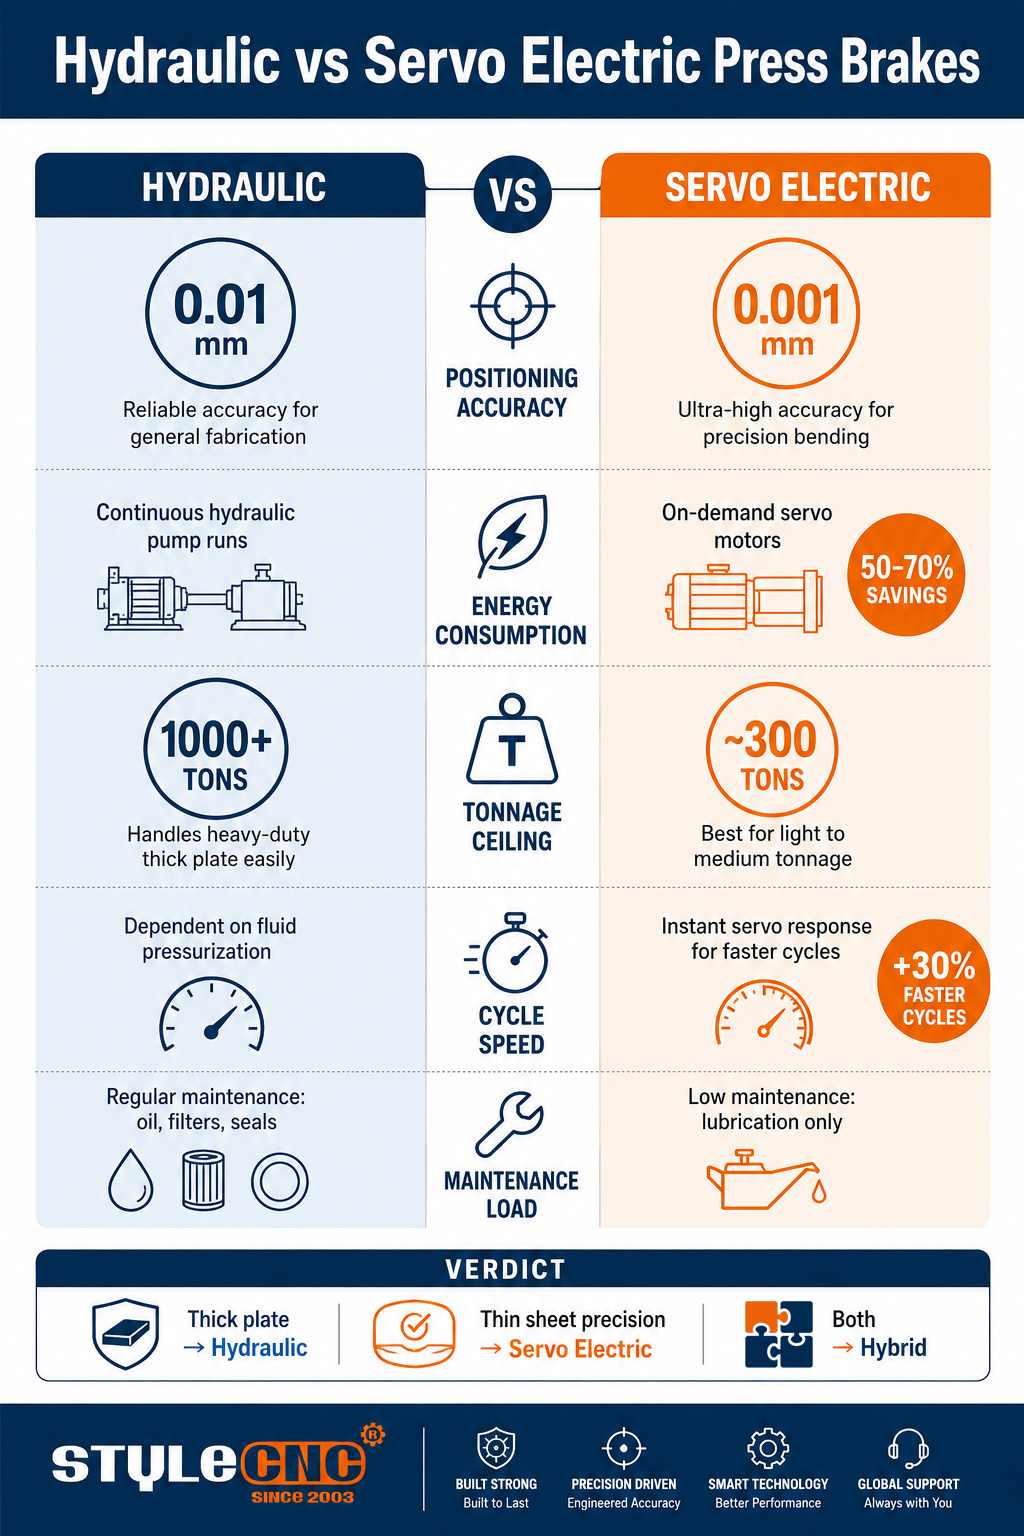
・サーボ式電動駆動装置は、油圧式に比べてエネルギー消費量が50~70%少ない。これは、ラムが動いている間だけモーターが電流を消費するためである。
・位置決め精度は、ダイレクトドライブ式電動機では0.001mmに達するのに対し、一般的な油圧シリンダーでは約0.01mmである。
・電動駆動では、サーボが瞬時に反応し、ストローク前に流体を加圧する必要がないため、サイクルタイムが最大30%速くなります。
・油圧式機械は依然として重量級の分野で優位に立っており、1000トンを超える規模に対応できるのに対し、現在の電動式機械の最大規模は300トン程度にとどまっている。
現場調査では、留意すべき注意点が一つあります。宣伝されている電力節約の大部分は、オペレーターが部品を扱っている間、油圧ポンプがオイルを循環させているアイドル時間中に発生しています。機械がシフトの大半を負荷がかかった状態で厚板を曲げている場合、その差は縮まります。カタログに記載されている割合を適用するのではなく、実際の稼働サイクルで代表的な部品あたりのエネルギーを測定してください。
| 因子 | 油圧式CNCプレスブレーキ | サーボ電動プレスブレーキ | サイズ測定 |
|---|---|---|---|
| 位置決め精度 | 約0.01~0.02mmのラム繰り返し精度 | ボールねじ駆動により、0.001~0.003mmの精度を実現 | ラムの再現性(mm単位)。カタログではなく、テスト曲げで検証してください。 |
| エネルギー消費 | ポンプは連続運転し、アイドル状態でも電力を消費する。 | モーターはストローク時のみ電力を消費するため、消費電力は50~70%削減されます。 | 代表的な部品1個あたりの消費電力(全シフト、アイドル時間を含む) |
| トン数上限 | 重量鋼板の場合、1000トンを超える規模 | 現在の設計では、実用的な上限は300トン前後である。 | 厚み、引張強度、および金型開口部から必要なトン数を算出する |
| サイクル速度 | 流体は各ストロークの前に加圧されなければならない | 瞬時のサーボ応答、最大30%高速なサイクル | 実際の部品構成に基づく1時間あたりの部品数 |
| メンテナンス負荷 | オイル、フィルター、シール、バルブ、クーラーの定期点検 | 油圧回路なし。潤滑と駆動の点検のみ。 | 機械1台あたりの年間保守時間と消耗品コスト |
| 最適 | 厚板、高トン数、複合重構造物 | 薄板、精密筐体、大量生産の繰り返し作業 | 受注残高における600万ドル以上と600万ドル未満の案件の割合 |
ハイブリッドサーボ油圧駆動装置は、トン数と効率の両方を必要とする工場にとって最適な選択肢であり、固定速度油圧装置と比較してエネルギー消費量を30~50%削減しながら、電気駆動装置ではまだ実現できない高推力容量を維持します。
トン数、ベッド長、軸数
材料に合わせて機械のサイズを決める
必要なトン数は、板厚、材料の引張強度、金型開口部の幅という3つの要素から決まります。3メートル幅のベッドで3mmの軟鋼を曲げる機械は、12mmの板を成形する機械とは全く異なります。どちらもプレスブレーキと呼ばれていますが。ステンレス鋼は同じ厚さの軟鋼の約1.5倍のトン数を必要とし、アルミニウムはより少ない力で成形できますが、より大きく跳ね返ります。これは、プレスブレーキを操作したことがある人なら誰でも知っている特性です。 アルミニウム加工 他の機種についても。
定期的に加工する最も厚い材料のトン数を購入し、機械が限界まで稼働しないように約20パーセントのマージンを追加してください。 CNCプレスブレーキ 最大容量での使用は、摩耗を早め、角度の保持を悪化させる。
スプリングバックは、サイジングのもう一方の重要な要素です。金属はパンチが持ち上げられた後、弾性的に元の状態に戻り、合金の種類や厚さによっては曲げ角度が1度以上開きます。制御装置は計算された量を過剰に曲げることで補正しますが、この計算は機械が材料を正確に認識している場合にのみ有効です。機械の価格に関わらず、一貫性のある認証済みの材料をブレーキに供給する工場は、様々な供給源のシートを曲げる工場よりもはるかに高い角度再現性を実現できます。材料供給の一貫性を、支払う精度グレードに考慮に入れてください。
軸の数を増やすことで得られるもの
軸の指定は、コントローラが自動化する動作を示します。Y1とY2はラムの両端を独立して制御し、偏心荷重がかかった場合でも水平を保ちます。X軸はバックゲージの深さを位置決めし、R軸はゲージフィンガーを持ち上げ、Z軸はそれらをベッドに沿って移動させます。2軸マシンは一般的な加工のほとんどに対応できますが、6軸または8軸マシンは、部品の形状によってゲージの位置を常に変更する必要がある場合にのみ、その費用対効果を発揮します。
構造材加工と板金加工を並行して行う工場では、プレスブレーキを他の機器と組み合わせて使用することが多い。 金属加工用CNCマシン そのため、切断、曲げ加工、機械加工はすべて社内で行っています。プレスブレーキは、ブランク材の精度が高ければすぐにその真価を発揮します。だからこそ、曲げ精度に関する議論は、しばしば切断テーブルにまで遡るのです。
コントローラー、ツール、および所有コスト
コントローラは、オペレーターと機械との間のすべてのインターフェースです。最新のCNCコントローラは、曲げ加工シーケンスをグラフィカルにシミュレーションし、衝突が発生する前に警告を発し、オフラインで作成されたプログラムを受け入れるため、次のジョブのプログラミング中に機械は曲げ加工を継続できます。機械を比較する際は、各コントローラの前にオペレーターを1時間配置してください。インターフェース間のセットアップ時間の差は、RAM速度の差よりも大きい場合が多いです。
工具類は予算項目として別途計上する価値があります。精密研磨されたパンチとダイをクイックチェンジシステムで使用すれば、初期費用は高くなりますが、段取り替え時間を30分から数分に短縮できます。年間を通して小ロット生産が混在する場合、段取り替え時間は個々の機械仕様よりも大きな生産能力損失につながります。
クラウニングは、ロングベッド加工機の性能を左右する重要な要素です。負荷がかかると、ラムの中央部がわずかにたわみます。このたわみを補正しなければ、長い曲げ加工の中央部が十分に成形されないままになってしまいます。機械式または油圧式のクラウニングシステムは、ベッドを事前に湾曲させてたわみを相殺し、CNC制御のクラウニングシステムは、加工ごとに自動的に補正を調整します。ベッド長が3メートル以上の場合は、精度について他のことを尋ねる前に、まずクラウニングの処理方法について確認してください。補正されていないラムは、曲げ加工の全長にわたって他のすべての精度数値を無意味にしてしまうからです。
所有コストは請求書の金額だけにとどまりません。
・油圧回路では、毎年オイル、フィルター、シール、クーラーの交換・整備が必要ですが、電動駆動装置では、定期的な潤滑油の補充だけで済みます。
・数キロワット/時の消費電力の差は、シフトや年を経るにつれて累積していく。
・コントローラーの操作方法と曲げ代の基本に関するオペレーターのトレーニングは、利益率を静かに蝕む不良品の発生を防ぎます。
ブレーキの両側での材料の取り扱いも重要です。曲げ加工を行う工場 構造用および板金用途向けの鋼材部品 一般的に、曲げ加工セルの実際の処理能力は、精密なブランクがどれだけ早くそこに到達するかによって決まるため、多くの企業がブレーキと ファイバーレーザー切断機が曲げラインに供給 2つの購入を別々に扱うのではなく。
CNCプレスブレーキを購入する際によくある間違い
・材料に使用できない精度を購入する:0.01 mmの精度を持つラムでは、厚さが0.1 mm異なるシートを救済することはできない。
・最も重い定期作業ではなく、平均的な作業量に合わせてトン数を決定する。
・バックゲージ軸の数を無視すると、複雑な部品ごとに手動で位置調整を行う必要が生じ、その分のコストがかかる。
・実際の使用サイクルで部品あたりのkWhを測定する代わりに、パンフレットに記載されているエネルギー消費率を適用する。
・機械が納入されるまで、工具やクイックチェンジシステムの予算は計上しない。
決断前に確認すべき事項
・最もよく使用する部品を5つ挙げ、厚さ、材質、公差、および重量の大きいものから順にサイズとトン数を記載してください。
・駆動方式はデューティサイクルに応じて選択できます。薄板や精密作業にはサーボ電動式、厚板には油圧式、両方が必要な場合はハイブリッド式が適しています。
・バックゲージ軸が、手動で位置を調整することなく、最も複雑な繰り返し部品をカバーしていることを確認してください。
・ご自身の材料でテスト曲げを行い、10回の曲げ動作における再現性を測定してください。
・工具、トレーニング、設置費用は、機械価格とは別に予算に計上し、後から計上してはいけません。
完全な金属加工セルを構築する
プレスブレーキは、供給する機械のそばで最高の性能を発揮します。 CNCプレスブレーキおよびチューブベンダー お客様の資材リストと1日あたりの使用量に合わせた無料見積もりをご提供いたします。