ステンレス鋼への黒色マーキングについて検索すると、3つの異なるプロセスすべてが黒色の結果を生み出すため、検索結果は互いに矛盾しています。このガイドでは、焼きなまし、エッチング、彫刻を分けて説明し、企業の解説では省略されているファイバーの設定についても解説します。
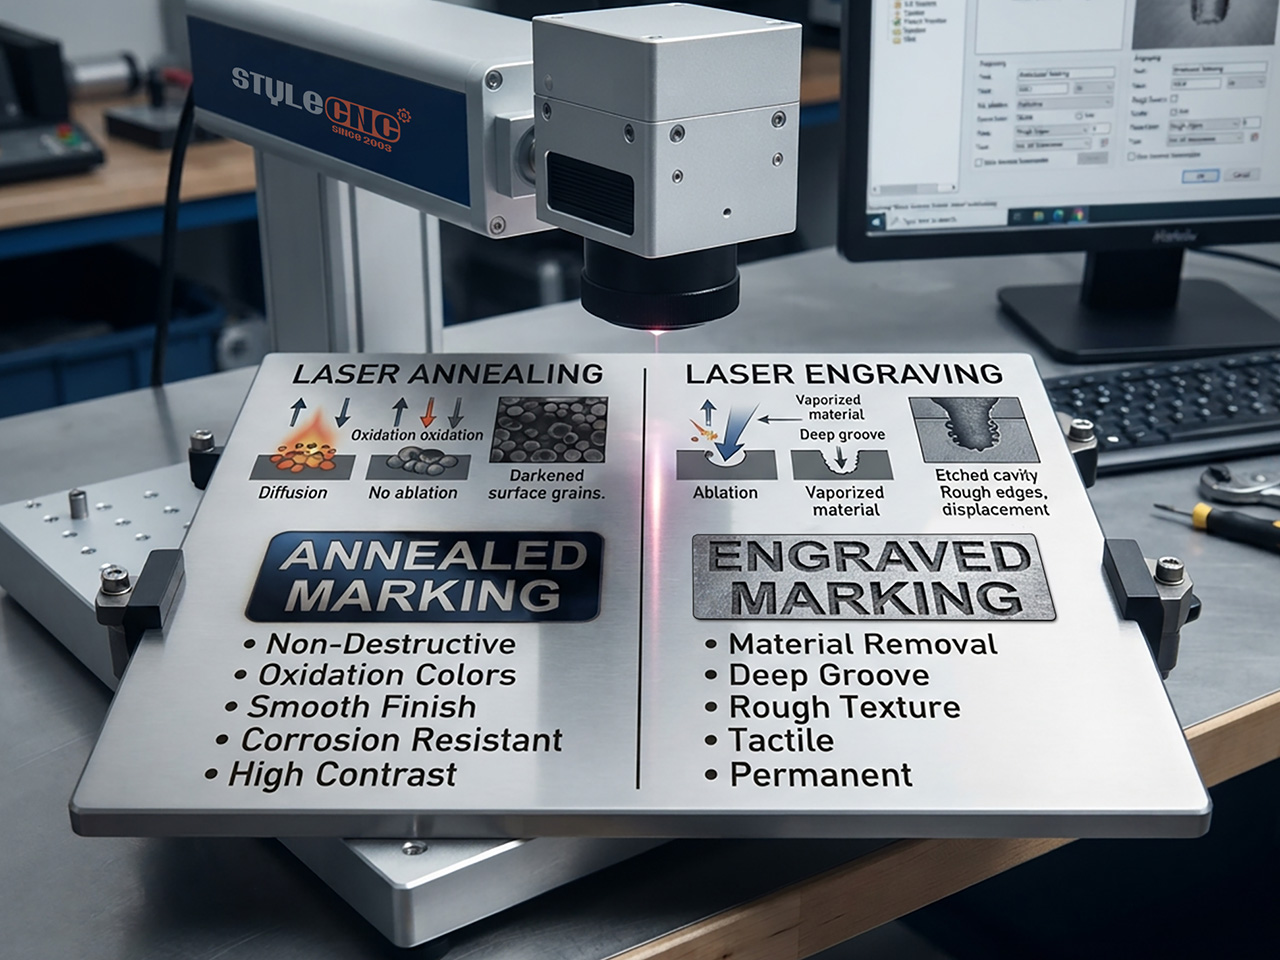
3つのマーク、3つの深さ
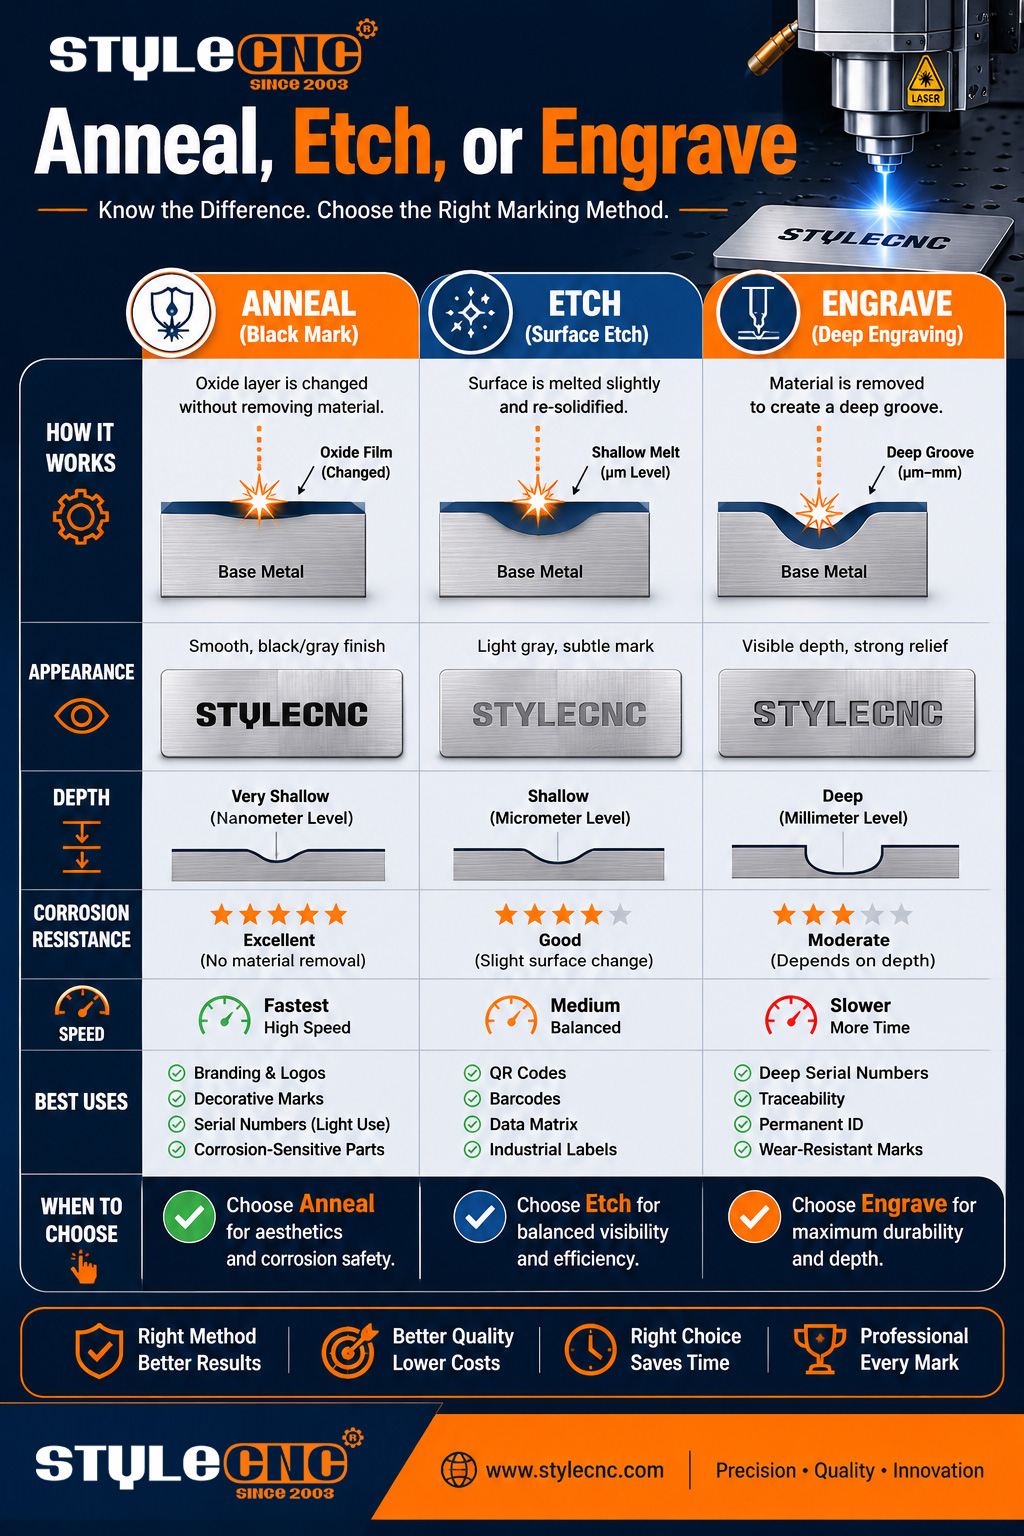
焼きなましは純粋な熱を利用した処理です。ビームが表面を加熱し、内部に制御された酸化物層が形成されるまで加熱を続けます。この過程で、表面から1ミクロンも削り取られることなく色が変化するため、表面は滑らかなままです。
エッチングは、ごく薄い層を溶かして再固化させ、わずかな表面の凹凸を残すことで、表面の変化を最小限に抑えつつ、圧倒的なスピードを実現します。一方、彫刻はさらに深く、測定可能な深さまで彫り込むため、ATF(アルコール・タバコ・火器局)が銃器に指定するような、規制基準を満たすシリアル番号を刻印する唯一の方法です。
3つとも同じ レーザーマーキングマシン ハードウェアは変わっても、レシピだけが変わる。だからこそ、購入後ではなく、購入前に比較検討することが重要なのだ。
腐食の問題
ステンレス鋼は自己修復する酸化クロムの皮膜によって錆びにくい。彫刻はこの皮膜を貫通するため、湿潤環境や塩分を含む環境では、部品がAなどの規格に従って再不動態化処理されない限り、新しく刻まれた溝が最初に腐食する。STM インターナショナル。
アニーリングは、皮膚に逆らうのではなく、皮膚と調和して作用します。形成された酸化膜は保護層と連続しているため、オートクレーブ、洗剤、屋外暴露にも耐え、跡が残ります。
その特性こそが、医療および食品業界において、FDAの医療機器規則に基づいて追跡される機器コードを含む、焼きなまし処理された識別子へと向かう原動力となっている。
焼きなまし、エッチング、彫刻の概要
| 属性 | アニーリング | エッチング | 彫刻 |
| サイズ測定 | 酸化膜、数十ナノメートル | 溶融層、25ミクロン未満 | 除去深さ:10~500ミクロン |
| マーキング後の表面 | 滑らかで、質感は変化なし | わずかに盛り上がった質感 | 凹んだ溝と隆起 |
| 不動態クロム層 | プリザーブド | ほぼ保存状態 | マークの内側を削除 |
| 腐食挙動 | ベースメタルから変化なし | ほぼオリジナル | 湿潤環境で使用する場合は再不動態化処理が必要です |
| 相対速度 | 最も遅い | 最速 | ゆっくりと、深さとともに増殖する |
| 典型的な用途 | 医療器具、食品器具、装飾用黒 | ロゴ、コード、ボリュームID | シリアル番号、金型、研磨サービス |
速度比較は、同じ画面に同じアートワークが表示されていることを前提としています。 30W 光ファイバー源。エッチング面の質感は周波数によって変化し、高設定では焼きなましによる平滑化に近づく。
各マークに対応した実用的なファイバー設定
下の窓は 30W 304プレート上にファイバー源を配置し、理論を最初の実験結果の数値に変換する。 ファイバーレーザーマーキングマシン この電力クラスの製品は、焦点を合わせれば同様の挙動を示す。
| 目標結果 | 速度 | 出力 | 周波数 | フォーカス | パス |
| サイズ測定 | mm / s | 定格出力の割合 | kHzの | シャープな焦点からのずれ | カウント |
| 暗所アニール | 100-250 | 50-70 | 40-60 | プラス1~3mm | 1 |
| コントラストエッチング | 500-800 | 35-50 | 30-50 | シャープ | 1 |
| 深く彫り込む | 400-600 | 80-100 | 20-30 | シャープ、レイヤーごとに段階的に低下 | 10-40 |
数値は鏡面仕上げまたはマット仕上げの304ステンレス鋼を前提としています。ビーズブラスト仕上げ、ブラッシュ仕上げ、および316ステンレス鋼の表面は、ウィンドウごとに値が異なるため、生産前に各仕上げについて段階的なテストを実施してください。
デフォーカスは、ほとんどの仕様書で省略されているアニーリングレバーです。ヘッドをシャープフォーカスより 1 ~ 3 mm 持ち上げるとスポットが広がり、強度がアブレーション閾値以下に低下し、熱が浸透します。パルス制御、 MOPA光源とQスイッチ光源の違いそれぞれのパルスがどれほど穏やかに着地するかを決定します。
深度作業では、シャープな焦点、最大限のパワー、低周波、忍耐といったあらゆる優先順位が逆転します。 50W 金属用ファイバー深彫り機 空洞が大きくなるにつれて、焦点面を下げていく。
覚えておくべき重要な数字
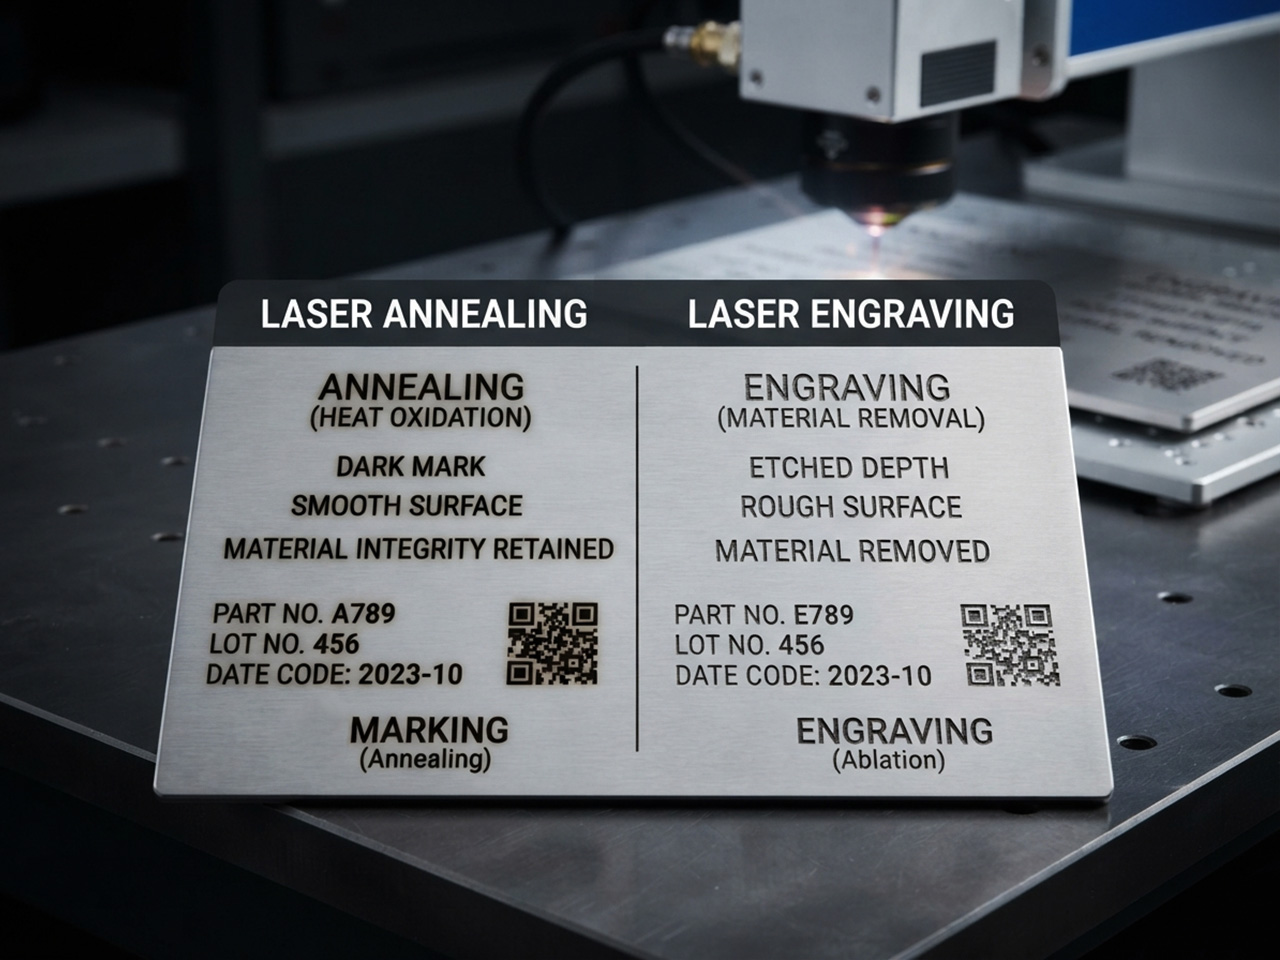
・アニール処理された酸化膜の厚さは数十ナノメートルですが、彫刻処理では10~500ミクロンの厚さが除去されます。
・1~3mmのデフォーカスでほとんどの被写体を動かすことができます 20W 〜へ 50W アブレーションによる熱発生源を純粋な加熱へと変換する。
・エッチングは通常、焼きなましよりも数倍速く同じ作品を完成させることができる。
・深彫りは10回から40回もの工程が必要となるため、エッチングが数秒で済むのに対し、数分かかることを想定しておく必要があります。
・焼きなまし処理されたデータマトリックスコードは、数百回のオートクレーブ滅菌サイクルを経ても読み取り可能な状態を維持するため、病院ではこのコードが指定されています。
• STYLECNCのギャラリー 鋼材へのマーキング結果 焼きなまし処理、エッチング処理、彫刻処理を施したサンプルを並べて表示している。
オペレーターが実際に尋ねる質問
外科用鉗子の見積もりには、どの工程を見積もるべきでしょうか?
ほぼ例外なく、焼きなまし処理が施されています。このマークはオートクレーブ処理にも耐え、汚染の隙間を残さず、機器の耐用期間中、識別マークの読み取り可能性を維持します。
なぜ奥行きの測定はコントラストの測定よりもはるかに時間がかかるのでしょうか?
彫刻では1回のパスで数ミクロンの金属しか削り取らないため、0.2mmの連続パスを何十回も重ねる必要がある。コントラストは熱による加工で、深さは削り取りによる加工である。
本当に一台のマシンは 3 つのマークをすべて達成できるでしょうか?
はい。単一のファイバーソースは、レシピに基づいて焼きなまし、エッチング、彫刻を切り替え、 MOPAカラーソース 同じプラットフォームは、金色と青色にも到達します。
境界線を曖昧にするよくある間違い
・黒い跡を焼きなましと呼んではいけない。表面の質感を見ればわかる。
・鋭い焦点でアニーリングを行い、代わりに静かにアブレーションを行う。
・レンズまたは光源の変更後に、デフォーカスランプテストをスキップする。
・ステンレス鋼に彫刻を施し、再不動態化処理を行わずに湿潤環境で使用するために出荷する。
・鏡面仕上げ用のレシピを、つや消し仕上げやビーズブラスト仕上げに再利用する。
・焼きなまし処理が研削や激しい摩耗に耐えられると期待する。
・焼きなまし、エッチング、彫刻のすべてに同じ周波数で動作します。
・溶接や曲げ加工の後ではなく、前にマーキングする。
プロセス選択チェックリスト
✓ まず要件を確認してください:コントラストのみ、または測定可能な深度。
✓ 合金の種類を確認してください。焼きなましには鉄またはチタンの表面が必要です。
✓ スクラップ上で、シャープなフォーカスからプラス3mmまでデフォーカスランプを実行します。
✓ 見積もりを出す前に、実際の作品で両方の工程にかかる時間を計測してください。
✓ アニール処理は、ゆっくりとした単一パスで行うようにしてください。熱の蓄積は避けてください。
✓ 湿潤環境で使用される刻印入りのステンレス鋼は、再不動態化処理を施してください。
✓ 作業ごとにレシピ、フォーカスオフセット、表面仕上げを記録します。
よくある質問
なぜ私の黒い印は数週間後に錆びてしまうのですか?
おそらく焼きなましではなく、エッチングか軽い彫刻だったのでしょう。爪で表面をなぞってみてください。ざらつきがあれば、表面から材料が剥がれ、不動態皮膜も一緒に剥がれたことを意味します。真の焼きなましは、周囲の鋼材と全く同じ感触で、同じように風化します。
アニーリングにはどの程度のデフォーカスが必要ですか?
焦点位置から1mm上をスタートし、0.5mmずつ上げて約3mmまで調整します。オフセットを大きくするとエネルギーが分散され、酸化成長が遅くなりますが、オフセットが大きすぎるとマークが灰色に薄れてしまいます。スクラップを使った段階的なテストで、数分で最適な位置を見つけることができます。
できる CO2 レーザーアニール処理されたステンレス鋼?
いいえ。むき出しの金属は長い CO2 波長が短いため、表面は酸化物を成長させるのに十分な熱を吸収しない。 CO2 機械によるステンレス鋼へのマーキングは、最初に吹き付けられた接着剤を通してのみ行われます。アニーリングは、1064 nmの光ファイバー光源に関連しています。
焼きなまし跡はオートクレーブや食器洗浄機でも残るのか?
はい。このマークは表面にコーティングを施すのではなく、表面に形成された酸化物なので、繰り返し蒸気洗浄や洗剤、消毒剤を使用しても影響を受けません。この耐久性と、隙間のない仕上がりこそが、医療機器の識別にこの製法が採用される理由なのです。
なぜ焼きなまし処理の結果が黒ではなく灰色になったのでしょうか?
灰色は、酸化膜の形成が途中で止まったことを意味します。速度を20%遅くするか、デフォーカスを1段階絞るか、出力をわずかに上げるなど、1回の撮影で1つの変数を変更してください。また、ブラシ仕上げやビーズブラスト仕上げは、同じ数値でもミラープレートよりも明るく表示されるため、実際の仕上がりで判断してください。
焼きなまし処理は部品を歪ませたり、強度を低下させたりしますか?
加熱領域は浅く局所的なため、通常の厚さの箔では構造変化はごくわずかです。ただし、薄い箔は例外で、十分な熱を加えると裏面が変色したり、わずかに反ったりすることがあります。厚さが0.5mm未満の箔の場合は、圧延前に出力を下げて速度を上げてください。
バーコードとデータマトリックスコードに適した処理方法はどれですか?
ほとんどの場合、焼きなまし処理が施されています。滑らかで暗い表面はきれいにスキャンでき、細菌が隠れることもなく、ゴミが詰まることもありません。大量生産ラインでは、スピードを重視してエッチングされたコードが採用される場合もありますが、衛生面や長寿命が重要な場所では、焼きなまし処理されたバージョンが長期的に見て読み取りやすさで勝ります。
規制対象となるシリアル番号は、どのくらいの階層までなければならないのか?
刻印深さに関する規定は業界や管轄区域によって異なり、表面焼きなましではいずれの規定も満たすことはできません。例えば、米国では銃器のシリアル番号は一定の最小深さまで刻印する必要があり、そのため銃器においては深彫りが必須となっています。
焼きなましによって、黒以外の色を作り出すことはできますか?
はい、光源がパルス幅制御に対応している場合は可能です。パルス幅を調整することで酸化膜の厚さを変えることができ、それぞれの厚さによって金色から紫色、青色まで、異なる色合いを反射します。一方、パルス幅が固定された光源では、どのような現像方法を用いても、ほとんどの場合、黒色または麦わら色になります。