
CNC木工旋盤の価格:シングル、ダブル、四軸 | STYLECNC
CNC木工旋盤の価格は、小型ホビー用機で約200米ドルから、中型旋盤で1,200米ドルから3,600米ドル、自動単軸・二軸生産機で2,800米ドルから11,180米ドル、フルサイズの四軸彫刻機では13,000米ドルに達します。価格は軸数、ベッド容量、自動化レベルによって決まり、適切な価格帯は1日の加工個数によって決まります。
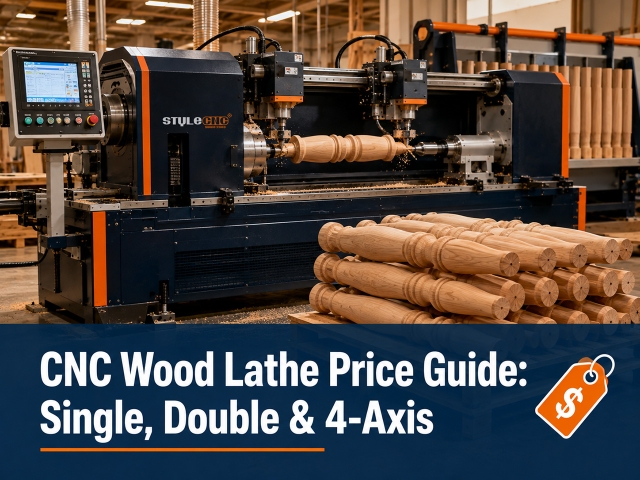
CNC木工旋盤の価格は、小型ホビー用機で約200米ドルから、中型旋盤で1,200米ドルから3,600米ドル、自動単軸・二軸生産機で2,800米ドルから11,180米ドル、フルサイズの四軸彫刻機では13,000米ドルに達します。価格は軸数、ベッド容量、自動化レベルによって決まり、適切な価格帯は1日の加工個数によって決まります。
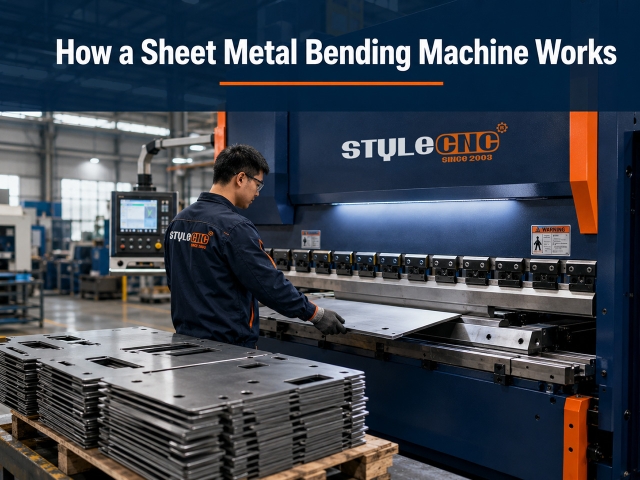
板金曲げ加工機は、パンチを金型に押し付けたり、クランプで固定した端に板材を折り曲げたりすることで、平らな金属板を角度のついた形状に成形します。製造工程において、曲げ加工は切断・曲げ加工のワークフローの後半部分にあたります。まずレーザー加工機またはプラズマ切断機で正確な平板状のブランク材を切断し、次に曲げ加工機でそれらを成形して完成品にします。

テーブル脚旋盤は、家具の脚の製造用に構成されたCNC木工旋盤です。正方形の硬材のブランクを、描かれた輪郭線に基づいて、テーパー、プロファイル、または彫刻を施した脚に加工します。数分ごとに1本の脚が作られ、セット内のすべての脚は同じ形状になります。単純なテーパーは単軸機で加工でき、プロファイル加工は単軸または二軸機で加工でき、溝付きまたはロープツイストの脚には、彫刻スピンドルを備えた四軸機が必要です。
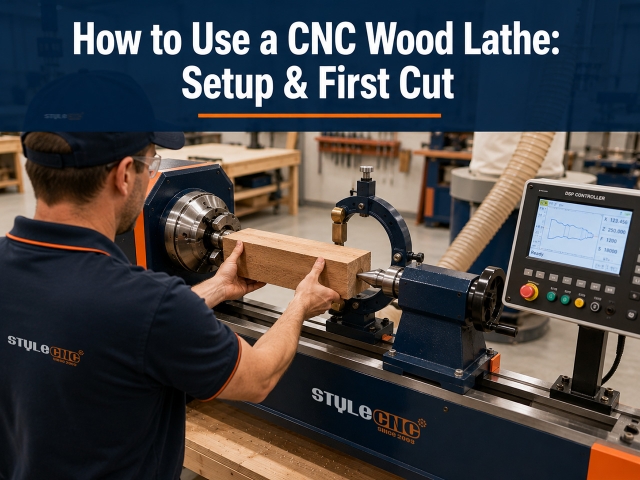
CNC木工旋盤を使用するには、加工対象物よりわずかに長い、まっすぐで四角いブランク材を用意し、それを駆動チャックと心押し台の中心の間に挟み込み、細長い部分の下に振れ止め台を配置し、コントローラに半形状をロードまたは描画し、荒削り加工でブランク材を丸め、次にプログラムされた曲線に沿って仕上げ加工を行います。ほとんどの問題は、プログラムではなく、ブランク材の品質、サポート、または刃の状態に起因するものです。
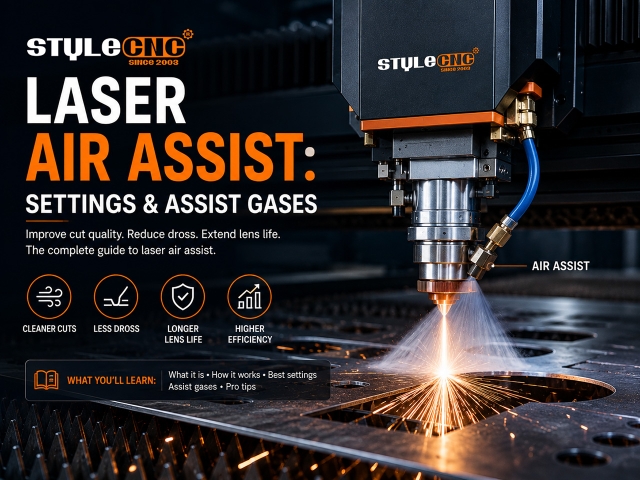
エアアシストは、レーザーノズルを通して切断点にガス流を押し出します。煙や溶融した破片を除去し、レンズを保護し、炎を抑制し、エッジの品質を向上させます。標準的な開始圧力:彫刻の場合は0.2~1バール、 CO2 切断用ガスとしては6~16バール、繊維金属切断用ガスとしては6~16バール。
CNCプレスブレーキは、コンピューター制御下で上パンチを下ダイに押し付けることで板金を曲げ加工します。油圧式モデルは厚板や高荷重加工に適しており、サーボ電動式モデルは薄板加工においてより高い精度と50~70%の省エネルギーを実現します。材料の厚さ、部品の公差、1日の曲げ加工量に合わせて駆動方式を選択してください。
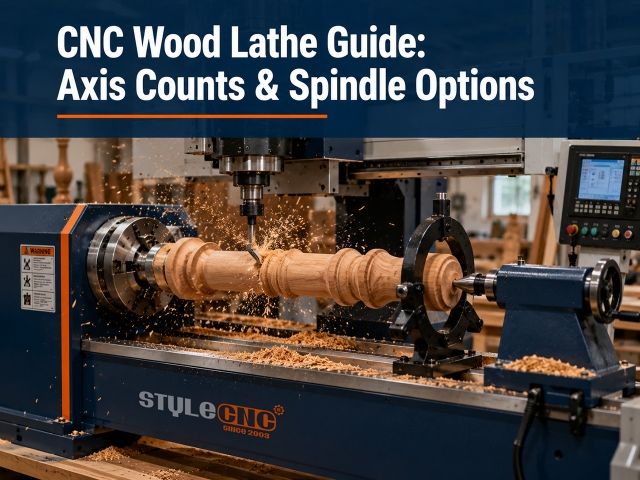
CNC木工旋盤は、手持ちの彫刻刀や型紙ではなくCAD図面をトレースすることで、角材や丸材を自動的に加工して完成形状に仕上げます。加工能力は軸数によって決まります。単軸および二軸の機械は丸軸を高速に加工できますが、彫刻軸を備えた四軸機械は、溝、螺旋、表面彫刻を同じサイクルで追加できます。
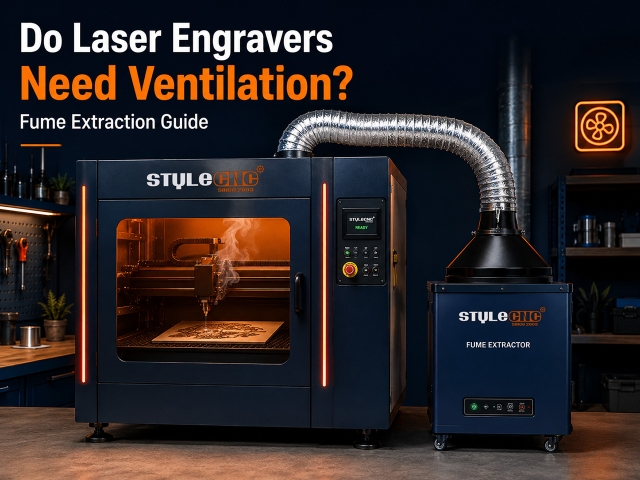
はい。レーザー加工では必ず微粒子やガスが発生するため、換気は必須であり、オプションではありません。密閉されたダクトを通して筐体を屋外に排気するか、HEPAフィルターと活性炭フィルターを備えた排気装置を通して空気を循環させてください。筐体の容積から空気流量を算出してください。デスクトップ型の場合は約150 CFM、キャビネット型の場合は300~500 CFMが目安です。 CO2 マシン。
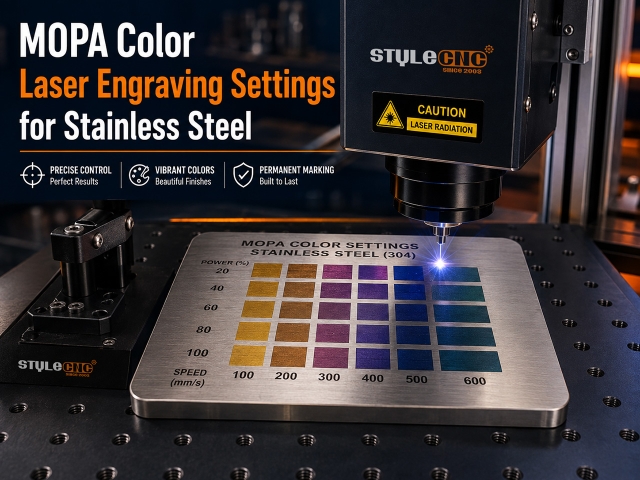
MOPAファイバーレーザーは、薄い酸化膜を成長させることでステンレス鋼を着色します。酸化膜の厚さによって光が屈折し、特定の色になります。 20W 光源の場合、ゴールドは230kHzで短パルス時に約550mm/s、ディープブルーは80kHzで長パルス時に約250mm/sとなります。正確な値は機器によって異なるため、まずはカラーテストマトリックスを実行してください。
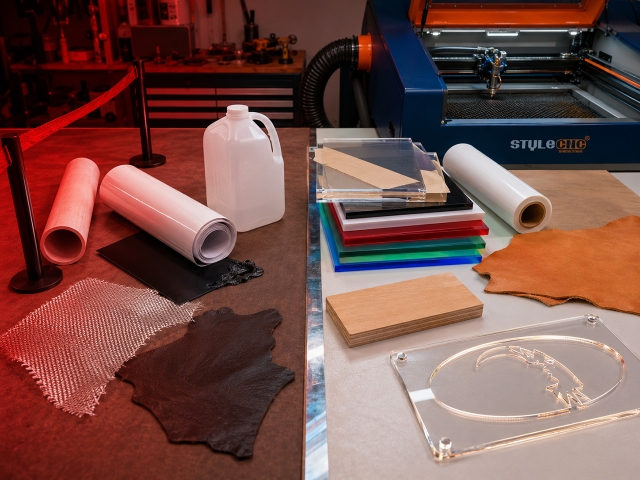
絶対にレーザーカットしてはいけない素材:PVCとビニール(塩素ガスが発生し、塩酸になる)、ABS(シアン化水素を放出する)、HDPE(発火して溶ける)、厚手のポリカーボネート(変色して燃える)、PTFE/テフロン(有毒なフッ素化合物)、グラスファイバーとエポキシ複合材(有毒な樹脂ガス)、クロムなめし革(発がん性のあるクロムガス)、そして正体不明のプラスチック。これらの素材には安全な代替品があり、キャストアクリルや植物タンニンなめし革などが代表的です。
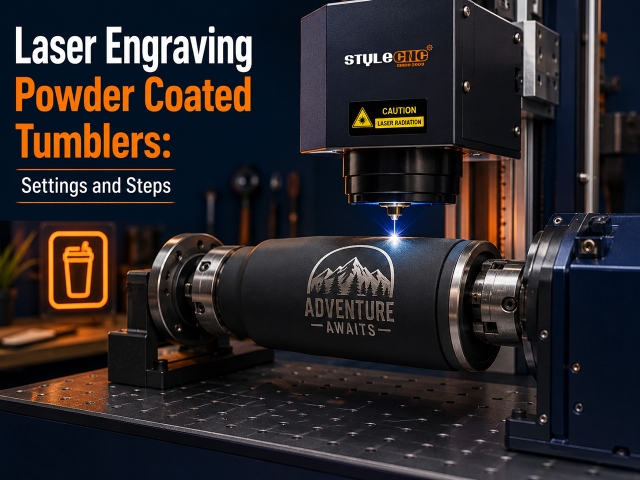
粉体塗装されたタンブラーは、コーティングを削り取って下の明るいステンレス鋼を露出させることで彫刻されます。開始点: 30W ファイバーは50~70パーセントの効率で600~900mm/秒の速度で伝送され、 60W CO2 回転軸上で常に曲線の頂点に焦点を合わせ、300~400mm/sの速度で20~35パーセントの傾斜角で走行する。
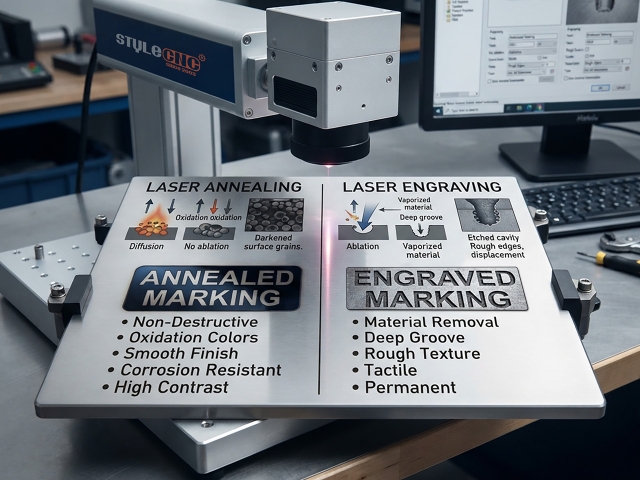
レーザーアニーリングはステンレス鋼を加熱して滑らかな黒色の酸化物層を形成し、何も除去せず耐食性を損なうことなく、彫刻は測定可能な深さを削り、エッチングはその中間に位置する。 30W ファイバー光源、アニーリングは150 mm/s付近で50~70パーセント、40~60 kHzで開始し、ビームは1~3 mmデフォーカスされる。
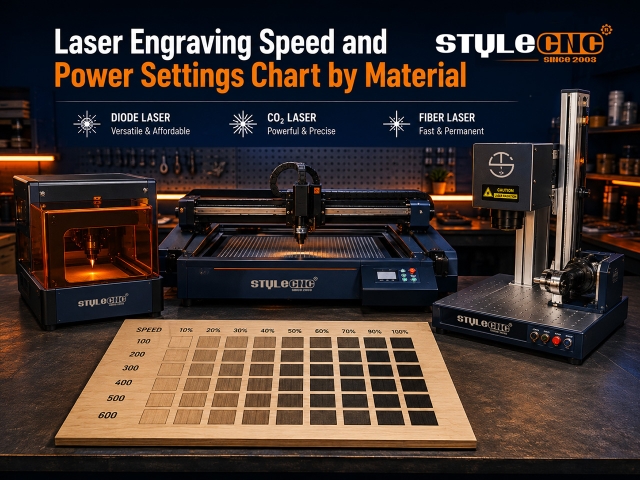
レーザー彫刻の設定は、レーザーの種類、定格出力、および材料によって異なります。一般的な開始点: ダイオードレーザーは、木材を 3000 ~ 6000 mm/分、出力 40 ~ 70 パーセントで彫刻します。 CO2 レーザーは300~500mm/秒の速度で12~25%の歪み率で動作し、ファイバーレーザーは300~900mm/秒の速度で金属にマーキングします。生産前に必ず小型のテストグリッドで値を確認してください。
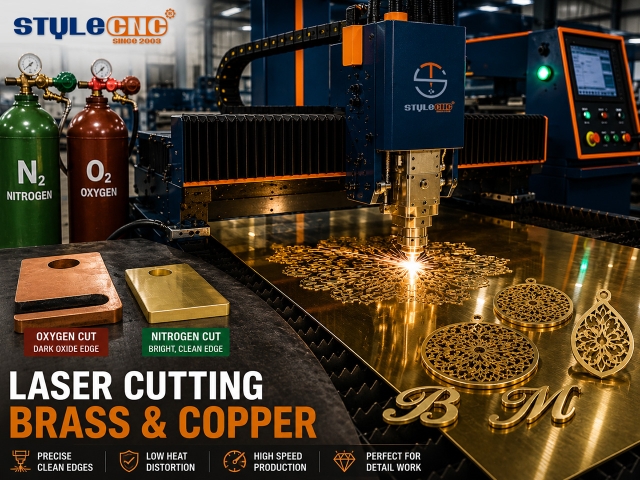
レーザーに弱い金属として、真鍮と銅は必ず上位に挙げられます。純銅はファイバーレーザーのビームの約95%を反射し、真鍮もそれに劣らず反射率が高く、かつてはどちらもレーザー光源のマニュアルに警告が記載されていました。しかし、ジュエリー工房では毎日真鍮板が切断され、バスバー工場では銅がトン単位で切断されていました。このガイドでは、何が変わったのか、真のリスクはどこにあるのか、それぞれの金属が実用的となる最小出力、そして両者を分ける意外なガス戦略について解説します。
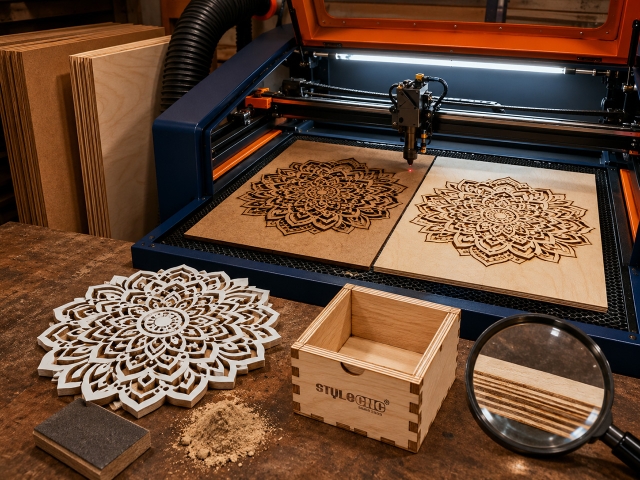
MDFと合板は、 CO2 レーザー加工機の所有者はどちらが優れているかを巡って、フォーラムではどちらの機種が優れているかという議論が絶えません。どちらも適切な設定でうまく切断できますが、それぞれに特有の不具合があります。MDFは黒く焦げて強い煙が出るのに対し、合板はパラメータファイルでは予測できない接着線や空隙を隠してしまうのです。このガイドでは、プロジェクトごとに、焦げ付き、接着、煙、設定の違いなど、実際にどちらを選ぶかを決める要素を解説します。
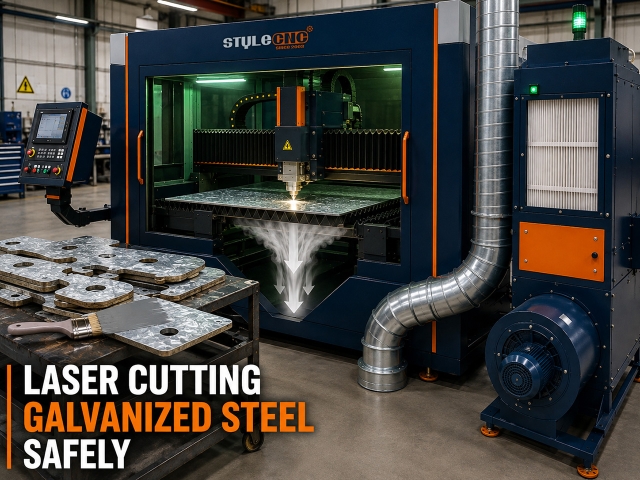
はい、適切な排煙・ろ過装置を備えた機械であれば、亜鉛メッキ鋼板のレーザー切断は安全です。しかし、それらが備わっていない場合は危険です。亜鉛メッキは蒸発して酸化亜鉛のヒュームとなり、吸入すると金属ヒューム熱を引き起こします。そのため、高流量の排気・ろ過システムを備えた密閉型の機械を使用し、OSHA(米国労働安全衛生局)が定める酸化亜鉛濃度の上限値である5mg/m3以下に抑えることが、決定的な要件となります。換気の悪い場所で亜鉛メッキ鋼板を切断することは絶対に避けてください。
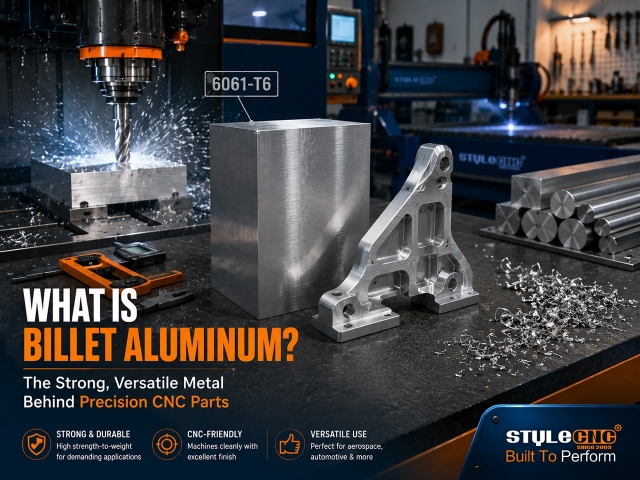
「ビレット」という言葉は、まるで品質の証のように頻繁に使われています。ビレットホイール、ビレットインテークマニホールド、ビレットスマホケース、ビレット製品など、あらゆるものがビレットで作られています。マーケティングによってこの用語はあまりにも広範に使われるようになったため、ほとんどの購入者や、趣味で機械加工を行う人の多くは、それが正確に何を意味するのか説明できません。このガイドでは、その問題を解決します。鋳造材や鍛造材との違いを明確にし、機械加工業者がなぜビレットを重視するのかを説明し、趣味用およびプロ用の工房で主流となっている2つのグレード(6061と7075)を比較し、フライス盤やアルミニウム加工対応のCNCルーターでビレットアルミニウムを切削する際の送り速度と切削速度の基本を解説します。
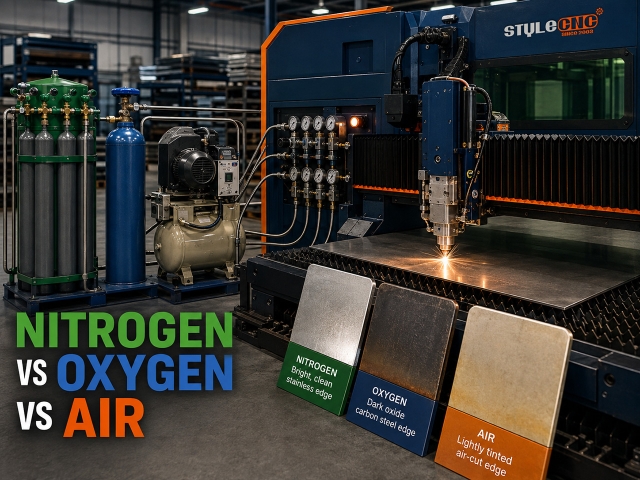
アシストガスは、ほとんどのファイバーレーザーにおいて電気代に次いで最大の運転コストであり、最も検討されていない要素です。加工業者は機械導入時にガスの仕様をそのまま引き継ぎ、長年使用し続けますが、窒素の優れたエッジ品質、酸素の高速性、あるいはほぼゼロコストの空気が、実際に出荷される部品に適しているかどうかを計算することはありません。このガイドは、意思決定のための枠組みを提供します。各ガスの特性、軟鋼、ステンレス鋼、アルミニウムにおけるエッジ品質の比較、部品あたりのコスト計算、そして板厚ごとの圧力値について解説します。
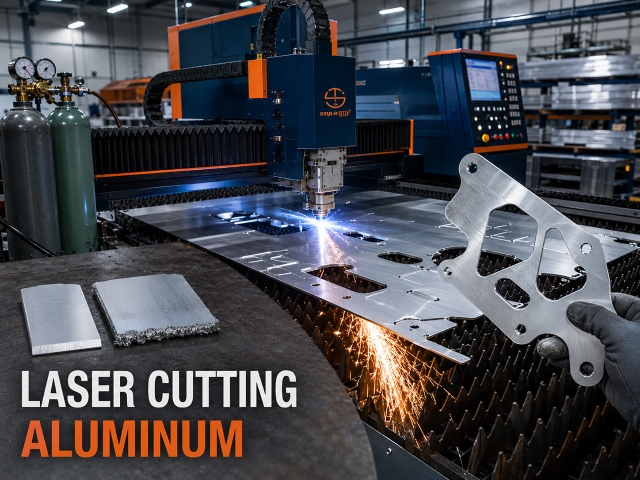
アルミニウムは、業界で最もレーザー切断される金属の一つであると同時に、最も多くのトラブルシューティングのスレッドを生み出す金属でもあります。アルミニウムは、溶融させるはずのレーザー光を反射し、他のほとんどのエンジニアリング金属よりも速く切断箇所から熱を奪い、鋼材切断業者が気にする必要のない、しつこい底部のドロスを生成します。このガイドでは、アルミニウムがレーザーと相性が悪い理由を説明し、アルミニウム切断不良のほぼすべての原因となる4つの問題点を解説し、マーケティング上の主張と実際の機械による切断結果を区別する、厚さとワット数の関係を示します。
CNCプログラミングは、4年制大学の学位を持たない技術者でも6桁の年収を得られる数少ない専門職の一つです。オペレーターからプログラマー、そしてリードプログラマーへとキャリアパスは明確に定められており、製造業の国内回帰と熟練プログラマーの減少が重なり、需要は増加の一途を辿っています。このガイドでは、CNCプログラマーの経験レベル別、国別の年収、給与格差の要因、そしてキャリアアップを最短で実現するためのスキルロードマップについて詳しく解説します。