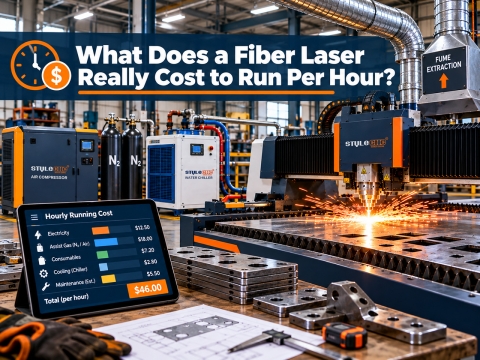
アシストガスはファイバーレーザーの運用において最も大きなコスト項目の1つであり、多くの工場ではビームを駆動する電気代を静かに上回っています。そのため、エアカットが有効かどうかという議論から、エアカットを適切に設定する方法へと焦点が移ってきました。このガイドでは、エアアシストが切断溝内でどのように動作するか、圧縮空気のサイズと処理方法、切断面の品質への影響、そして1時間あたりの実際のコストなど、エアに関する側面に着目して解説します。

エアアシストがカーフでどのように機能するか
ファイバーレーザー切断には必ずガスジェットが必要です。ビームがシートに細い溝を溶融させ、ノズルから噴射される同軸ガス流が溶融金属が再凝固する前に切断溝の底から吹き飛ばします。このガスジェットがないと、切断面はビームの後ろで埋まってしまいます。
空気はおよそ窒素78%、酸素21%で構成されているため、この2つの典型的な気体の混合物として振る舞います。窒素成分が機械的な排出作業の大部分を担い、少量の酸素成分はわずかな発熱エネルギーを加え、切断面に薄い酸化層を残します。軟鋼や亜鉛メッキ鋼板の場合、この酸化層は通常、見た目を損なわず塗装可能な状態ですが、ステンレス鋼の場合はかすかな色合いとして現れます。
2つの要因により、空気は生産規模で実用的になりました。高出力の電源は、反応性の低いガスで素早く切断するために十分なエネルギーを切断溝に送り込み、工場は設置するコンプレッサーが毎月の請求書ではなく、一度の購入で済むことに気づきました。 高出力ファイバーレーザー金属切断機 高出力は切断速度が速く、1メートルあたりの燃料消費量が少なくなるため、最も劇的な燃料節約効果が得られることが多い。
どの材料が空気切断に適しているか
⦿ 軟鋼、厚さ約 1 ~ 6 mm: 一般的なエア ウィンドウ、通常は 8 ~ 12 bar から始まり、エッジを保持する最低圧力に調整されます。
⦿ 亜鉛メッキ鋼板:空気で綺麗に切断でき、HVACや筐体工事において最も強力な用途の一つです。
⦿ 薄いアルミニウム:空気は窒素と同等の性能を発揮することが多く、いくつかのショップでは、空気に切り替えた後、アルミニウムの切断面がよりきれいになったと報告しています。
⦿ ステンレス鋼:空気で素早く切断できますが、酸化による変色が生じる可能性があります。隠れた部分や塗装された部分には適していますが、目に見えるつや消し仕上げには適していません。
オペレーターは率直にこう尋ねます。「3 mm の亜鉛メッキパネルは、窒素溶接時と同じように、空気溶接時でもきれいに仕上がりますか?」ほとんどの筐体およびダクト部品については、答えはイエスです。窒素溶接を続けることが正当化される部品は、顧客が目にする部品、下準備なしで溶接する部品、または明るい光の下で検査する部品です。電源出力ごとの標準的な厚さと速度の範囲は、次の図に示されています。 ファイバーレーザーによる金属切断における厚さ、速度、出力に関するガイドこれは、空気パラメータを調整する前に、現実的な期待値を設定するのに役立ちます。
コンプレッサーのサイズ選定:圧力、流量、乾燥
エアカットの成否はコンプレッサーの性能にかかっています。7~8バールで動作する一般的な工場用コンプレッサーは工具用に設計されており、切断ノズルには適していません。そのため、システムが小さすぎると、空気供給に問題があると疑われるずっと前から、切削屑の発生や切断面の不均一といった問題が生じます。
| 要件 | 典型的なターゲット | それが重要な理由 | サイズ測定 |
|---|---|---|---|
| 供給圧力 | 機械側では最大16バール、ノズル側では薄板軟鋼の場合8~12バールが一般的 | 圧力によって溶融金属が切断溝から排出される。液滴はドロスの原因となる。 | 全ノズル噴射時の切断ヘッドにおける圧力計 |
| 無料航空便 | ノズルと出力に合わせて調整。中出力作業時の消費量は約0.5 m³/分。 | 流量が小さすぎると、長い切断部や大きなノズルへの給水が不足する。 | 作動圧力における定格供給量に対する測定消費量 |
| ドライ | 圧力露点がマイナス40~マイナス60℃ | 湿気で保護レンズが曇ったりひび割れたりする | 乾燥機下流の露点測定値 |
| 油と粒子 | オイルフリー、または凝集および活性炭ろ過によりオイルを除去したもの | 油蒸気が光学部品に付着して燃焼し、端部を汚染する。 | フィルター差圧とレンズ検査間隔 |
| バッファストレージ | 需要の急増を吸収できる容量の受水槽 | レーザー制御装置は圧力変動を嫌う | ピアッシング中の圧力変動と急激な輪郭変化 |
圧力と流量
ノズルが必要とする圧力に、乾燥機、フィルター、配管による損失を加えた圧力でコンプレッサーを指定してください。流量はノズル径とビーム照射時間(分/時)によって決まります。参考までに、ある公開されている構成では、13.4 kWの入力電力から約 1.27 m³/min の流量を供給する 16 bar コンプレッサーと、約 0.5 m³/min の実際の切断消費量を組み合わせ、穿孔やより大きなノズルに対応できる余裕を持たせています。
乾燥と濾過
これは、ショップが省略して後で後悔する手順です。圧縮空気は水分と油蒸気を運び、どちらも切断ヘッドの保護レンズに付着します。曇ったり汚染されたレンズはビームを散乱させ、切断を弱め、熱でひび割れる可能性があります。空気処理サプライヤーは通常、圧力露点をマイナス40~マイナス60℃に指定しており、これはコンプレッサーの後に乾燥剤または高性能ドライヤー、続いて凝縮フィルターと活性炭フィルターを設置することを意味します。保護レンズがヘッドのどこに配置されているかを理解することは、ガイドで説明されています。 ファイバーレーザー切断機の主要部品空気の質がシステム内で最も高価な消耗品を保護する理由が明らかになる。
配管、設置、およびメンテナンス
高圧配管を短くするためにコンプレッサーをレーザーの近くに設置し、通常の作業用配管ではなく、全作動圧力に対応した配管を使用してください。エルボ、クイックカプラー、長いホースはすべてノズルでの圧力損失につながるため、多くの設置例では、切断ヘッド専用の高圧配管を設け、レギュレーターで低圧の空気を作業場の残りの部分に供給しています。
空気供給システムは、建物の設備ではなく、レーザー装置の一部として扱ってください。受水器の排水と自動排水の点検は毎日行い、露点は毎週記録し、フィルターエレメントは推測ではなく差圧に基づいて交換してください。排水を怠ったために雨に濡れた朝が一度あるだけで、保護レンズの交換費用がフィルターエレメント1年分よりも高額になる可能性があります。
エッジ品質のトレードオフ
エアカットは無償交換ではなく、ガスコストと切断面の外観との間の意図的なトレードオフです。業界の事例報告では、多くの部品においてエアカットの切断面の品質は酸素切断や窒素切断とほぼ同等ですが、残る違いは予測可能です。
⦿ 軟鋼:切断面に軽い酸化が見られますが、通常の前処理を施せば塗装や粉体塗装には通常問題ありません。
⦿ ステンレス鋼:淡い黄色から灰色がかった色合いで、窒素よりも光沢が劣ります。溶接や研磨の前に洗浄が必要な場合があります。
⦿ アルミニウム:薄板の場合、窒素と同等かそれ以上の性能を発揮し、圧力を調整すればドロスも少なくなります。
⦿ 厚みのある部分: 厚みが増すにつれてドロスのリスクが高まり、そこで窒素や酸素が通常プログラムに戻ってきます。
穿孔については、別途説明が必要です。多くのエア式溶接装置では、穿孔時に低圧で噴射し、その後圧力を上げて切断します。これは、穿孔時に高圧で噴射すると、溶融金属がノズルに向かって飛び散る可能性があるためです。そのため、輪郭全体にわたって単一の固定値を流すのではなく、コントローラーで圧力切り替えを制御するようにしてください。
実務上のルールは、顧客が見るものに基づいて注文書を並べ替えることです。隠しブラケット、塗装パネル、 鋼製部品 コーティングされる予定のものは、空気の候補として理想的です。建築用ステンレス鋼や食品グレードの部品は通常窒素で保管され、両方のガスを配管して レーザーカッター機 切断プログラムがジョブごとに選択できるようにします。
切り替えとは、単にガスラインを交換するだけでなく、再調整が必要になる場合がほとんどです。ノズルサイズ、焦点位置、圧力を材料や厚さごとに調整し、空気パラメータを独自の切断ライブラリとして保存する必要があります。ほとんどの工場では、実際の作業に移る前に、端材を使って1週間テストを行い、その1週間で仕様書よりも優れた切断品質の答えが得られます。
窒素と比較した時間当たりのコスト
ガス代は照射時間、ノズルサイズ、圧力に応じて変動し、窒素代は圧力が上がるごとに急激に上昇します。一方、空気代は請求構造が異なります。従来のように1立方メートルあたりの料金を支払うのではなく、コンプレッサーの料金を一度支払い、その後は主にコンプレッサーの稼働に必要な電気代を支払うことになります。2交代制の操業では、この差額はすぐに大きくなります。
| 因子 | 圧縮空気 | 窒素 | サイズ測定 |
|---|---|---|---|
| 切断1分あたりのガス代 | 約0.01ドルから0.03ドル、主に電気代 | 約0.20ドルから0.40ドル、高圧時はさらに高くなる | ガソリン代÷ビーム照射時間 |
| 立方メートルあたりのコスト | ベースライン | 少なくとも空気の3倍、地域によっては10倍以上 | 配送料込みの1立方メートル当たりの価格 |
| 供給物流 | 現場でオンデマンド生成 | 蒸発損失のあるボトル、デュワー瓶、またはバルクタンク | ガス配達待ちによるダウンタイム |
| 先行投資 | 高圧コンプレッサー、乾燥機、フィルター、レシーバー | タンクレンタルまたは発電機、および継続的なガス料金 | ペイバック月間(放送パッケージ) |
| ステンレスのエッジ結果 | 縁にわずかな酸化による変色が見られる | 明るく、酸化物のないエッジ | 部品に切断後の洗浄が必要かどうか |
事例研究は、数字を具体的に示す。
⦿ 1 オーストラリアの製造業者は、ボトル入り窒素に毎月9,000米ドル以上を費やしていましたが、22kW、16バールのコンプレッサーパッケージを導入し、運転およびサービス費用を差し引いても年間約96,000米ドルの節約になったと報告しました。
⦿ あるトレイメーカーは、年間約42,000米ドルの節約効果を報告しており、圧縮空気システムは1年以内に投資額を回収できたという。
⦿ 米国の受託製造業者は、ファイバーレーザーの稼働コストを1時間あたり4ドル未満に抑え、窒素を基準としていた場合と比べて約90%削減しながら、ステンレス鋼加工のほとんどを工場内の空気で行っています。
独自の投資回収計算には、現在の月間窒素消費量、月間照射時間、適切なサイズのコンプレッサーと処理パッケージの設置価格の 3 つの数値が必要です。窒素請求額からコンプレッサーの電気代とサービス費用を差し引くと、パッケージが元を取るのにかかる月数がわかります。主にコーティングされた軟鋼を切断する工場と アルミ部品 酸化物とのトレードオフによるコストが発生しないため、最も早く収益が得られる傾向がある。

切り替え前チェックリスト
✔ タンクレンタル料と配送料を含む、過去12か月分の窒素関連の請求書を取り出します。
✔ 部品の混合物を目に見えるステンレス鋼、コーティング鋼、亜鉛メッキ鋼、アルミニウムに分類し、空気が占める割合を推定します。
✔ ノズル圧力と配管損失を考慮し、最大ノズルに合わせた流量のコンプレッサーを指定してください。
✔ 乾燥機、凝縮フィルター、カーボンフィルター、受液タンクは、追加料金ではなく、パッケージの一部として予算に含めてください。
✔ 目に見えるステンレス鋼や厚肉部分には窒素ガスを供給し、切断プログラムが作業ごとにガスを選択するようにします。
ファイバーレーザーをエアカット用に構成する
電力レベルとベッドサイズを全範囲で比較 ファイバーレーザー切断機お客様の材料に適した高圧コンプレッサーと空気処理装置のパッケージを含む無料見積もりをご依頼ください。