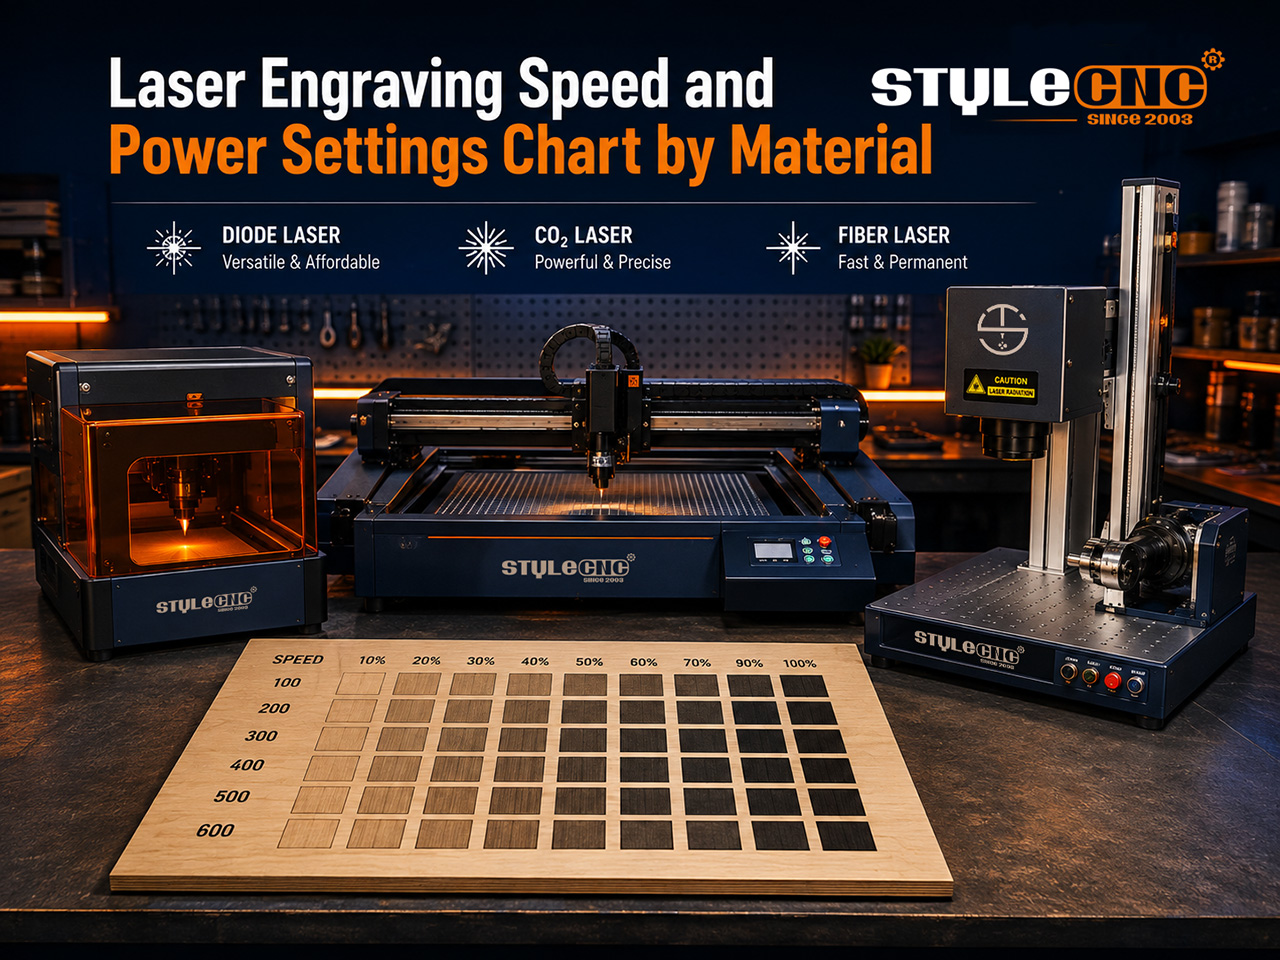
同じ合板シートは、ダイオードモジュール、 CO2 チューブとファイバー源。このガイドでは、これら3つすべてについて保守的な初期値を示し、その後、新しい材料に合わせて調整するための再現性のある方法を紹介します。
スピードとパワーの連携方法
すべての痕跡は、1点あたりのエネルギー、つまりパワーを速度で割った値によって決まります。頭の動きを遅くすれば、焼き付きは濃く深くなり、速くすれば、痕跡は薄くなります。
単位が最初の落とし穴です。ダイオードソフトウェアは通常mm/minと表示しますが、ほとんどの CO2 また、光ファイバーコントローラーはmm/sを使用するため、コピーされた値が目標値から60回もずれる可能性がある。
ワット数は2番目のトラップです。 10W モジュールは焦げ付きます 20W ヘッドは同じ数値なので、テスト前に大まかな比率で電力を下げてください。 レーザー彫刻機シリーズ、その 1 つの習慣は、ほとんどの在庫の無駄を防ぎます。
マスター設定チャート: ダイオード対 CO2 ファイバーとの比較
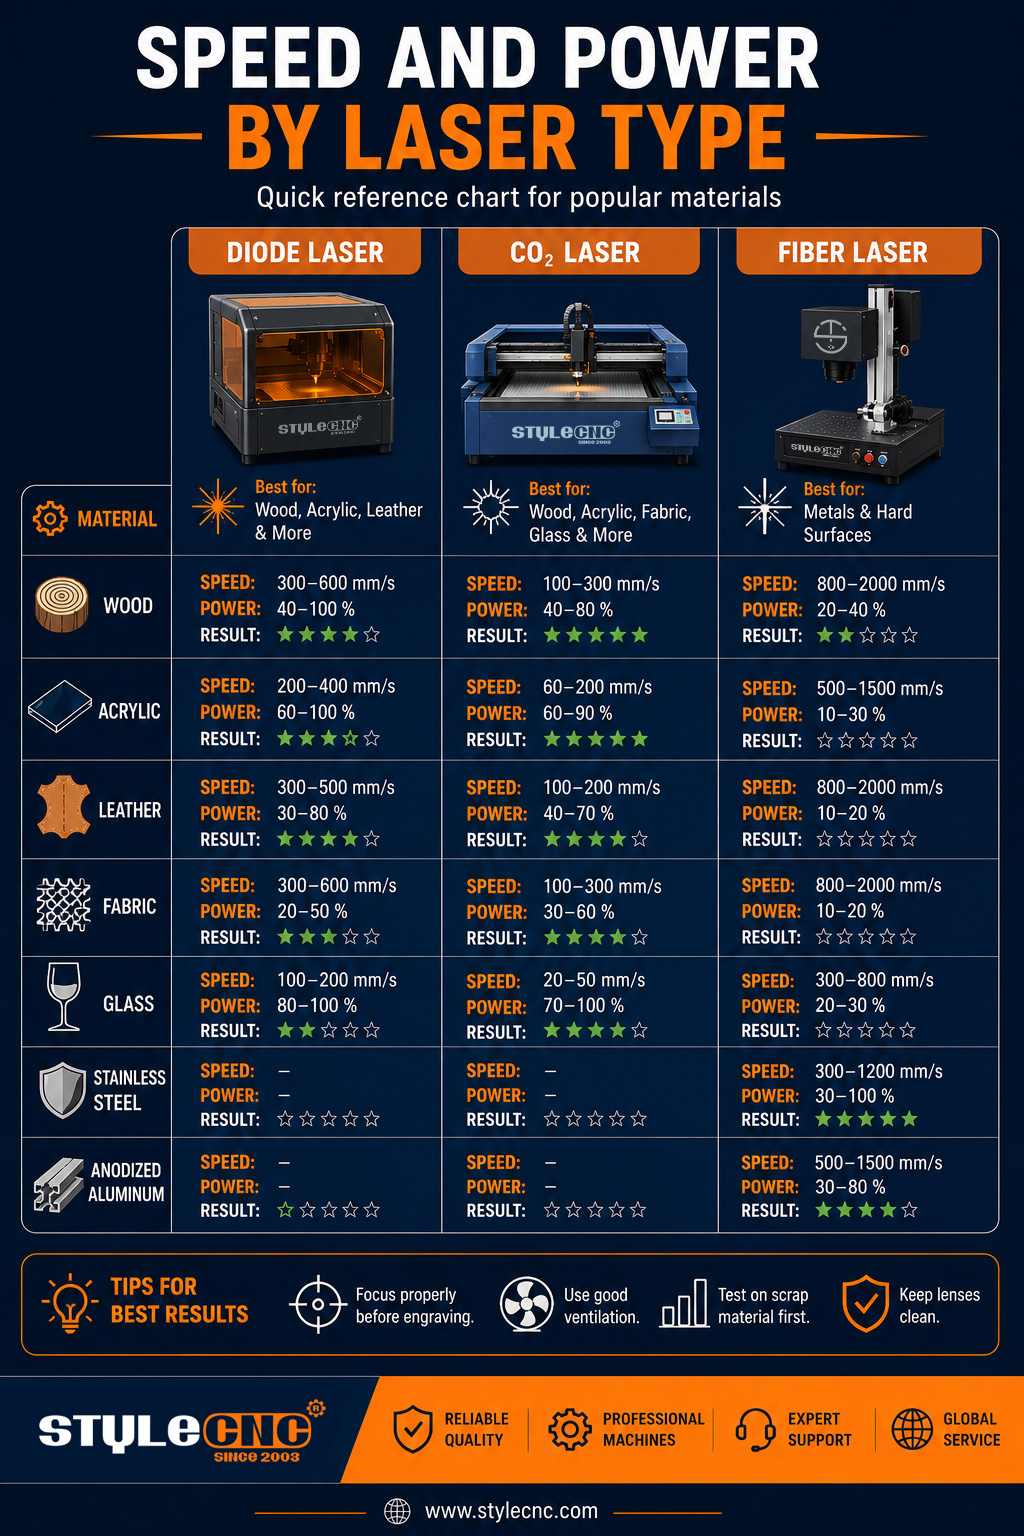
以下の値は、3つの一般的な構成に対する保守的な開始点です。 10W ダイオード彫刻機、 80W CO2 レーザー切断機、と 50W ガルボ レーザーマーキングマシン検査結果が良好だった場合にのみ、上方修正を行ってください。
| 材料と操作 | ダイオードレーザー 10W | CO2 レーザ 80W | ファイバーレーザー 50W |
| サイズ測定 | 速度(mm/分)、出力(パーセント) | 速度(mm/秒)、出力(パーセント) | 速度(mm/秒)、電力(パーセント)、周波数(kHz) |
| 軟木彫刻 | 45-5000-600060% | 350~450(12~18%) | 適切ではありません |
| 合板3mmの切断 | 95-250-350100%2~3回のパス | 18-25、55-65%、シングルパス | 適切ではありません |
| 硬材彫刻 | 3500~4500(60~75%) | 300~400(18~24%) | 適切ではありません |
| キャストアクリル彫刻 | 4500~5500、35~45%、不透明のみ | 280~350(20~28%) | 適切ではありません |
| キャストアクリル5mmカット | 透明シートには適していません | 70-10-1480%シングルパス | 適切ではありません |
| 革の彫刻 | 30-4000-500040% | 450~550(10~15%) | 低電力テストのみ |
| ガラス彫刻 | 適切ではありません | 15-350-45020% | 適切ではありません |
| 陽極酸化アルミニウムマーキング | 2500~3500(70~85%) | マーキング剤が必要です | 30-700-90040%25~35kHz |
| ステンレス鋼の黒ずみ | マーキングペーストが必要です | マーキング剤が必要です | 40-300-50060%40~60kHz |
| 真鍮の深彫り | 適切ではありません | 適切ではありません | 85-250-350100%20 kHz、繰り返し通過 |
すべての値は、光学系が清浄であること、焦点高さが適切であること、およびすべての切断作業において空気補助が行われていることを前提としています。不適切とマークされた項目は、出力制限ではなく波長制限として扱ってください。
覚えておくべき重要な数字
・ダイオードの供給速度は通常1000~6000mm/分で、3種類の光源の中で最も遅い。
• ガントリー CO2 表面彫刻作業の場合、機械の平均速度は300~600mm/秒です。
・ガルボが前進 ファイバーレーザーマーキングマシン 最大7000mm/秒の掃引速度。
・木版画の出力を10~15パーセント下げると、コントラストの低下をほとんど伴わずに、ほとんどのエッジの焦げ付きが解消されます。
・通常、2回軽くパスする方が、1回ゆっくり高温でパスするよりも、アクリルの端がきれいになります。
・業界誌「ザ・ファブリケーター」が報じたテスト結果によると、多くの繊維切断作業において、圧縮空気は窒素に匹敵する切断品質を実現していることが明らかになった。
テストグリッドの実行方法
10mm四方のマス目を5×5のグリッド状に描きます。各行に速度を、各列にパワーレベルを割り当て、チャートが示す範囲を網羅します。
実際に製造するロットと同じロットの端材にグリッドを刻印してください。接着剤の含有量、水分量、コーティングの厚さによってシートごとに結果が変わるため、ロットの端材が唯一正確なサンプルとなります。
最もきれいな正方形を選択し、機械、材料、焦点高さ、通過回数を記録します。一般的な制御ソフトウェアには、グリッド全体を自動化する材料テストジェネレーターが内蔵されています。
レーザー協会のガイドラインに従って波長定格の保護眼鏡を着用してすべてのテストを実施し、フィルターを通して煙を排出する。 レーザー加工機用ヒューム抽出装置OSHA(米国労働安全衛生局)によるレーザーの危険性に関する概要は、新しい作業スペースを設置する人にとって、短く役立つ読み物です。
オペレーターが実際に尋ねる質問
3mm厚の合板の端が焦げないようにするには、どのくらいの速度で加熱すればよいでしょうか?
切断速度は維持し、出力を10~15パーセント下げ、切断開始が遅れた場合は2回目の切断を行ってください。切断面にマスキングテープを貼り、安定した送風を行うことで、残った焦げ付きの大部分を取り除くことができます。
私の新しい 20W モジュールは古い設定で木を燃やします 10W 愛した?
同じ数値で光パワーを2倍にすると、1点あたりのエネルギーは2倍になります。まずはパワー値を半分にして概算し、その後、簡易グリッドで調整してください。
どの設定でステンレス鋼が灰色ではなく黒色になるのか?
ヘッドの回転速度を落とし、周波数を40~60kHzに上げ、パルスが表面を吹き飛ばすのではなく加熱するように、わずかに焦点をずらしてください。 MOPA光源とQスイッチ光源の違い パルス制御が色合いを決定する理由を説明します。
設定を台無しにするよくある間違い
・電力スケーリングを行わずに、異なるワット数間で値をコピーする。
・コントローラー間を移動する際に、mm/sとmm/minを混同する。
・彫刻のピントが合っていないため、斑点が広がり、細かい部分がぼやけてしまう。
・2回の軽いパスでよりきれいに切断できる箇所を、1回の遅い高温パスで切断する。
・エアアシストを省略し、作業中に煙の残留物がビームエネルギーを吸収する。
・1枚のシートでテストを行い、その後別のロットで生産する。
・デフォルトで100%の出力となり、真空管やダイオードの寿命を縮める。
・レンズの清掃を怠ると、レンズが汚れていると定格出力の大部分を消費してしまう可能性があります。
彫刻前設定チェックリスト
✓ 値を入力する前に、コントローラーが表示する速度単位を確認してください。
✓付属のゲージまたは機器のオートフォーカス機能を使用してピントを合わせます。
✓ お使いの機器の実際の定格ワット数に合わせて電力を調整します。
✓ 生産バッチから出た端材に対して、25マスからなるテストグリッドを実行する。
✓ 切断作業の際は必ずエアアシストをオンにしてください。
✓ レンズを清掃し、ビームの調整を毎週行う。
✓ 素材、焦点高さ、パス数とともに、勝利値を記録します。
よくある質問
なぜ私の結果は、私が見つけたあらゆる設定チャートの結果と異なるのでしょうか?
チャートは特定の機械、レンズ、材料ロットに合わせて調整されています。光学出力、焦点高さ、さらには合板の接着剤含有量によって結果が変わります。公開されている値はあくまでも出発点として扱い、生産に着手する前に、必ずご自身の材料で小規模なテストを行ってください。
6000 mm/分は100 mm/秒と同じですか?
はい。mm/min を 60 で割ると mm/s になります。ダイオードソフトウェアは通常 mm/min を表示しますが、ほとんどの CO2 光ファイバーコントローラーはmm/sを使用するため、変換せずにコピーした値は60倍も高温または高速になります。コントローラーがどの単位を想定しているかを必ず事前に確認してください。
同じ合板でも、なぜ板ごとに彫刻の仕上がりが異なるのでしょうか?
合板は接着剤の種類、芯材の樹種、含水率などによって種類が異なり、それぞれの要因によって表面が吸収するエネルギー量が変わります。湿度の高い場所に保管された合板は、乾燥した合板よりも明らかに多くのエネルギーを必要とする場合があります。新しいロットごとに端材をテストし、その違いを記録してください。
ダイオードレーザーで透明なアクリルを切断できますか?
いいえ。青色ダイオードの波長は透明なアクリルを吸収されずにそのまま通過するため、シートはほとんど温まりません。暗い色または不透明なキャストアクリルは彫刻に適していますが、透明なシートの切断は CO2 その材料は、波長の長い機械の光をほぼ完全に吸収する。
ステンレス鋼にファイバーレーザーを照射する場合、どの周波数を使用すべきでしょうか?
濃く滑らかな焼き目をつけたい場合は40~60kHz、強力な材料除去が必要な場合は20kHz前後から始めてください。高周波では、表面を吹き飛ばすのではなく加熱する穏やかなパルスが伝わります。これは、ステンレス鋼にきれいな黒色仕上げを施すのにまさに必要な特性です。
1 つの強いパスよりも、いくつかの軽いパスのほうが優れていますか?
通常はそうです。2~3回軽くパスすることで熱が分散する時間が確保され、アクリルのエッジがよりまっすぐになり、木材の焦げ付きも少なくなります。1回に強くゆっくりとパスするとエネルギーが集中し、切断幅が広がり、樹脂材料で炎が燃え上がるリスクが高まります。
フォーカスH8は結果をどれだけ変えるのか?
ビームは焦点位置でのみ定格強度に達します。わずか1~2mmのずれでもスポットが広がり、ディテールがぼやけ、余分な出力で補正する必要が生じます。素材の厚みやレンズ、ノズルの交換後は必ず焦点を合わせ直してください。
彫刻にはエアアシストが必要ですか、それとも切断の場合だけですか?
切断作業には必ず空気の流れが必要です。空気の流れは溶融した破片を排出し、炎を抑えるからです。彫刻作業においても、低圧の空気はレンズへの煙の付着を防ぎ、残留物の汚れを軽減するのに役立ちますが、非常に繊細な写真加工の場合は、空気の流れを弱めた方がきれいに仕上がる場合もあります。
高速で彫刻すると、なぜ色が薄れてしまうのですか?
ビームの速度は、一点あたりに照射されるエネルギーを分割します。送り速度を2倍にすると、焼き付き量はほぼ半分になるため、速度が出力を上回ると、焼き付き跡は薄くムラのあるものになります。速度を落とすか、出力を上げるか、あるいはデザインに合致するのであれば、薄い焼き付きを受け入れるかのいずれかを選択してください。