ファイバーレーザーで真鍮や銅を切断できますか?
はい。モダン ファイバーレーザー 1064 nm の波長は、他の金属よりもこれらの金属によく結合するため、真鍮や銅を日常的に切断します。 CO2 レーザーのビーム径は10.6ミクロンで、電流源には後方反射防止装置が付属しています。銅1mmあたり約1kWの出力、銅加工には高圧酸素、真鍮加工には窒素、そして安定した生産作業には2kW以上の出力が必要です。
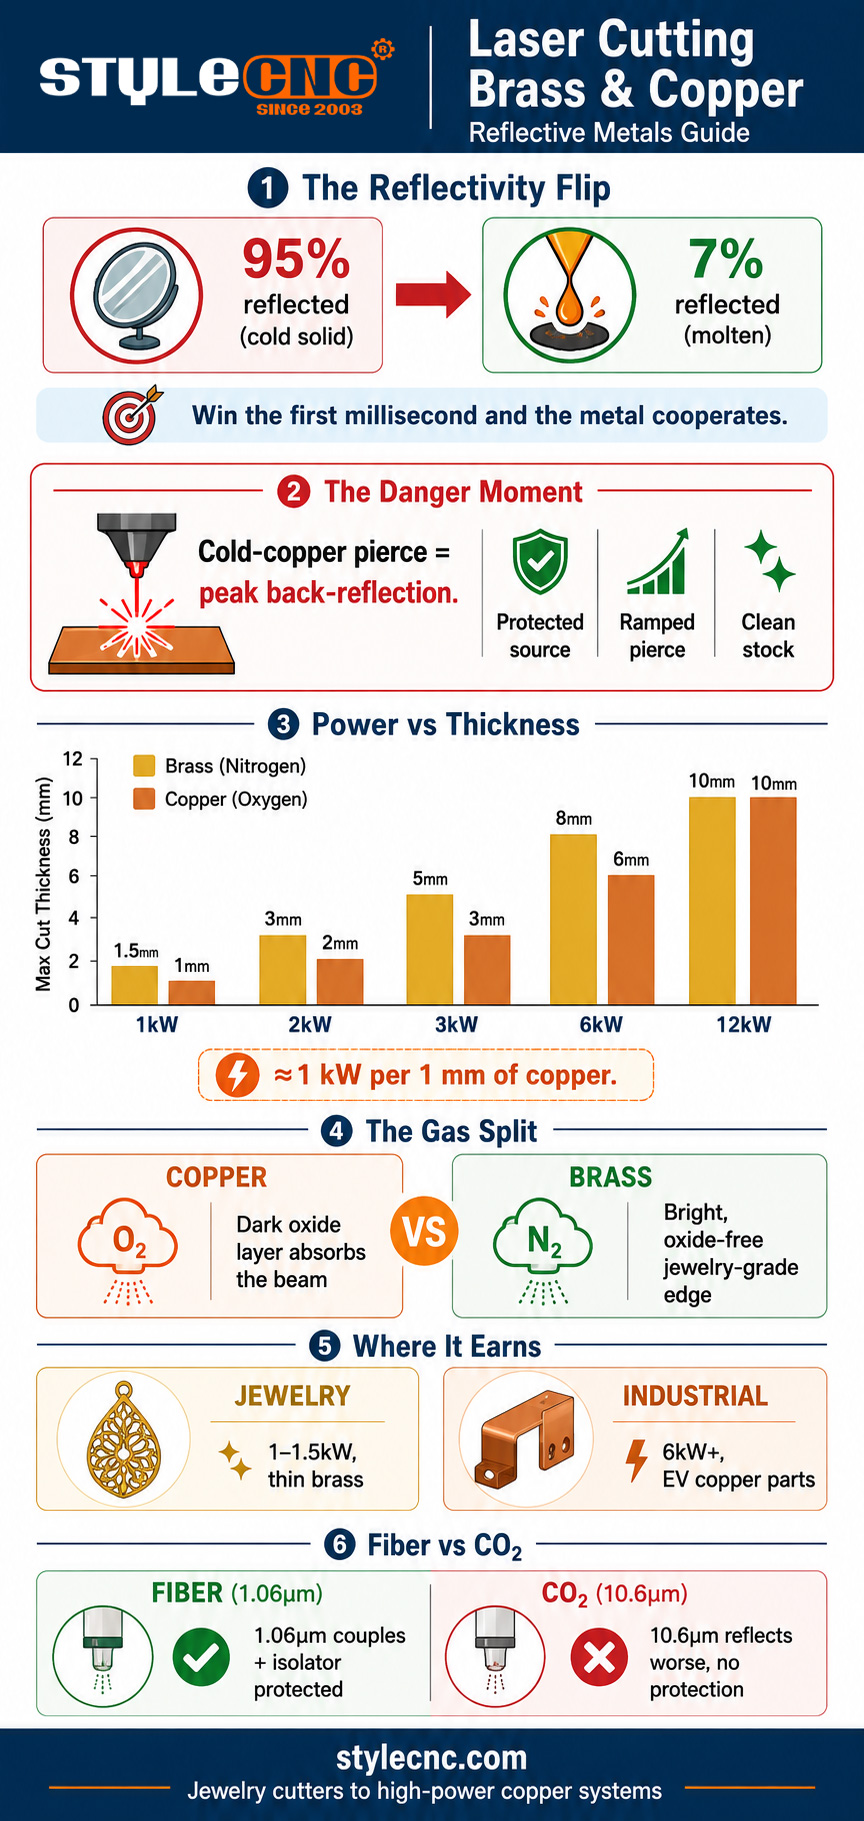
この技術を可能にする物理法則は、温度を利用したトリックです。銅の反射率は、冷えて固まっている状態では約95%ですが、溶融すると約7%まで低下します。ファイバーレーザーはこの温度変化を力ずくで利用することで、この問題を解決します。小さなスポットに最大出力密度を照射することで、表面は数ミリ秒で溶融し、その瞬間から金属はビームをほぼ完全に吸収し、切断は通常通り進行します。反射性の高い金属におけるあらゆる課題は、溶融池が形成される直前の瞬間に集約されるのです。
過去を振り返る:真のリスクはどこに潜んでいるのか
溶融前の瞬間、つまり貫通の瞬間は、切断工程全体の中で最もリスクの高い出来事です。冷たく鏡のように光沢のある銅にフルパワーで連続的に貫通すると、最初のほんの一瞬で、反射エネルギーが最大限にビーム経路に沿って跳ね返ります。古い保護されていない光源では、この反射光によって伝送ファイバーやレーザーモジュール自体が損傷する可能性があり、これがレーザーと銅に関する俗説の由来となっています。
3つの要因によって、その俗説は過去のものとなった。現代の光ファイバー光源には、後方反射遮断機能と、損傷前にレーザーの異常を検出するセンサーが搭載されており、多くの場合、反射監視によるシャットダウンロジックによって補完されている。穿孔手順も変化した。ランプ状またはパルス状の穿孔により、冷たい金属にフルパワーで照射するのではなく、ミラー位相をミリ秒単位で維持できるようになった。また、油、酸化膜、水分はすべて反射率を高めるため、表面処理が標準となった。
購入時の注意点は単純です。真鍮や銅の加工を行う場合は、光源、切断ヘッド、保護システムが、加工する金属の厚さに対して反射性金属に対応していることを書面で確認してください。加工後の部品は見た目には問題なくても、対応していない機械が有害な反射光を静かに吸収してしまう可能性があります。
ファイバーが優れている理由 CO2 反射性金属について
波長ギャップがこれを決定する。他のどの仕様よりも先に。銅と真鍮は CO2 レーザーの10.6ミクロンビームはファイバーレーザーの1.06ミクロンビームよりもさらに強力であるため、 CO2 この機械は、エネルギー結合が数倍少なく、後方反射の問題がより深刻で、それを補償する保護絶縁技術も備えていない状態で戦闘を開始する。 CO2 非金属材料や一部の厚板用途では、光ファイバーシステムは依然として一定の地位を保っているが、真鍮や銅に関しては、業界の結論は既に出ている。光ファイバーを使うか、さもなくば何も使わないか、だ。
同じ波長の利点は、ファイバーカテゴリー全体の基礎であり、 ファイバーレーザー技術ガイド反射性金属の場合、これは直接的に最小電力の低下、より速い貫通速度、そしてより安全な光路につながります。
最小電力および厚さ制限
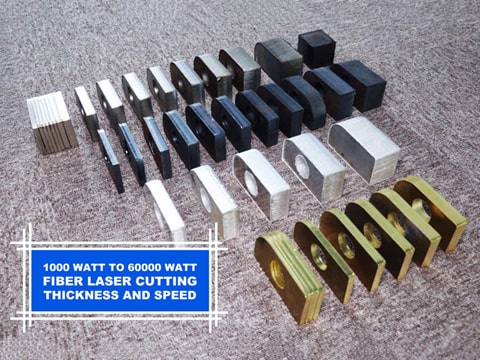
銅の場合、目安としては厚さ1ミリメートルあたり約1,000Wの電力に耐えられるとされています。真鍮は亜鉛含有量が高いため、銅よりも若干許容範囲が広くなります。下の表は、これを実際の窓のサイズに換算したものです。
| レーザー出力 | ブラス(製造) | 銅(生産量) | 典型的な仕事 |
|---|---|---|---|
| 1 kW | 1.5ミリメートルまで | 1ミリメートルまで | ジュエリー、タグ、薄いシート |
| 2 kW | mmまで2 3 | mmまで1.5 2 | 看板、装飾パネル |
| 3 kW | mmまで4 5 | 20 mm | 一般的な製造 |
| 6 kW | mmまで6 8 | mmまで5 6 | バスバー、電気部品 |
| 12kW以上 | 10mm以上 | 8~10mm以上 | 銅/真鍮板の製造 |
2つのパラメータ設定で、切断を安全範囲内に収めることができます。光源が許容する最大ピーク出力で切断します。これは、電力密度が反射位相を短縮するからです。次に、切断可能な最大出力から送り速度を10~15%下げて、加工マージンを確保します。また、穿孔と切断の両方で、焦点を材料表面、もしくはそのすぐ近くに合わせます。反射性の高い金属は、鋼鉄よりも焦点ずれの影響を受けやすいためです。
真鍮と銅を分けるガス戦略
ここからが直感に反する点です。2つの金属はそれぞれ異なる気体を必要とし、銅の解は通常の明確な切断規則を破ります。
✓ 銅:高圧酸素。酸素は銅表面と反応して暗色の酸化層を形成します。この暗さが重要なのです。酸化銅は、明るい銅が光を反射するよりもはるかに効率的に光を吸収します。約2mm以上の厚さになると、窒素のみでの銅切断は行き詰まり、確実な貫通と切断には酸素が必須となります。
✓ 真鍮:窒素処理。真鍮は亜鉛含有量が高いため、従来の金属に近い性質を持ちます。そのため、窒素処理によって常に得られるのは、酸化のない、明るくきれいな刃先です。装飾品やジュエリー製作にそのまま適しています。合金組成によって性質が変わるため、新しい真鍮グレードごとにパラメータテストを実施してください。
✓ 両方:まず材料をきれいにしましょう。油分、酸化膜、コーティング、水分はすべて表面反射を高めます。切断前に材料を拭き取ることは、最も安価な反射防止策です。
真鍮と銅の切断でお金を稼ぐ場所
ジュエリーや小さな装飾品は自然な入り口です。1.5 mm以下の真鍮板は、コンパクトな1~1.5 kWの機械できれいに切断でき、 レーザー金属ジュエリーカッター この装置は、ペンダント、イヤリングのブランク、フィリグリー細工に求められるような、繊細な形状の精度を備え、まさにその用途に最適化されています。看板製作もこの装置にうってつけです。真鍮製の文字、ロゴプレート、建築装飾などは、研磨や古色仕上げの前に再加工を必要としない、明るい窒素切断エッジを活かすことができます。
産業分野では、銅バスバー、変圧器部品、電気コネクタは大量生産のレーザー加工であり、EVバッテリー生産によって需要が何倍にも増加しました。これは6kW以上の領域であり、 高出力ファイバーレーザー金属切断機 このクラスは、銅の生産に必要な電力密度とガス供給能力を備えています。中域での証明については、 STYLECNC's 2000Wファイバーレーザーによる銅切断デモンストレーション この図は、実際の材料上でプロセスが実行されている様子を示しています。
よくある質問
銅を切断するとファイバーレーザーに損傷を与えるでしょうか?
最新の、適切に構成された装置ではそうではありません。リスクが生じるのは、反射率が95%近くになり、反射光がピークに達する、冷えた銅への穿孔時です。現在の光源は、後方反射を遮断し、その障害を安全に監視する機能を備えており、ランプ式穿孔によりミラー位相をミリ秒単位に抑えています。ただし、光源とヘッドが使用する銅の厚さに対応していることを書面で確認してください。
銅には酸素が、真鍮には窒素が使われるのはなぜですか?
銅の問題点は反射であり、酸素は化学的にそれを解決します。酸素が形成する酸化層は暗色で、明るい銅よりもはるかに優れた光吸収率を示します。厚さが約1mm以下であれば窒素で十分ですが、約2mm以上になると酸素が必要になります。真鍮は亜鉛含有量のおかげで光を十分に吸収するため、窒素の持つ本来の利点、つまり研磨に適した明るく酸化のないエッジが得られます。これはまさに装飾品や宝飾品製作に必要なものです。
真鍮板を切断するには、どれくらいの電力が必要ですか?
宝飾品や厚さ約1.5mmまでの薄い装飾用真鍮板であれば、1kWで十分きれいに切断できます。2~3mm厚の看板用真鍮板には2kWが必要です。4~5mm厚の一般的な加工には3kWが適しており、厚い真鍮板の場合は6kW以上が必要になります。真鍮は銅よりも光ファイバーの波長をよく吸収するため、どの出力レベルでも銅よりわずかに厚く切断できます。
できる CO2 レーザーカットされた真鍮または銅?
実際には不可能であり、反射金属保護のない機械では試みるべきではありません。どちらの金属も10.6ミクロンの光を反射します。 CO2 波長がファイバー波長よりもさらに強く影響するため、光路にアイソレーター技術がない場合、結合が悪化し、後方反射のリスクが高くなります。これは、金属切断においてファイバーレーザーが優れているだけでなく、まさに最適なツールであることを示す最も明確な例の一つです。
真鍮の切断精度が材料のロットによって異なるのはなぜですか?
真鍮は単一の材料ではなく、銅と亜鉛の合金の総称であり、吸収を助ける亜鉛の含有量はグレードによって異なります。亜鉛含有量の多い合金は切削しやすく、鉛入りの快削鋼はまた違った特性を示します。表面状態も考慮すべき要素であり、酸化や皮膜によって反射率が変化します。解決策はアルミニウム合金の場合と同様で、グレードごとにパラメータを設定し、新しいバッチが入荷したら短いテスト切削を行うことです。
ボトムライン
光ファイバー光源に後方反射防止機能が搭載され、オペレーターが貫通時の衝撃を尊重するようになった日から、真鍮と銅は使用禁止金属ではなくなった。その手順は一貫している。反射層を貫通するのに十分な電力密度、表面に密着した焦点、銅には酸素、真鍮には窒素、清浄な材料、そして銅1ミリメートルあたり約1キロワットを目安とする。
STYLECNC ファイバーレーザーをその全範囲にわたって構成します。 ジュエリー教室の金属切断工 薄い真鍮の作業に 高出力システム 銅の生産用。 STYLECNC 反射金属の定格構成とガスに関する推奨事項については、使用する金属の種類、厚さ、および体積を組み合わせてください。