どのアシストガスを使用すべきか?
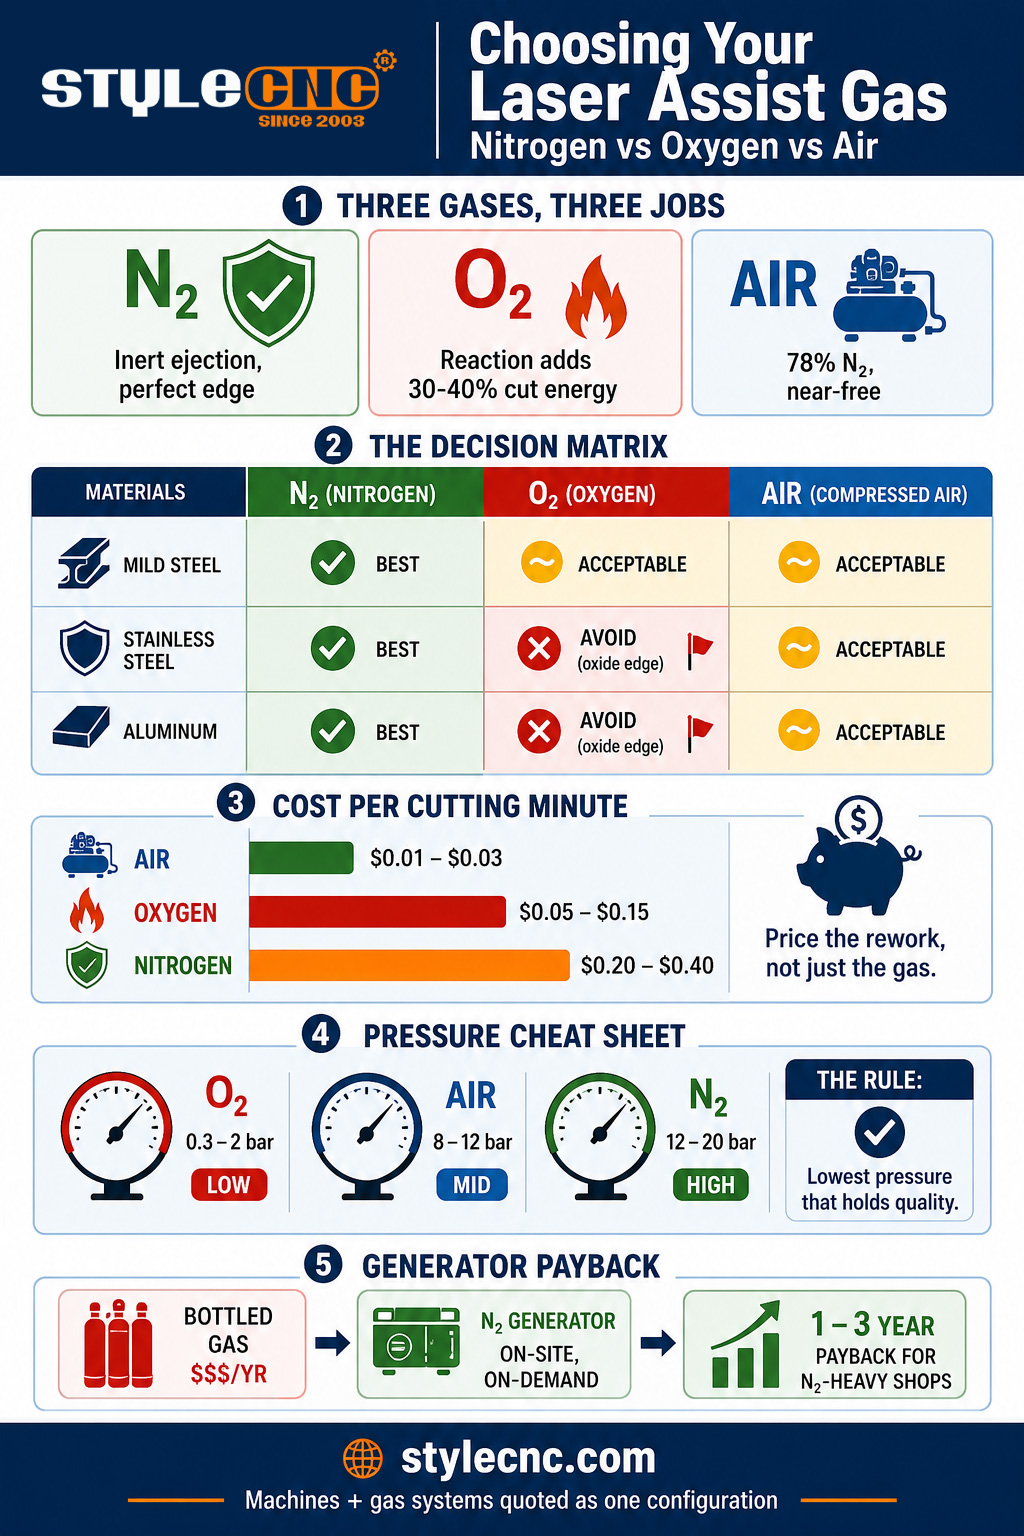
6 mmを超える炭素鋼には酸素を使用してください。酸素の発熱反応により、低圧かつ低コストで切断エネルギーが得られます。ステンレス鋼、アルミニウム、および酸化のない溶接可能な切断面が必要なあらゆる切断面には、12~20 barの窒素を使用してください。薄~中厚の軟鋼や、外観を重視しない作業には、乾燥・油分を含まない圧縮空気を使用してください。圧縮空気は、わずかに酸化した切断面よりも、ほぼゼロのコストで済みます。
アシストガスには2つの役割があります。機械的には、溶融金属が再凝固する前に切断溝から吹き飛ばす役割を果たし、これが切断面の品質に大きく影響します。化学的には、切断を促進するか、切断面を保護する役割を果たします。酸素は高温の鉄と反応し、炭素鋼の切断エネルギーの約30~40%を供給しますが、窒素は不活性のままで、切断面はビームが作った状態と全く同じになります。空気は窒素78%、酸素21%で構成されているため、両方の役割を希釈した形で同時に果たします。アシストガスの選択は、これらの化学的性質と、それぞれ大きく異なるコストとのトレードオフとなります。
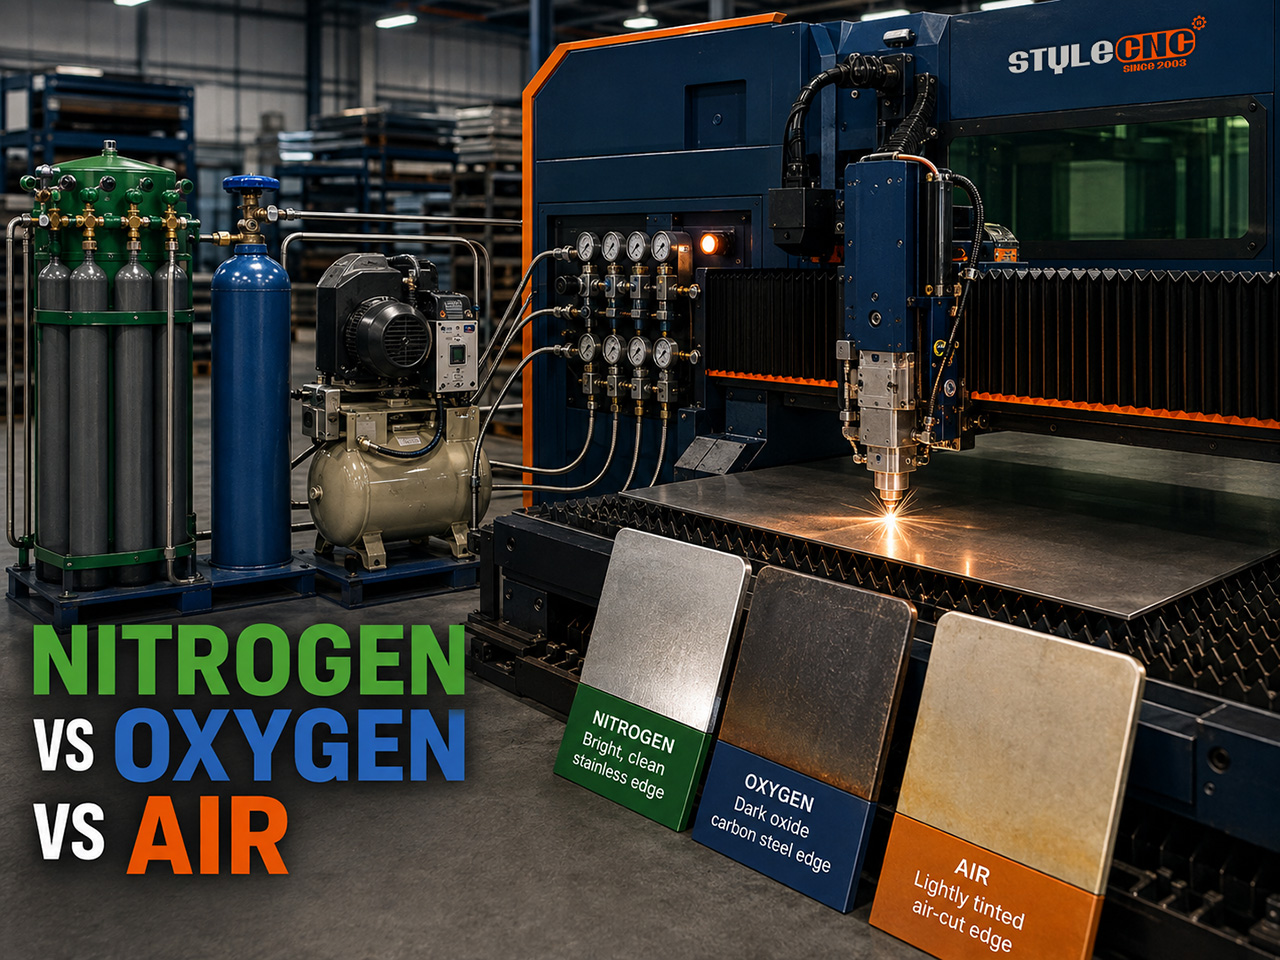
比較:エッジ品質、速度、圧力、コスト
下の表は、実際の購入と見積もりを決定する要因に基づいて、3種類のガスを比較したものです。測定基準の行には基準値が明記されているため、カタログ上の曖昧な数値ではなく、比較可能な数値となっています。
| 因子 | 窒素 | 酸素 | 圧縮空気 |
|---|---|---|---|
| サイズ測定 | 標準的な1~6kWファイバー、1~12mmシート、生産設定 | 同じ基本、炭素鋼に重点を置く | 同じ基準、オイルフリー乾燥空気 |
| 切断機構 | 不活性溶融物の排出のみ | 発熱反応により30が加算されます 40% 削減されたエネルギー | 両方とも希釈済み(窒素78%、酸素21%) |
| 作動圧力 | 12 to 20バー | 0.3 to 2バー | 8~12バール(最大約17バールまでブースト) |
| ガスの流れ | 300~500L/分以上 | 20〜60 L / min | コンプレッサー供給式、大容量 |
| 切断1分あたりのコスト | 0.20~0.40米ドル(高圧時は0.60米ドル以上) | 0.05から0.15へ | 0.01~0.03米ドル(電気料金) |
| 軟鋼の刃 | 明るく、酸化物がなく、溶接準備完了 | 高速切削、暗色酸化層 | 淡い酸化色で、値段の割には良い。 |
| ステンレススチールのエッジ | 明るく、塗装・溶接準備完了(標準仕様) | クロム酸化物の汚染されたエッジ。避けてください。 | わずかに黄ばみあり。見た目には問題ない程度。 |
| アルミエッジ | 清潔で、陽極酸化処理準備完了(標準仕様) | 硬い酸化物、粗いエッジ。避ける | グレーがかった薄いシートで許容範囲 |
| スピードキャラクター | 薄いシートでは最速、厚いシートでは出力制限を受ける | 厚手の炭素鋼で最速 | 薄板にほぼ窒素を充填 |
| ベスト | ステンレス鋼、アルミニウム、化粧仕上げ、溶接準備作業 | 炭素鋼6mm以上 | 薄板から中厚の軟鋼、大量生産の低価格作業 |
ステンレス鋼の切断には、特別な注意が必要です。切断温度では、微量の酸素でさえステンレス鋼中のクロムと反応し、塗装を拒絶し溶接不良の原因となる酸化皮膜を形成します。そのため、ステンレス鋼の切断には窒素を使用するのが一般的であり、また、正直なコスト比較には再加工費用も含まれるのです。高価な窒素処理も、何千個ものブラケットの酸化皮膜を研磨する加工業者に比べれば、はるかに安価です。
部品単価の計算
具体的な部品を例に数字を計算してみましょう。例えば、厚さ2mmの板材を60秒で切断するブラケットを、1,000個単位で見積もったとします。
✓ 酸素切断1分あたり0.05~0.15米ドルのガス代は、部品1個あたり約0.05~0.15米ドル、全工程で50~150米ドルになります。切断面には酸化層が付着しているため、溶接や粉体塗装の前に除去する必要があります。
✓ 窒素ガス料金は1分あたり0.20~0.40米ドルで、部品1個あたり0.20~0.40米ドル、1回の加工あたり200~400米ドルが加算されます。切断面はそのまま仕上げられ、バリ取りや脱脂の工程は不要で、溶接またはコーティングに直接進むことができます。酸化物除去に部品1個あたり20秒の作業時間がかかる場合、ガス料金が高くても窒素の方が全体的なコストは高くなります。
✓ 圧縮空気コンプレッサーの電気代が1分あたり0.01~0.03米ドルの場合、オイルフリーコンプレッサー、ドライヤー、フィルター装置への5,000~20,000米ドルの初期投資後、ガス代は部品1個あたり0.01~0.03米ドル、1回の作業あたり10~30米ドル追加されます。いずれにせよ塗装される軟鋼部品の場合、これは業界の最低コストとなります。
規模によって答えは再び変わります。窒素を多用する加工を2交代制で行う場合、ボトル入りまたはバルクの窒素ガスに年間6桁の費用がかかる可能性があり、これがオンサイト窒素発生装置の導入を正当化する典型的な理由です。この消費量であれば、投資回収期間は通常1~3年です。また、純度に関する落とし穴にも注意しましょう。軟鋼加工では、アシストガスにラボレベルの5
厚さによるガス圧補助
圧力設定は材料とガスに応じて調整され、窒素の場合は厚みが増すにつれて圧力が上昇し、酸素の場合は厚みが増すにつれて圧力が低下します。ファイバーレーザー加工の開始ウィンドウ:
| 材質と厚さ | ガス | 始動圧力 |
|---|---|---|
| 軟鋼 1~6mm | 空気または窒素 | 8~12バール(空気)/10~14バール(窒素) |
| 軟鋼 6~20mm | 酸素 | 0.5~2バール、厚みが増すにつれて低下する |
| ステンレス鋼 1~6mm | 窒素 | 10 to 16バー |
| ステンレス鋼 6~12mm | 窒素 | 16~20バール、大きめのノズル |
| アルミニウム 1~6mm | 窒素(または空気、薄い) | 12 to 16バー |
| アルミニウム 6~12mm | 窒素 | 16~20バール、ネガティブフォーカス |
2つの消費習慣が予算を守ります。まず、切断品質を維持できる最低限の圧力を使用してください。圧力とノズル径が大きくなると、流量とコストが急激に上昇するからです。次に、ノズルを中央に配置し、切断する厚みに合わせてください。ノズルの位置がずれていたり、大きすぎたりすると、切断品質が全く向上しないにもかかわらず、1時間あたり数ドルの無駄なコストが発生する可能性があります。
ガスは、最終的なカット品質を決定するいくつかの要素のうちの1つです。 ファイバーレーザーの性能要因ガイド 圧力がフォーカス、ノズル間隔、速度とどのように相互作用するかをカバーし、 CO2 レーザー切断パラメータの参考値 設定レベルの詳細を運ぶ CO2 プラットフォームにおいても、同じ3種類のガスが適用される。
ガスシステムを機械に適合させる
ガス戦略は構成上の決定であり、後付けではありません。窒素を多く含むステンレス鋼の加工には、高圧ガス回路、比例弁、ノズルライブラリが必要です。 ステンレス鋼レーザー切断機 構成は、空気一次式ショップでは、コンプレッサー、ドライヤー、フィルターが機械と一緒に指定されている必要があり、後からボルトで固定することはできません。 STYLECNC 材料の組み合わせと月間の切断時間を入力すると、ガスシステム、発電機とボトルガスのどちらを使用するかの推奨事項、および機械構成が、1つのマッチングされた見積もりとして返されます。
よくある質問
レーザー切断において、窒素と酸素の違いは何ですか?
酸素は切断に関与します。熱した鉄と発熱反応を起こし、炭素鋼の切断エネルギーの30~40%を担います。そのため、わずか0.3~2バールの圧力で厚い軟鋼を高速切断できます。ただし、その代償として切断面に黒色の酸化皮膜が形成されます。一方、窒素は不活性ガスであり、12~20バールの圧力で溶融金属を噴射することで作用します。その結果、酸素ガスの数倍のコストがかかりますが、明るく酸化皮膜のない、溶接に適した切断面が得られます。炭素鋼の切断速度は酸素ガスで、切断面の品質は窒素ガスで決まります。
圧縮空気でレーザー切断はできますか?
はい、現代の工場ではますますそうなっています。8~12バール(多くの場合17バールまで加圧)の乾燥済みオイルフリー圧縮空気は、薄~中厚の軟鋼、亜鉛メッキ鋼板、薄アルミニウムを、切断1分あたり約0.01~0.03米ドルの電気で切断できます。窒素の場合は0.20~0.40米ドルです。空気は酸素を21%含んでいるため、わずかに酸化による変色が残るため、溶接前のステンレス鋼よりも塗装済み部品や外観を重視しない部品に適しています。導入費用は、適切な仕様のコンプレッサー、乾燥機、ろ過装置一式で、通常5,000~20,000米ドルです。
ステンレス鋼に窒素が必要なのはなぜですか?
酸素は切断面を化学的に汚染するからです。切断温度では、微量の酸素でさえステンレス鋼のクロムと反応し、酸化皮膜を形成します。この酸化皮膜は塗料の密着性を低下させ、溶接部の強度を損なうため、あらゆる部品が研磨作業を必要とします。窒素は切断面を不活性かつ光沢のある状態に保ち、切断したままの仕上がりを実現します。高圧ガスラインは、不要となる再加工ラインよりもほぼ常に安価であるため、窒素はステンレス鋼加工においてプレミアムオプションではなく、業界標準となっています。
アシストガスの圧力はどのくらいにすれば良いですか?
材質とガス別に見ると、炭素鋼の場合、酸素は0.3~2バールと低く、厚みが増すにつれて反応によって圧力が低下するため、圧力は低下します。窒素は高く、厚みが増すにつれて圧力が上昇し、薄いステンレス鋼やアルミニウムでは約10~16バール、6mm以上の大きなノズルでは16~20バールになります。空気は、薄い軟鋼では8~12バールです。圧力範囲から始めて、エッジ品質を維持できる最低圧力に調整してください。圧力が1バール増えるごとに消費量とコストが急激に増加するためです。
窒素発生装置はいつ投資に見合う効果を発揮するのか?
消費量が安定して高い場合、ボトル入り窒素やバルク窒素は、容量あたりのコストに加え、タンクのレンタル料、配送料、蒸発損失が発生します。2交代制で大量の窒素を消費する場合、ガス代だけで年間6桁を超える費用がかかることもあります。オンサイトの膜式またはPSA式窒素発生装置は、設備投資と電気代でこれらの費用を削減でき、窒素を主ガスとして使用する工場では、投資回収期間は通常1~3年とされています。1交代制または酸素を主ガスとして使用する工場では、通常、配送ガスを利用し続けます。
ボトムライン
補助ガスの選択は、たった3つの文に集約されます。厚い炭素鋼の場合、反応が自由切削力で、酸化した刃先が許容範囲内であれば酸素を使用します。ステンレス鋼、アルミニウム、溶接準備、化粧加工など、切断面をそのまま仕上げる必要がある場合は窒素を使用します。部品にわずかな酸化の色が許容され、かつ量が多い場合は、工場内で最も安価なガスを使用するのが得策です。ガスだけでなく、再加工にかかる費用も考慮すれば、通常は部品リストから最適な答えが見つかります。
STYLECNC 構成します ファイバーレーザーカッター ガス回路は作業内容に合わせて調整され、空気一次シートカッターから高圧窒素まで対応します。 ステンレス鋼切断システム上記の計算に基づいて、使用する材料の種類と量をお知らせいただければ、最適な機械とガスの選定をご提案いたします。