ビレットアルミニウムとは何ですか?
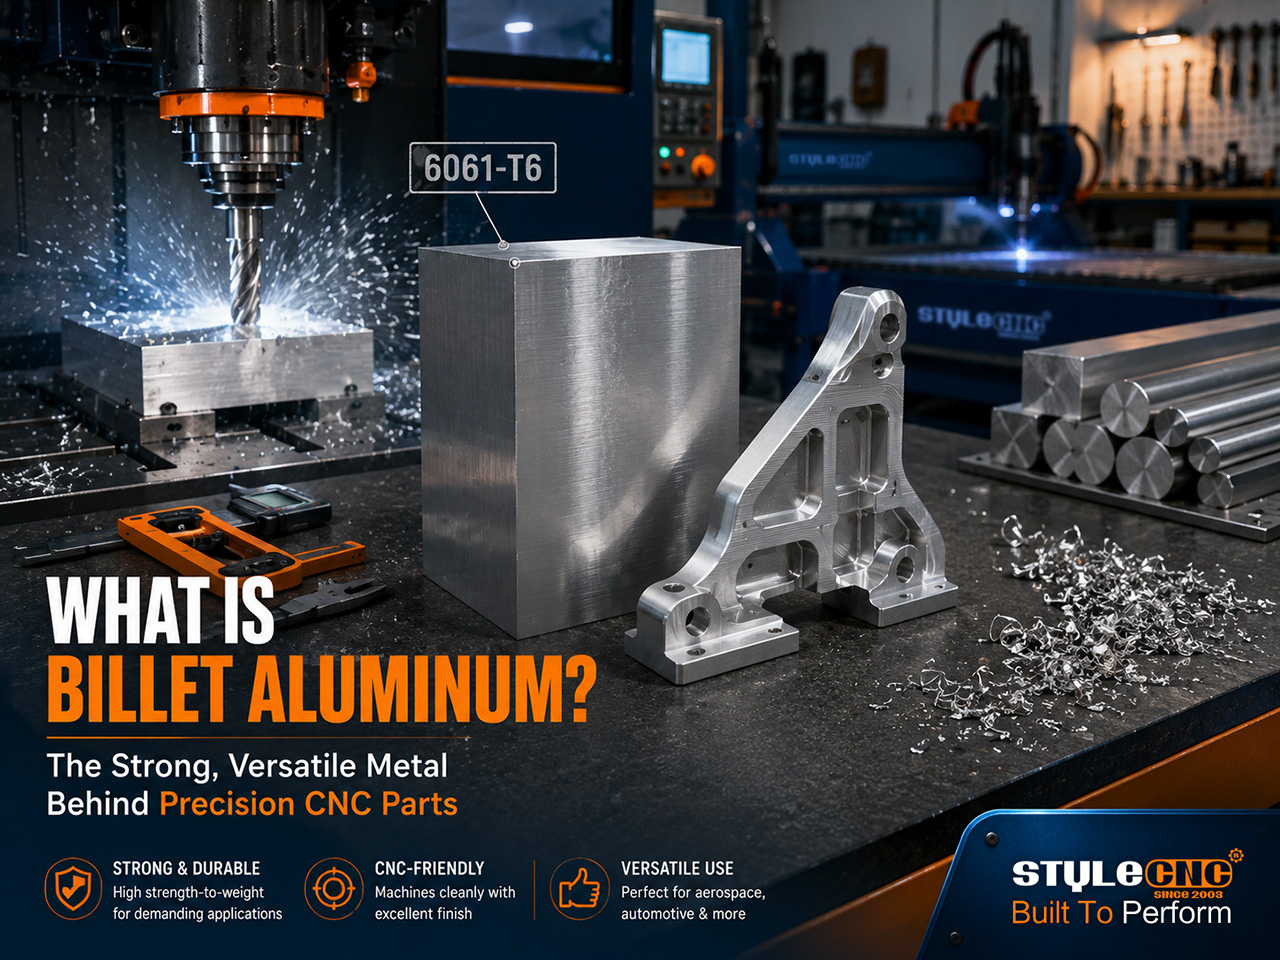
ビレットアルミニウムとは、鋳造インゴットから押し出しまたは圧延され、所定の長さに切断された、鍛造アルミニウムの塊または棒状のものです。ビレットと呼ばれる部品は、鋳型に流し込む(鋳造)のではなく、この固体素材から機械加工されます。ビレット製法は、均一な結晶構造と予測可能な機械加工特性をもたらします。
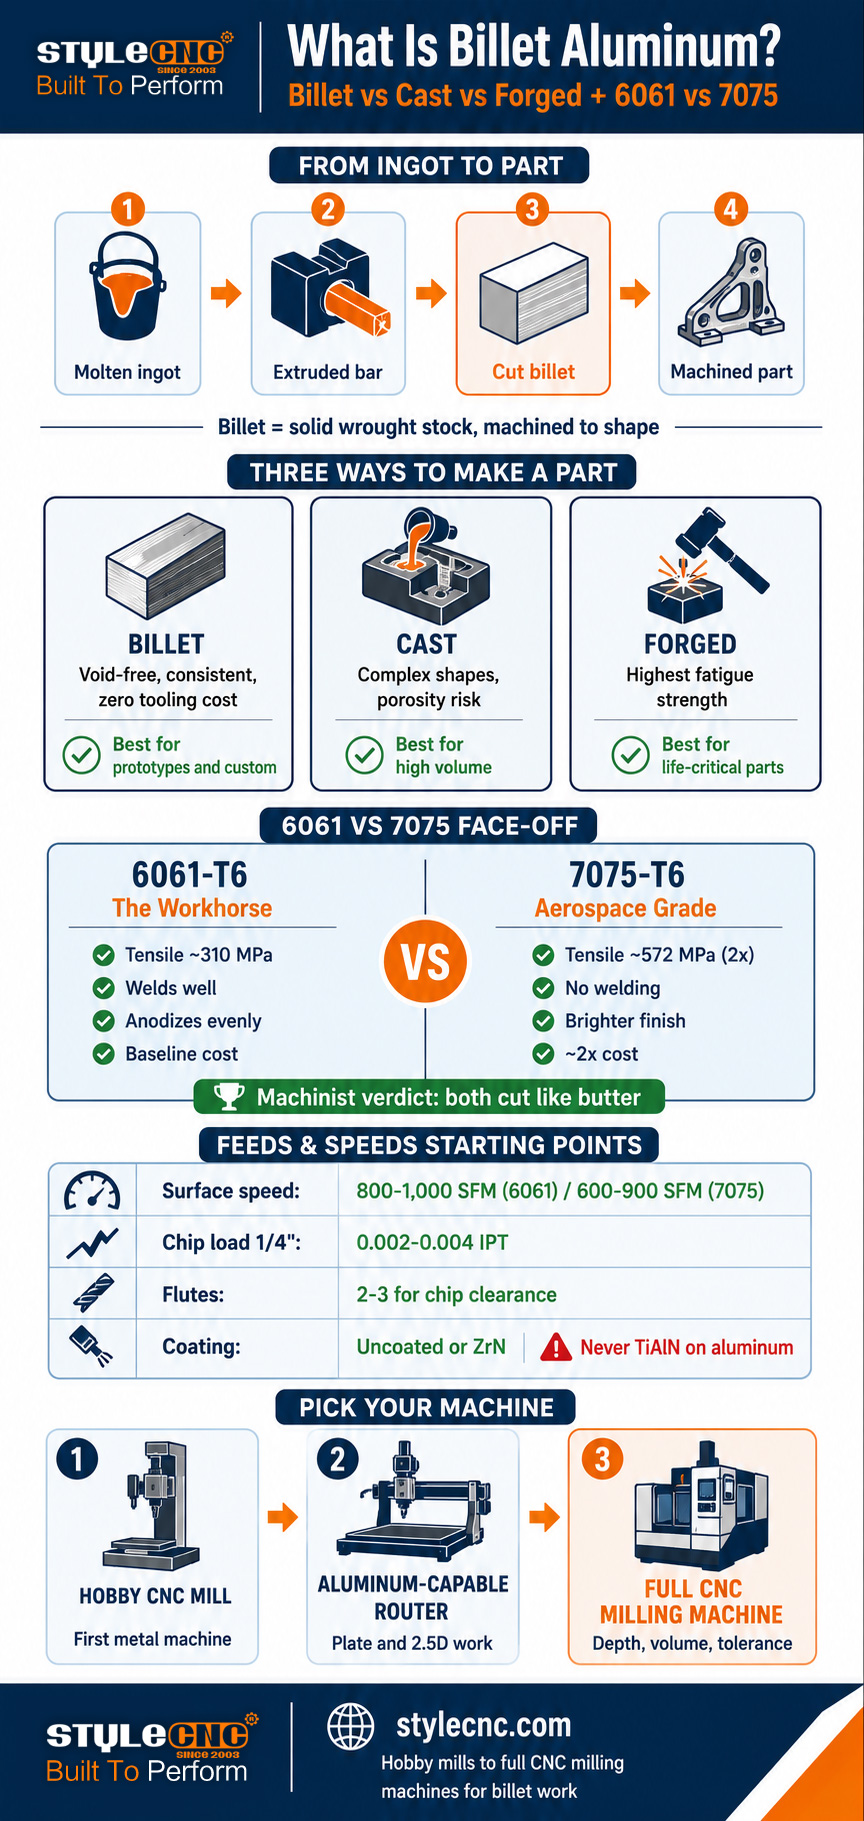
厳密に言えば、ビレットとは魔法の材料ではなく、原材料の一種を指します。アルミニウムは、溶融金属を大きな鋳造インゴットに流し込むことから始まります。これらのインゴットは、押出成形または熱間圧延によって棒材、丸棒、板材に加工されます。この工程で金属は圧縮され、結晶構造が微細化され、鋳造時に残る内部の空隙のほとんどが除去されます。加工された棒材を加工用サイズのブロックに切断すると、ビレットができあがります。
メーカーが部品を「ビレット」と呼ぶ場合、それはその部品が鍛造された無垢材から機械加工されたことを意味します。部品以外の部分はすべて切削屑として取り除かれます。これは最も純粋な形の切削加工であり、ビレット部品が品質の高さと価格の高さの両方で評価される理由です。このプロセスでは材料が無駄になりますが、均一で緻密な、空隙のない内部構造を持つ部品が製造されます。
ビレット材に対する高い評価は概ね妥当だが、しばしば過大評価されている。適切に設計された鋳造部品は、設計の不十分なビレット部品よりも優れた性能を発揮する可能性がある。ビレット材が確実に提供できるのは、一貫性である。気孔の発生や隠れた空隙がなく、押出成形が可能なあらゆる方向において予測可能な強度を持ち、機械加工中の寸法安定性も確保される。
ビレットアルミニウム、鋳造アルミニウム、鍛造アルミニウム:本当の違い
3つの製造工程では、原料のアルミニウムを完成品に加工しますが、それぞれが金属に独特の痕跡を残します。以下の表は、部品の性能と加工性に重要な要素について、これらの工程を比較したものです。
| 因子 | ビレット(機械加工済み) | キャスト | 偽造の |
|---|---|---|---|
| 作り方 | 鍛造された無垢の棒材または板材から機械加工される | 溶けた金属を鋳型に流し込む | 加熱した素材をハンマーで叩いたり、プレスして形を整える。 |
| 内部構造 | 均一で、緻密で、空隙がない | 多孔性や収縮による空隙が生じる可能性があります | 最も密度が高く、粒子の流れは部品の形状に沿っている。 |
| 第3章:濃度 | 高くて安定している | 3つの中で最も低い。鋳造品質によって異なる。 | 最高、特に疲労強度 |
| デザインの自由 | ツールアクセスによる制限 | 最高; 複雑な内部形状が可能 | 限定的。シンプルで頑丈な形状 |
| 工具費 | なし(固定具のみ) | 高額な金型費用を生産量で償却 | 大量生産の場合、金型コストが最も高くなる。 |
| 最適な音量 | 1から数百まで | 数百から数百万 | 数千から数百万 |
| 代表的な部品 | 試作品、特注ブラケット、高性能パーツ | エンジンブロック、ハウジング、ホイール(鋳造) | サスペンションアーム、航空機用部品、クランクシャフト |
| 表面仕上げ工程 | 機械加工仕上げ、Ra 1.6以上 | 鋳造ままの粗削り。必要に応じて機械加工。 | 鍛造された表面。接合部は機械加工されている。 |
実用的な判断基準は以下のとおりです。金型コストが償却され、複雑な形状が重要な大量生産においては、鋳造が有利です。疲労強度が寿命に関わる場合は、鍛造が有利です。試作品、少量生産の特注品、そして趣味で製作する人や加工業者が工具への投資なしに今すぐに十分な強度を必要とする部品には、ビレット加工が有利です。最後のケースはまさに、CNCフライス盤やアルミニウム加工対応ルーターが活躍する分野です。
6061と7075:重要な2つの成績
金属加工業者に足を踏み入れると、ビレットラックの大半を占めるのは6061と7075という2種類の鍛造合金である。アルミニウム協会のデータによると、6000系と7000系はCNC加工において最も多く使用されており、ほとんどの加工工場では選択肢がこの2種類に絞られる。
| プロパティ | 6061-T6(主力製品) | 7075-T6(航空宇宙グレード) |
|---|---|---|
| 抗張力 | 約310MPa(45ksi) | 約572 MPa (83 ksi)、およそ2倍 |
| 硬さ(ブリネル) | 〜95 | 〜150 |
| 耐食性 | 素晴らしい。均一に陽極酸化される。 | 良好。通常は保護のために陽極酸化処理またはコーティングされている。 |
| 溶接性 | 標準的なプロセスに強い | 不良;溶接は推奨しません |
| 被削性 | とても美味しい。少し歯ごたえのあるチップス。 | とても良い。硬くて、チップがきれいに割れる。 |
| 表面仕上げ | 良好。アルマイト処理の色が均一。 | より明るい機械加工仕上げ。陽極酸化処理の色は様々です。 |
| 相対コスト | ベースライン | 1ポンドあたり約2倍(実価格:約38米ドルに対し、同等のバー1個あたり約101米ドル) |
| ベスト | ブラケット、固定具、筐体、一般部品 | 高応力構造部品、航空宇宙、レース |
仕様書には記載されていないが、機械での2つの感触は非常に似ている。毎日両方を切削しているPractical Machinistのメンバーは、同じプログラムと工具を使用していると報告しており、7075の方が明らかに明るい仕上がりになり、切りくずが簡単に砕けるが、超硬刃の摩耗はわずかに速い。あるメンバーはコミュニティの共通認識を要約した。どちらもバターのように切削できる。Hobby-Machinistフォーラムのユーザーもこれに同調している。6061と同じ送り速度と回転速度で、7075を恐れる必要はない。
真の決定要因はコストと用途であり、加工性ではありません。強度が本当に必要な部品(荷重支持ブラケット、サスペンション部品、高応力治具など)には、7075に倍の費用を払うべきです。それ以外の用途には6061を使用すれば、陽極酸化処理の均一性と溶接性の向上というメリットも得られます。
T6とはどういう意味ですか?気質を分かりやすく解説します
合金番号の後の文字は、最終的な強度を決定する熱処理状態である焼き戻し状態を表します。ビレットを購入する場合、3つの記号で店頭にあるほぼすべての製品を網羅できます。
✓ T6:溶体化熱処理および人工時効処理済み。6061および7075の標準的なフル強度調質です。記載内容に調質情報がなく、単に6061または7075とだけ記載されている場合は、T6とみなしますが、構造用途で購入する前に必ず確認してください。
✓ T651T6加工に加え、内部応力を緩和する制御された延伸処理を施しています。板材にとって重要な点:T651板は、反りの原因となる残留応力が除去されているため、加工中に平坦性を保ちます。大きな凹みのある部品には、わずかな価格差に見合う価値があります。
✓ O(焼鈍)軟らかく、完全焼きなまし状態。曲げやすいが、機械加工は非常に困難(極めて粘着性が高い)で、強度も弱い。先に成形してから熱処理を行う場合を除き、機械加工部品には使用しない方が良い。
厚板加工を行う人にとって、応力除去の重要性は特に強調すべき点です。応力除去処理が施されていない材料に深いポケットを切削すると、内部に閉じ込められた応力が解放され、材料が削り取られる際に部品が目に見えて反ってしまうことがあります。T651鋼板は、まさにそれを防ぐために存在します。薄板や小型ブラケットの場合は、標準的なT6鋼板で十分です。
アルミニウムビレットの機械加工:送り速度と切削速度の基礎
アルミニウムは加工しやすい金属であり、まさにそれが、木材やプラスチックからステップアップする趣味家にとって最初の金属として最適な理由です。以下の数値は、現在の業界切削チャートと機械加工フォーラムの実践に基づいた、一般的な出発点です。これらは最初の切削範囲として扱い、切削音を聞きながら微調整してください。
| 6061-T6 開始点 | 7075-T6 開始点 | |
|---|---|---|
| 表面速度(超硬合金) | 800~1,000 SFMの粗削り | 600~900 SFM (10~ 20% より低い) |
| チップロード、 1/4 インチエンドミル | 0.002~0.004 IPT | 0.002~0.004 IPT(類似) |
| チップロード、 1/2 インチエンドミル | 0.003~0.006 IPT | 0.003~0.006 IPT(類似) |
| フルートの数 | 切りくず排出用の2枚刃または3枚刃 | 2枚刃または3枚刃。チップが割れやすい。 |
| ツールコーティング | 無コーティングまたはZrNコーティング(TiAlNコーティングは不可) | 無コーティングまたはZrNコーティング(TiAlNコーティングは不可) |
| 冷却液/潤滑油 | 霧状または洪水状。縁に堆積物が溜まるのを防ぎます。 | 同上。熱管理がやや重要になる。 |
3つのルールは、どんなチャートよりも重要です。まず、チップ負荷が最も重要です。チップが少なすぎると、工具は切削ではなく摩擦を起こし、熱が発生してアルミニウムが切削刃に溶着します(構成刃先、アルミニウム仕上げを台無しにする最大の要因)。次に、切削屑を切削から取り除きます。チップを再切削すると仕上げが損なわれ、工具が破損します。そのため、アルミニウム加工では、溝の広い2枚刃または3枚刃のエンドミルが主流となっています。最後に、アルミニウムにはTiAlNコーティングされた工具を絶対に使用しないでください。コーティングにはアルミニウムが含まれており、化学的にワークピースに焼き付きます。
趣味用機械の製作例
実用的な装備: 4,200 RPM スピンドルとアルミニウム加工が可能なホビー用フライス盤またはルーター 1/2 6061アルミニウム合金用のインチ3枚刃超硬エンドミル。ホビーマシニストのメンバーで、まさにこの構成で作業している人がいるのですが、3馬力の出力で、1歯あたり約0.005インチの切削負荷で毎分30~40回の切削速度が出ていると報告されています。これが、小型機械でのアルミニウム加工の特徴です。回転数は中程度、切削負荷は適正、そしてワークの保持はしっかりしていて、大型工場の表面速度に匹敵するものではありません。
高回転数ルーターは計算を逆転させる。10,000~24,000 RPMのルータースピンドルは、大きなカッターのために十分に減速できないため、アルミニウムルーター加工では、小型のシングルフルートおよび2フルートエンドミルが適している(1/8 〜へ 1/4 インチ)は、チップ負荷を維持するために積極的な送りで高速に動作します。シングルフルートのアルミビットはまさにこのために存在します。 1 大きな溝は、マルチフルートツールが詰まるルーター速度でチップを排出します。
アルミニウムのビレット加工にはどのような機械が必要ですか?
ビレットアルミニウムの加工は、初心者が想像するよりもはるかに多くの機械で可能です。必要なのは剛性と切削屑の処理能力であり、出力の高さではありません。3つの機械クラスが、趣味用から業務用まで幅広いニーズに対応します。
デスクトップ型およびホビー用CNCフライス盤金属加工専用設計で、頑丈な鉄製フレームと、大型カッターに適した低回転高トルクのスピンドルを備えています。 金属加工用ホビー用CNCフライス盤 (NAIST) と デスクトップ小型CNCフライス盤 この機械は、6061と7075の両方の合金で、ブラケット、筐体、小型の削り出し部品の加工に対応しています。これは、金属加工における第一の機械と言えるでしょう。
アルミニウム加工対応CNCルーター剛性の高いフレーム、適切なスピンドル、ミスト潤滑を備えたガントリールーターは、小型カッター高回転方式でビレットアルミニウムを良好に切削します。 アルミニウムソリューション向けCNCルーターガイド セットアップ要件と ディスクATCシステムを備えたアルミニウムCNCルーター これは、工具交換や加工範囲の拡大が重要となる生産工程の最終段階を表しています。ルーターは、板材加工、すなわち平らなビレット部品、パネル、2.5Dブラケットなどの加工において真価を発揮します。
フルCNCフライス盤より深い切削、より硬い焼き戻し、生産量、および複数のセットアップが必要な部品については、 CNCフライス盤カタログ 自動金属フライス盤から金型グレードのプラットフォームまでを網羅しています。このステップアップにより剛性が向上し、それが直接的に材料除去速度の向上とビレット加工における公差の改善につながります。 金属加工CNCマシンカタログ アルミニウムと鋼鉄、真鍮、銅を組み合わせて使用する店舗向けの関連オプションを網羅しています。
用語集:ビレットアルミニウム用語
株式を購入する際、フォーラムのスレッドを読む際、または材料リストを比較する際には、この資料を参考にしてください。
| 契約期間 | |
|---|---|
| チケット | 押出成形または圧延されたアルミニウム材から切り出された、機械加工に適した状態の鍛造アルミニウムの塊または棒。 |
| 精巧に作られました | 鋳造後に機械加工(押出成形、圧延)を施し、結晶構造を微細化したアルミニウム。 |
| インゴット | 鍛造製品の原料となる、鋳造されたままの大きなアルミニウムの塊。 |
| 気性 | 合金の最終的な強度と硬度を決定する熱処理状態の指定(T6、T651、O)。 |
| T651 | T6熱処理と応力緩和のための制御された延伸処理により、機械加工中に厚板を平坦に保ちます。 |
| ビルトアップエッジ(BUE) | アルミニウムが熱と摩擦によって刃先に溶着すること。これが仕上がり不良の主な原因である。 |
| チップロード(IPT) | 各切削刃が1回転あたりに除去する材料の量(インチ)。コアは送り速度と回転速度を可変にする。 |
| SFM | 表面速度(フィート/分):切削刃が材料上を移動する速度。 |
| 粘り気 | 軟質アルミニウム(特に6061および焼きなまし処理された素材)は、きれいにせん断されるよりも、むしろ擦り切れる傾向がある。 |
| 気孔 | 鋳造アルミニウム内部に閉じ込められたガスによる空隙。適切に加工されたビレット材には存在しない。 |
よくある質問
ビレットアルミニウムは鋳造アルミニウムよりも強度が高いのか?
一般的には、同じ合金ファミリーであればそうです。ビレット材を製造する鍛造工程では、鋳造で生じる気孔や空隙が圧縮によって除去されるため、ビレット部品はより均一な強度が得られます。鍛造アルミニウムは、鍛造によって結晶粒の流れが部品の形状に沿うため、疲労強度において両者を凌駕します。ただし、注意点として、適切に設計された鋳造部品は、設計の悪いビレット部品よりも優れた性能を発揮する可能性があるため、ビレットは均一性を保証するものであり、必ずしも強度面で優れているとは限りません。
7075 は 6061 よりも機械加工が難しいですか?
日常的に両方の合金を切削している機械工によると、ほとんど違いはないとのことです。Practical Machinist フォーラムのメンバーは、両方の合金で同じプログラムと工具を使用していると報告しており、違いは 7075 の方が超硬刃の摩耗がわずかに速く、切りくずが簡単に割れ、表面仕上げがより明るくなることです。現在の業界切削チャートでは、7075 の表面切削速度は、6061 よりも 10 ~ 20 パーセント低く設定されています (超硬を使用した荒削りでは 800 ~ 1,000 SFM に対し 6075 は 6061 より 10 ~ 20 パーセント)。どちらの合金も、趣味で加工する人にとっては恐れる必要はありません。
なぜ7075は6061よりはるかに高価なのですか?
亜鉛合金化、より厳格な生産管理、そして航空宇宙分野の需要。Practical Machinistの購入スレッドに掲載されている実際の価格を見ると、その差は明らかです。6061-T6の同等の棒材は38米ドル前後であるのに対し、7075-T6は101米ドルと、よく言われる2倍以上の価格差に近い値となっています。この追加コストで得られる引張強度は約2倍(約572MPa対310MPa)ですが、これは真に荷重がかかる用途でのみメリットがあります。
CNCルーターは本当にアルミニウムの塊を切削できるのか?
はい、適切なアプローチで可能です。適切なスピンドルを備えた剛性フレームルーターは、小型のシングルフルートまたは2フルートの超硬エンドミルを使用して、アルミニウム板を日常的に切削します(1/8 〜へ 1/4 ルーターは、切削負荷を維持するために高速回転で積極的な送りで回転し、さらにミスト潤滑で刃先の蓄積を防ぎます。ルーターが苦手とするのは、大型カッターを使用した深くて重い荒削り加工で、これは剛性の高いCNCフライス盤の出番です。フラットブラケット、パネル、2.5Dビレット部品は、まさにルーターの得意分野です。
6061-T6のT6は何を意味しますか?
T6は熱処理状態を示す記号で、溶体化熱処理と人工時効処理を施して強度を最大限に高めた状態です。6061と7075のビレット材の標準状態です。T651は、内部応力を緩和する制御された伸長を加えることで、厚板に深いポケットを加工する際にも板が平らな状態を保つことができます。焼きなまし(O調質)材は柔らかく、加工しにくく、強度も弱いため、機械加工部品には使用しないでください。
初心者がビレットアルミニウムを加工する際、どのような送り速度と切削速度から始めるべきでしょうか?
6061-T6 の超硬工具の場合: 表面速度は約 800 ~ 1,000 SFM、刃当たりの切りくず負荷は 0.002 ~ 0.004 インチです。 1/4 インチエンドミル、2枚または3枚刃、無コーティングまたはZrNコーティング、ミストまたはフラッドクーラント。趣味用マシンでは、回転速度は約4,200 RPMに制限され、 1/2 インチ3枚刃カッターの場合、フォーラムで報告されている練習では、切削速度は毎分30~40インチ、切削負荷は約0.005インチです。最初は控えめに始め、切削音を聞きながら、速度を上げる前に送り速度を上げてください。
ボトムライン
ビレットアルミニウムは、鍛造された素材を機械加工して部品に成形したもので、その高い評価は、鍛造構造の均一性、つまり鋳造気孔がなく、強度も予測可能で、機械加工性にも優れていることに由来します。ほとんどの用途では6061-T6が最適で、7075-T6は、価格も2倍になるものの、真に2倍の強度が必要な部品に使用されます。どちらの合金も加工が容易なため、木材やプラスチックからステップアップしたい趣味家にとって、最初の金属として最適です。
金属よりも機械の方が重要だ。 趣味のCNCフライス盤 または適切に構成された アルミニウム加工対応CNCルーター ビレットワークをあらゆるワークショップに開放し、 CNCフライス盤のフルカタログ 部品のサイズ、深さ、または容量がエントリークラスを超えた場合のステップアップをカバーします。 STYLECNC お客様が製造したいビレット部品に最適な機械を選定するチーム。