切断精度 ファイバーレーザー切断システム 現在、業界では工作機械の品質を測定するために使用される主な標準パラメータです。機器販売リンクでは、営業担当者が製品の処理性能について具体的な説明をします。その中でも、ファイバーレーザーカッターマシンの切断精度は、 0.5mm 誤差範囲、もちろん、いくつかのメーカーは、最大 0.3 mm の誤差の加工精度を備えた高精度レーザー切断機ツールを提供していますが、全体的には切断精度にはまだ一定の誤差範囲があり、これを加工スケール許容範囲と呼びます。
繊維の働き レーザー金属切断機 は、当社の切断図面の設計に基づいており、一般的な部品の切断図面には、公差領域と値が明確に表示されています。切断部品の公差領域の位置が一定ではないことを考慮すると、実際の切断プロセスでは、さまざまな技術的手段を通じて、上記の公差領域を排除することができます。
ファイバーレーザー切断システムのプログラミングでは、方法と技術を適切に使用すれば、CNC工作機械の加工精度を確保し、向上させることが非常に重要です。部品の寸法には公差が付けられていることが多く、公差域の位置は一定ではありません。NCプログラムは一般的に部品の輪郭、つまり部品の基本サイズに従ってコンパイルされ、公差域の位置の影響は無視されます。このように、CNC工作機械の精度が非常に高くても、加工された部品が寸法公差の要件を満たさない可能性があります。
加工方法と加工方法の観点から、まず半径補正を使用して切削公差の影響を補正することを検討できます。このタイプの方法は、実際の切削操作では比較的簡単です。具体的な考え方は、基本サイズに応じてファイバーレーザー切断機の制御システムでプログラミングして実行することです。つまり、計算とプログラミングは依然として部品の基本サイズに基づいており、同じ旋削工具を使用してすべての外円を加工し、異なる公差ゾーンの寸法を加工するときには異なる工具半径補正値を使用します。この方法では、まずツール先端円弧の半径を知る必要があります(この部品の加工トラックはX軸とZ軸に平行であるため、ツール先端円弧の半径を知る必要はありません)。そのため、使用が不便で、一部のCNCシステムにしか適用できません。
上記のプロセスは、後の切断操作では比較的複雑になる可能性があります。切断の初期段階で図面の要件に応じて切断片のサイズを適切に変更できれば、公差領域の影響を排除することもできます。具体的なアイデアは、基本サイズと公差領域の位置を変更することです。実装の側面は、部品の限界サイズが変更されないという前提で、基本サイズと公差領域の位置を調整することです。
一般的には、対称公差域、調整された基本サイズ、および公差に基づいて調整されます。プログラミングは調整された基本サイズに基づいて実行されるため、同じ旋削工具と同じ工具補正値(この例では、加工パスはX軸とZ軸に平行であり、工具補正は不要)で加工精度を確保できます。もちろん、部品を最終的に仕上げる必要がある場合(微細研削など)、基本サイズをわずかに拡大して、十分な研削代を確保することもできます(このとき、公差域は非対称です)。
ファイバーレーザー切断機の切断精度を決定する要因は何でしょうか? 具体的に見てみましょう。
ファイバーレーザー切断システムで金属をより正確に切断したい場合、切断の精度にどのような側面が影響するかを理解する必要があります。以下について簡単に説明します。
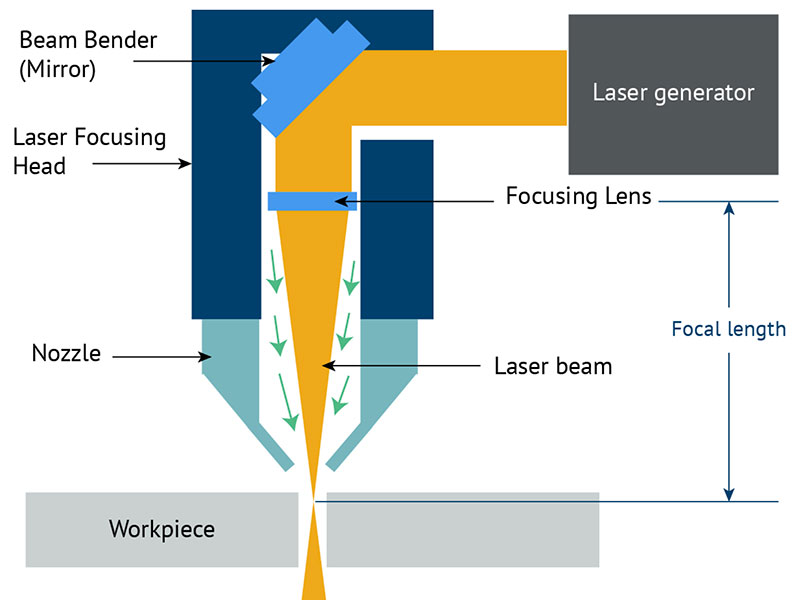
1. レーザービームはテーパー状になっており、切断スリットもテーパー状になっています。この場合、 1mm ステンレス鋼は 4mm の厚さよりもはるかに小さくなります。
したがって、レーザービームの形状は切断精度に影響を与える重要な要素です。このような円錐形のレーザービームでは、ワークピースが厚いほど精度が低くなり、切断スリットが大きくなります。
2.円錐状のレーザービームが一緒に焦点を合わせると、レーザーポイントは小さくなり、レーザー切断精度はますます高くなり、特にスリットの幅は小さくなります。このとき、最小のスポットは 0.01mmこれもレーザー切断機の切断精度に影響を与える要因の 1 つです。
3. この場合、異なる材料の切断精度はわずかに異なります。同じ材料であっても、材料の組成が異なれば切断の精度は異なります。したがって、ワークピースの材料もレーザー切断精度に一定の影響を与えます。
4. 作業台の精度。作業台が正確でない場合やその他の理由により、高精度のレーザー切断効果が得られません。
同じ条件で、アルミニウム、銅、真鍮よりもステンレス鋼を高精度に切断します。