
最近では、さまざまな産業がプラズマ切断技術に依存しています。プラズマ切断技術は、さまざまな種類の金属を迅速かつ正確に切断します。この最新技術では、イオン化ガスの高速プラズマ流を使用して金属を溶かし、きれいで正確な切断を実現します。プラズマ切断テーブルはこの切断プロセスを自動化し、オペレーターは人的作業を減らして正確な結果を提供できます。これらのツールは、効率と精度が不可欠な製造、建設、自動車産業などの分野で広く使用されています。
これらの機器の購入を検討している人は、プラズマ切断テーブルに関連するコストを認識することが重要です。サイズ、電力、テクノロジーは、コストに影響を与える重要な要素です。この記事では、いくつかの種類のプラズマ切断テーブルの標準価格帯、これらのコストに影響を与える要因、および利用可能なさまざまなオプションについて説明します。この記事を読むと、読者はプラズマ切断テーブルの予算を計画する際に何を期待すべきかをよりよく理解できるようになります。
プラズマ切断テーブルの所有コストはいくらですか?
プラズマ切断テーブルを選ぶ際、価格は重要な考慮事項です。価格に幅広い幅が生じる要因としては、サイズ、電力、機能などがあります。情報に基づいた購入ができるよう、このセクションではさまざまな価格帯と価格帯に影響を与える変数について検討します。
エントリーレベルのプラズマ切断テーブル
エントリーレベルのプラズマ切断テーブルの価格は、通常 2,000 ~ 5,000 米ドルです。これらのテーブルは、小規模なプロジェクトや軽作業に適しています。多くの場合、手動制御とシンプルな機能を備えています。
ミッドレンジプラズマ切断テーブル
ミッドレンジのプラズマ切断テーブルの通常の価格帯は、5,000 ~ 15,000 米ドルです。これらのデバイスは、より多くの機能を備え、より優れた性能を発揮します。より重い金属やより幅広い材料を切断する必要がある企業に最適です。より高い精度を求める場合、ミッドレンジ モデルには CNC 機能が搭載されていることがよくあります。
ハイエンドプラズマ切断テーブル
高級プラズマ切断テーブルの価格帯は、15,000 米ドルから 100,000 米ドル以上です。これらのデバイスは、高負荷の作業や産業用途向けに作られています。作業面が大きく、切断速度が速く、自動制御など、より洗練された機能を備えています。その構築に利用される品質と技術の向上は、価格の高さに反映されています。
コストに影響する追加機能
高解像度の切断、統合ソフトウェア、高度な冷却システムは、コストに影響を与える可能性のある追加機能の例です。これらの特性は有効性とパフォーマンスを向上させる可能性がありますが、テーブルの総コストを上げる可能性があります。独自の要件に最適なプラズマ切断テーブルを選択する場合、お客様はこれらの価格帯と特性を認識していれば、より知識に基づいた判断を下すことができます。これにより、最高の投資収益率が得られます。
市場で入手可能なプラズマ切断テーブルの種類
プラズマ切断テーブルを選択する際には、利用可能なさまざまなタイプを理解することが重要です。各タイプは、特定の用途とニーズに合わせて設計されています。これらの違いを理解することで、プロジェクトに適したテーブルを選択し、最適なパフォーマンスを確保できます。
手動プラズマ切断テーブル
これらのテーブルの切断トーチは、オペレーターが手動で制御する必要があります。通常、これらは安価ですが、うまく使用するにはより多くの経験と能力が必要です。小規模な作業や基本的な切断には、手動テーブルが適しています。ただし、オペレーターの専門知識によっては、精度が異なり、習得に時間がかかる場合があります。
CNC プラズマ切断テーブル
切断作業は、コンピュータ数値制御 (CNC) テーブルによって自動化されます。コンピュータを使用してトーチの動きを制御するため、複雑なデザインや正確な切断が可能です。優れた技術のため、CNC テーブルは通常より高価です。大量生産が可能で、多くのセクションにわたって一貫性を維持できるため、産業環境ではよく選ばれています。
ポータブルプラズマ切断テーブル
これらは小型で、持ち運びしやすいように設計されています。現場作業や小規模プロジェクトに最適です。多くの場合、価格は安いですが、大型モデルと同じ切断力は提供されない可能性があります。ポータブル テーブルは、現場での柔軟性を必要とし、制限内でさまざまな金属の厚さを処理できる請負業者に最適です。
高解像度プラズマ切断テーブル
最高レベルの精度は、これらの高度なテーブルによって実現されます。さまざまな材料の複雑な切断を可能にする特性を備えています。ただし、高価で、多くの場合 30,000 米ドル以上かかります。航空宇宙や自動車製造などの小さなエラーでも重大な結果を招く可能性があるビジネスでは、高解像度プラズマ テーブルが理想的です。
市場で人気のプラズマ切断テーブル
小型エントリーレベル 4x4 CNCプラズマテーブル
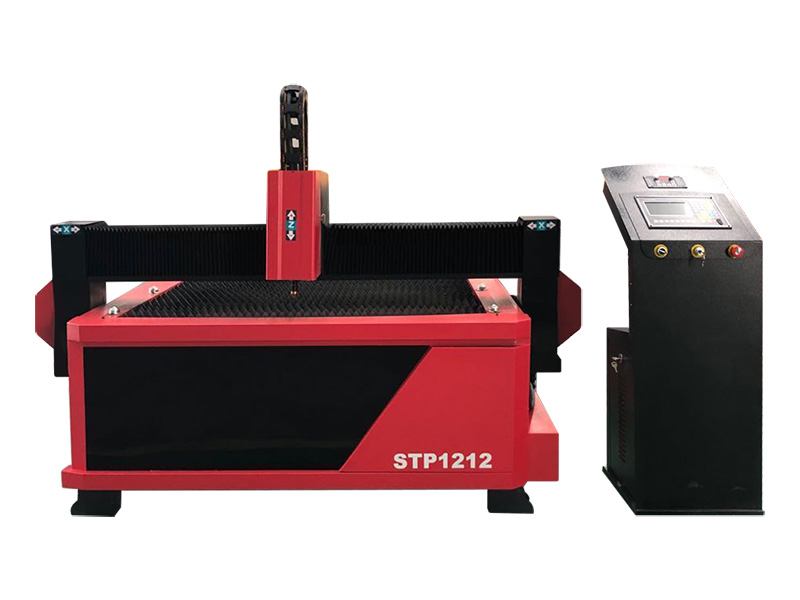
その STP1212 from STYLECNC エントリーレベルのCNCプラズマテーブルで、 4x4 金属加工における精密切削能力を求める愛好家向けに設計された作業エリア。 4x4 プラズマ切断テーブルは、操作中の耐久性と安定性を確保するために頑丈な構造になっており、ユーザーフレンドリーなソフトウェアにより初心者でも簡単に使用できます。全体として、この小型プラズマ切断テーブルは、金属加工能力の向上や金属加工における創造性と生産性の向上を目指す DIY 愛好家やアーティストにとって、手頃で優れた投資であると考えられています。
トップクラスのプロフェッショナル 4x8 CNCプラズマカッティングテーブル
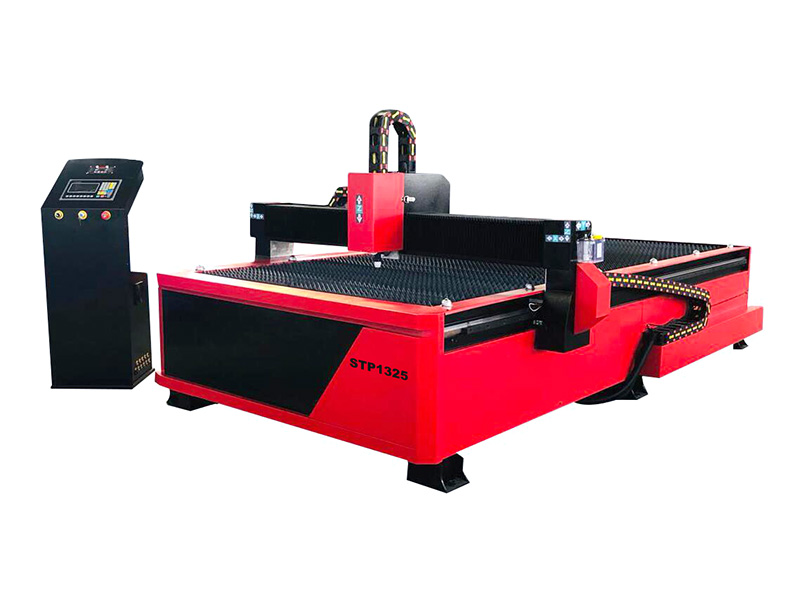
最高の 4x8 2024年のCNCプラズマ切断テーブル STYLECNC 精密な板金切断作業を行う専門家向けに設計されており、 48" x 96" ベッドサイズ。HyperthermやHuayuanなど、さまざまな電源オプションをサポートし、最大切断能力は 40mmこのマシンの特徴は Starfire 制御システム、自動トーチH8制御(THC)、および FastCAM 材料を節約するネスティングのためのソフトウェア。
鋸歯またはブレード テーブル設計により安定性が確保され、オプションの回転装置により金属管の切断が可能になります。テーブルは高精度、多用途性、効率性を備えており、製造、自動車、海洋、標識などの業界に最適です。定期的なメンテナンスと適切な調整により、長期的なパフォーマンスと生産性が確保されます。
産業用 5x10 ハイパーサーム プラズマカッターテーブル
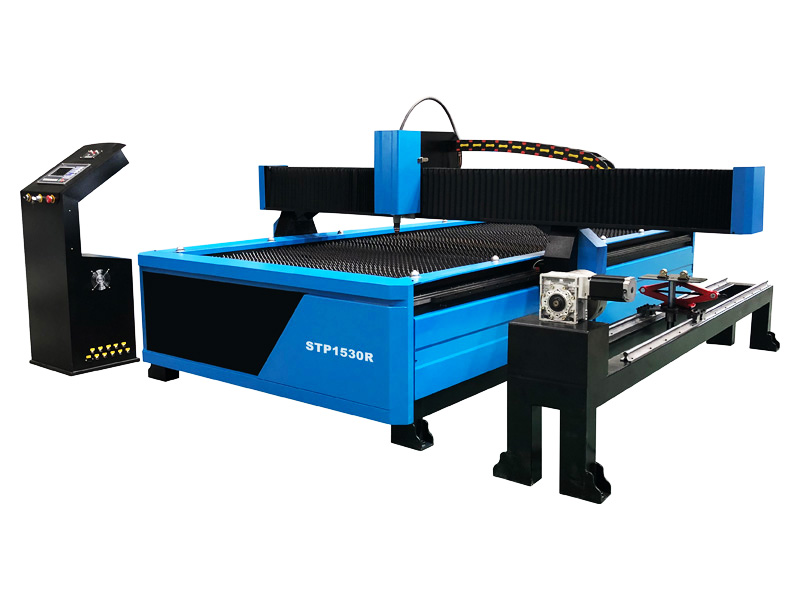
その 5x10 Hyperthermプラズマカッターテーブル STYLECNC は、工業製造における精密かつ効率的な金属切断のために設計された高性能機械です。1500x300の0mm 切断テーブルと直径のパイプの回転切断をサポートします 200mm 60へ0mmHypertherm Powermax(45A~200A)やHuayuanなどのオプションで駆動し、最大200Aまでの材料を処理できます。 40mm 厚い。この機械は Starfire CNC 制御システム、HYD トーチ h8 コントローラー、および台湾 Hiwin リニア レールを備えたデュアル モーター Y 軸ドライブにより、スムーズで正確な操作を実現します。
の高度な機能 STYLECNCのプラズマ切断テーブルには、潤滑システム、自動煙抽出、シートとチューブの両方に対応した柔軟な構成が含まれています。高速、堅牢、信頼性の高いパフォーマンスにより、航空宇宙、製造、造船などの業界での使用に最適です。オペレーターの安全性を向上させるために、緊急停止、電圧監視、熱過負荷保護などの安全機能が含まれています。ファイバーレーザーカッターと比較して、最適なエネルギー消費で低コストで厚い金属を製造できます。
プラズマ切断テーブルのコストに影響を与える要因
プラズマ切断テーブルのコストには、いくつかの要因が影響します。これらを理解することで、購入者は自分のニーズに合った適切な機械を見つけることができます。
• テーブルのサイズ: 大きなテーブルには、より大きな金属板を収容できます。サイズと機能の増加により、通常はコストが高くなります。
• 電源要件: プラズマ カッターにはさまざまな定格出力があり、切断速度と厚さに影響します。高出力の機械は高価ですが、切断能力は高くなります。
• ブランドの評判: 定評のあるブランドは、マシンの価格が高額になることが多いです。しかし、一般的に品質と信頼性が高く、投資する価値があります。
• その他の特長: CNC 自動化、高度なソフトウェア、改良された冷却システムなどの機能により、価格が上昇する可能性があります。購入者は、どの機能が作業に不可欠であるかを評価する必要があります。
考慮すべき追加費用
プラズマ切断テーブルを購入する際には、初期購入価格に加えて、他の費用も考慮する必要があります。これらの費用を理解することで、予算を効果的に計画することができます。
ソフトウェア
多くのマシンは、操作に専用のソフトウェアを必要とします。これは、機能に応じて 500 ~ 5,000 米ドルの範囲になります。適切なソフトウェアを使用すると、切断プロセスが大幅に強化され、より複雑なデザインとより優れた精度が可能になります。高品質のソフトウェアに投資することで、プラズマ カッターを最大限に活用できます。
メンテナンス
十分なパフォーマンスを得るには、定期的なメンテナンスが必要です。これには電極やノズルなどの消耗部品の交換が含まれ、継続的な費用がかかります。マシンをメンテナンスすると、寿命が延びるだけでなく、正常に動作することも保証されます。メンテナンスを怠ると、修理に費用がかかり、ダウンタイムが発生して生産性が低下します。
消耗品
プラズマ切断には消耗品が必要で、定期的な交換が不可欠です。これらの消耗品の予算を組んでおくことで、予期せぬ出費を回避できます。消耗品には、電極、ノズル、プラズマガスなどがあり、これらはすべて効果的な切断に必要不可欠です。消耗品の在庫状況を常に把握しておくことで、重要なプロジェクト中に作業が中断される事態を防ぐことができます。
Accessories
ツールボックス、クランプ、安全装置などの追加アクセサリを追加すると、アイテムの価格も上がる可能性があります。予算にはこれらも考慮する必要があります。切断プロセス中に作業員を潜在的なリスクから保護するには、安全装置が不可欠です。優れたクランプとツールボックスは生産性と調整を向上させ、作業スペース全体の効率を向上させます。
中古のプラズマ切断テーブルを購入するのは良い選択でしょうか?
中古のプラズマ切断テーブルを購入することは、多くの企業にとって魅力的な選択肢です。貴重な機器を入手しながらも、コストを節約できるチャンスです。ただし、決定を下す前に、メリットとデメリットを比較検討することが重要です。
中古のプラズマ切断テーブルを購入するメリット
• コスト削減: 中古機械は一般的に新品よりも安いため、購入者は大金を使わずに高品質のモデルを購入できます。
• 減価償却費の削減: 中古機械を購入すると、減価償却が少なくなることが多く、長期的に投資をより有効に活用できるようになります。
• アップグレードの機会: 節約したお金で、より高度なモデルや追加のアクセサリを購入し、全体的な機能を強化できます。
中古のプラズマ切断テーブルを購入するデメリット
• 傷み: 中古機械には摩耗の兆候が見られる場合があり、それが性能や切断精度に影響を与え、予期せぬメンテナンス費用につながる可能性があります。
• 時代遅れのテクノロジー: 古いモデルには最新の機能や性能が欠けている可能性があり、変化の速い業界では生産性が低下する可能性があります。
• 限定的保証: 中古機械には限定保証または保証が付いていないことが多く、購入後すぐに何か問題が発生した場合のリスクが高まります。
中古のプラズマ切断テーブルを購入する前に、徹底的な検査を行うことが重要です。機械の履歴、以前の使用状況、メンテナンス記録を理解することで、情報に基づいた決定を下すことができます。これらの長所と短所を比較検討することで、中古のプラズマ切断テーブルがニーズに適したオプションであるかどうかを判断できます。
最後の言葉
最適なプラズマ切断テーブルを選択する際には、目標と予算を慎重に検討することが重要です。作業を始める前に、切断する予定の材料の種類と予想される作業量を決定します。プラズマ切断テーブルのエントリーレベルのモデルは通常 2,000 米ドルですが、ハイエンドの産業用ユニットは 100,000 米ドルを超える場合があります。予算を評価し、消耗品、メンテナンス、ソフトウェアの追加費用を考慮することが重要です。
適切に選択されたプラズマ切断テーブルに投資することで、生産性と効率を大幅に向上できます。コストと機能、および中古機器の購入による潜在的な節約を考慮することで、情報に基づいた選択を行うことができます。どのようなタイプがあり、その価格帯がいくらであるかを知っておくと、予算を超過することなくニーズを満たすテーブルを選択できます。賢明な投資を行えば、切断作業は長期的に収益性と効率性を高めて実行できます。
STYLECNC 販売中の機械および付属品に関する無料の相談、ビジネスソリューション、見積、販売サービスを提供しており、販売した機械の輸送、配送、設置、試運転、操作、修理に関する技術サポートも提供しており、ソフトウェアの生涯にわたるインストール、デバッグ、保守サービスも提供しています。
プレセールスサービス
1. 無料サンプルカットサービス: 無料サンプルカット/テストをご希望の場合は、CAD ファイル (PLT、AI) をお送りください。弊社の工場でカットを行い、カットのプロセスと結果を示すビデオを作成したり、サンプルをお送りしてカット品質を確認したりいたします。
2. 先進的なソリューション設計:お客様の製品加工要件に応じて、製造効率の向上と加工品質の向上をサポートする独自のソリューションを設計できます。
3. カスタマイズされた機械設計: お客様の用途に応じて、お客様の利便性と高い生産効率に合わせて CNC マシンを改良する場合があります。
アフターサービスと技術サポート
1. プロのCNCマシンメーカーおよびサプライヤーとして、 STYLECNC CNCマシンには、インストール、操作、メンテナンス、トラブルシューティングのための英語のトレーニングビデオとユーザーマニュアルが付属しており、TeamViewer、電子メール、電話、モバイル、Whatsapp、Skypeなどのリモートによる技術ガイドも提供されます。 24/7 インストール、操作、調整で問題が発生した場合は、オンライン チャットなどでお問い合わせください。
2. トレーニングのために当社の CNC マシン工場にお越しいただけます。当社は専門的な指導、直接的で効果的な対面トレーニングを提供します。ここには設備、あらゆる種類のツール、テスト設備が揃っています。トレーニング時間: 3 ~ 5 日間。
3. 弊社のエンジニアがお客様の現地に出向き、ドアツードアの指導トレーニング サービスを行います。派遣前の出張およびサービス期間中のビザ手続き、旅費の前払い、宿泊の手配についてはお客様のご協力が必要です。
STYLECNC はお客様のビジネスを重視し、常に最高のサービスとサポートを提供するよう努めています。
限定的な保証は提供されません STYLECNC CNCマシンが STYLECNC または正規代理店および正規再販業者にお問い合わせください。保証情報については以下をご覧ください。
世界のトップCNCマシンブランドおよびメーカーとして、 STYLECNC 約束する:
1. CNC マシン全体で 1 ~ 3 年。
2. 長期にわたるメンテナンス、アフターセールス部門が提供します 24/7 英語のオンラインサポート。
3. 人為的な損傷を除き、保証期間中は付属品を無償で提供することを当社は責任とします。
4. 保証期間終了後は、実際のメンテナンス費用のみお支払いいただきます。
5. 証明書サポート: CE、FDA、SGS。
1. フォーカスレンズの汚れ:フォーカスミラーを清掃します。
2. レーザー彫刻機の焦点レリーフが変化したかどうか:焦点を再調整します。
3. 光路がずれている:光路を慎重に調整します。
4. 反射レンズが汚れているか損傷している: 反射レンズを清掃するか交換してください。
5. レーザー電源が通電されている: レーザー電源回路が正常であることを確認します。
6. レーザー管が損傷または老朽化している: レーザー管を交換します。
7. レーザー電源が破損している: レーザー電源を交換してください。
8. 冷却水は循環流です:きれいな冷水です。
9. 冷却水の温度が正常かどうか: きれいな冷却水を正常な温度に交換します。
レーザー彫刻機のレーザーの弱点について何をお伝えしますか? 上記の問題をどのように解決するかを知る必要があります。レーザー彫刻機のオンライン サポートをご利用ください。
弊社では、CNC ルーター マシンおよび CNC フライス盤用のアクセサリをお客様に提供できます。これには、切削工具 (ミル、ドリル、ビット、ツールなど)、ツール ホルダー、ER コレット、集塵機、および回転テーブルや自動ツール チェンジャーなどのアップグレード コンポーネントが含まれます。また、フォーカス レンズ、回転アタッチメント、ライザー、自動フィーダー、煙抽出装置、水冷却装置など、CNC レーザー マシン用のアクセサリも販売しています。弊社の CNC プラズマ カッター用アクセサリの品揃えは他に類を見ないもので、プラズマ切断チップ、トーチ、ノズルからドラッグ シールド、電極、エア フィルターまで、あらゆるものが揃っています。CNC 木工旋盤用アクセサリも、オンラインで購入できます。 STYLECNCドライブセンター、回転センター、ブレード、チゼル、ツールレスト、フェイスプレート、フェイスシールドや防塵マスクなどの安全装置などが含まれます。さらに、CNCプログラミングとシミュレーション用のソフトウェアを見つけて購入することもできます。 STYLECNC.
1. CNCルーターのスピンドルの回転音が正常ではない
a. ドライブが正しく設定されていません。
b. 冷却水が循環しているかどうかを確認します。
c. スピンドルに問題がある(ベアリングの損傷)。
d. ナイフを装填したときにノイズが正常であれば、工具を使わずにツールを交換します。
2. CNCルーターのスピンドルが熱くなったり、騒音が出たりする:
a. 冷却水が循環しているかどうかを確認します。
b. ベアリングに問題がないか確認します。
c. ナイフを装着するとノイズが発生し、工具は正常でない場合は、工具を交換してください。
3. CNCルータースピンドルの冷却水が流れない:
a. 冷却ポンプが正常に動作していることを確認します。
b. 水の流れ、スピンドルジョイントからの水の流れ、スチームガンの片側から反対側への水の吹き付け、またはスピンドルのコネクタに針を刺して水が流れているかどうかを確認します。
4. モーターの逆転:
モーター ケーブルの位相出力 UVW 端子端が交換されているかどうかを確認します。
1. レーザー彫刻でグラデーションをつけると二重現象が発生します。
この現象は、文字の傾斜が小さく刻まれているときに発生します。通常、原因は「ワイド」設定の傾斜が大きすぎることであり、計算エラーが発生します。「ワイド」の傾斜を小さく設定してください。
2. グラフィックを一方向にしか移動できない場合は、「Shift」または「Ctrl」をクリックして回復してください。
3. PLT形式は彫刻できません。
理由は 2 つあります。つはグラフィックが閉じられていないこと、もう つはグラフィックが重複していることです。この現象は、「データ検出」ツールを使用して検出してください。
4. レーザー彫刻と切断サンプルのサイズが一致しません。「レーザー彫刻機セット」項目を開き、パルスを調整します。
5. レーザー彫刻するとエッジが不規則になります。
DSP レーザー彫刻ソフトウェアを使用すると、エッジが不規則になることがあります。これは「バリ」を意味し、これは主に機械的な戻りクリアランスによって発生します。これが解決策です。
a. ボックス(長方形または正方形)を描き、レーザー彫刻機の作業モードを設定します。彫刻は 0.5 mm に変わり、レーザー彫刻効果を確認します。理論的には、整列するはずです。つまり、奇数のインターレースのエッジは整列する必要があり、偶数のインターレースのエッジも整列する必要があり、奇数と偶数だけが少し揃っています。
b. 「レーザー彫刻パラメータの設定」を開くと、さまざまなレーザー彫刻速度のパラメータが表示され、逆ギャップが「0」になっているので、実際には調整する必要があります。
c. 最高のレーザー彫刻効果が必要な場合は、「シングルトラックライト」を選択できます。「デュアル彫刻」の魅力を損なわないためにも、これを選択すると効率は低くなります。
6. X軸またはY軸が動きません。
a. ノブを回して DC 5V を選択し、PULX(または PULY)と GND 間の電圧をテストします。Y 軸を例にとると、「上」または「下」のボタンをクリックします。通常の電圧は 2.8V です。そうでない場合は、コントローラーが壊れていることが確認できます。コントローラーを交換してください。そうである場合は、次の手順に進みます。
b. 2 つのドライバーの出力端子を交換して、「上」または「下」ボタンを押します。X 軸が正常に動作する場合は、Y 軸のモーターに問題があることを意味しますので、新しいものに交換してください。X 軸が動作しない場合は、Y 軸のドライバーに問題があることを意味しますので、交換してください。
7. X 軸と Y 軸は一方向にのみ動作します。
a. マルチメーターを 5V グレードに押し込んだ後、DIRX と GND 間の電圧をテストします。X 軸を例にとると、「左」を押してから「右」を押して、高レベル (> 2.8V) と低レベル (< 0.8V) に何らかの変化があるかどうかを確認します。変化がない場合は、コントロール カードが壊れているため、新しいものに交換する必要があります。
b. 変更がある場合は、ドライバーを確認してください。正常に動作する場合は、Y 軸のドライバーを変更してください。
8. レイはダメ。
マルチメーターを 5V に押し込んだ後、LAS と GND 間の電圧をテストします。コントロール パネルで「固定点火」を押して、高レベル (>2.8V) と低レベル (<0.8V) に変化があるかどうかを確認します。変化がない場合は、コントロール カードが壊れているため、新しいものに交換する必要があります。また、PAD0 メニューで固定点火の時間を 03 ミリ秒に設定します。
0%からパワーを調整します〜100%、入力して「固定発射」ボタンを押し、DA1 と GND の間で 0V から 5V への変化があるかどうかをテストします。変化がない場合は、コントロール カードが壊れているため、交換してください。両方とも変化がある場合は、レーザー電源に問題があることを意味します。
1.粗さ
レーザー切断断面には垂直線が形成され、切断面のテクスチャの深さは切断面の粗さによって決まり、線が浅いほど、切断断面は滑らかになります。粗さはエッジの外観に影響を与えるだけでなく、摩擦特性にも影響を与えるため、ほとんどの場合、粗さを最小限に抑える必要があるため、テクスチャが浅いほど、切断の品質が高くなります。
2.垂直性
シートの厚さが 10mm切断刃の垂直性は非常に重要です。焦点から離れると、レーザービームは発散し、焦点の位置に応じて、切断の幅が上部または下部に変化します。切断刃が垂直線から数ミリメートルずれている場合、刃先がより垂直であるほど、切断の品質が高くなります。
3. 裁断幅
一般的に、切断幅は切断品質に影響を与えません。内部部品に特殊な精密輪郭が形成される場合にのみ、切断幅が重要になります。これは、切断幅が輪郭の最小値を決定するため、板厚が増加すると、切断幅も増加します。したがって、同じ高精度を保証するには、切断幅がどれだけ大きくても、レーザー切断機の加工領域内のワークピースは一定である必要があります。
4.行
厚板を高速で切断する場合、溶融金属は切断面下の垂直レーザービームには現れず、レーザービーム側から噴出します。その結果、切断エッジに曲線が形成され、その曲線にレーザービームが密接に追従します。この問題を修正するには、切断プロセスの最後に送り速度を下げることができます。
5.バリ
バリの形成はレーザー切断の品質を決定する非常に重要な要素です。バリの除去には余分な作業が必要なので、バリの量は重要であり、バリの量が切断の品質を直接決定することができます。
6. 材料の堆積
レーザー切断機は、ワークピースの表面を溶かして穿孔する前に、特殊な液体で表面に油の層を作ります。ガス化とあらゆる種類の材料、材料を吹き飛ばして切断する必要はありませんが、上向きまたは下向きの放電によって表面に堆積物を形成できます。
7. たるみと腐食
たるみや腐食は刃先の表面に悪影響を及ぼし、外観を損ないます。これらは、本来は避けるべき切断誤差として現れます。
8. 熱影響部
レーザー切断では、ノッチ付近の領域が加熱されます。同時に、金属の構造が変化します。たとえば、一部の金属は硬化することがあります。熱影響部とは、内部構造によって変化する領域の深さを指します。
9.変形
切断により部品が熱くなると、変形します。これは、プロファイルと接続部品の幅が通常わずか数ミリメートルしかない微細加工では特に重要です。レーザー出力を制御し、短いレーザーパルスを使用すると、部品の熱を下げて変形を防ぐことができます。
1. 機械とコンピューターは適切に接地されている必要があります。
2. カッティングソフトウェアを開き、ファイルメニューをクリックして、受信と送信の通信設定のバッファ時間を 5 または 10 に変更します。
3. データラインまたはマザーボードの交換。
パネルボタンの同じ方向に応じて、レーザー切断機が回転および反転しているように見え、モーター電源をロックできません。
1. まず、すべての電源を外し、高圧ヘッドを綿布で拭いてきれいにします。(軽くこすります)
2. 壊れたパイプを切断し、レーザー管を再度受け取ります。そして結束バンドで束ねます。
3. 高圧線(銀糸7本、XNUMX本少ない高圧線)。
4. ファンは30分後に高圧で湿った場所を乾燥させ、その後起動します。
レーザー彫刻またはレーザー切断は、集光ミラーを介してレーザービームを小さなスポットに収束し、物体の表面に投影することです。焦点は高い電力密度に達します。このとき、材料の照射部分は急速に加熱されて蒸発し、レーザービームと材料は比較的直線的に移動し、レーザー彫刻切断計画を実現します。
時 レーザー彫刻機 or レーザー切断機 長時間作業すると、光路がずれ、切断効果に影響します。レーザー管、反射鏡フレーム(A、B、C)、フォーカスレンズ、および対応する調整装置の完璧な連携のみが、最高の効果を達成し、最高のプロジェクトを処理できます。これが使用の核心部分です。 CO2 レーザー加工機。そのため、レーザー光線の経路を定期的にチェックし、調整することが非常に重要です。
調整と調整のための8つのステップ CO2 レーザービームパス:
1. エアポンプをオンにすると、空気の流れがトロリーの下に排出され、右側のコントロールボックスの X 軸ドライブと Y 軸ドライブのワイヤーが引き離されます。
2.機械のスイッチをオンにすると、操作パネルのLCDディスプレイに「システムが起動しています。お待ちください...」と表示されます。この時点で、機械はリセット状態にあり、約XNUMX秒待つと、LCDに「ファイル名:AAA 処理速度」と表示されます。 100% 処理能力: 100/100% 処理数量 1 削除。この時点では、マシンは初期オンライン状態です。
3. 1枚目の反射レンズと2枚目の反射レンズの前に、レンズよりも大きい丸い厚紙を貼り付けます。
4. チューブのレーザーヘッドの前に大きな段ボールを置き、操作パネルの発射ボタンを押すと、レーザーチューブが光を発し、レーザーチューブブラケットの前後の位置とチューブの下のゴムの厚さを調整して、レーザーが1回目の反射になるように調整します。レンズの真ん中。
5. 2 つ目の反射レンズの後ろにある 3 つのネジ軸を調整して、レーザーを 1 つ目の反射レンズの中央に調整します。2 つ目の反射レンズを調整するときは、X 軸ビームを前後に移動し、レーザーが当たるポイントが完全に一致するようにします。
6. 3 番目の反射レンズの後ろにある 2 つのネジ軸を調整して、レーザーをレーザー ヘッドの左側の穴に合わせます。レーザー ヘッドが作業台の 4 つの角に移動すると、レーザーが穴の中央に当たるはずです。
7. フォーカス調整。
焦点距離は距離(4-4)を指します。2mm) レーザーヘッドの下のコーンヘッドの上部と材料の表面の間に配置します。
8. レーザーヘッドの上にあるミラーの 3 本のネジの締め付けを調整することで、レーザーを垂直角度に調整し、切断時に切断面の垂直性を確保できます。
注: 上記の FAQ で回答が見つからない場合は、以下のフォームで新しい質問をしてください。
あなたの質問をする
CNC 加工では、理解を深め、探究を奨励し、個人がより深い洞察を得て仮定に挑戦できるようにし、最終的に学習と革新を促進するために、質問することが不可欠です。